
クーラントとは?切削加工で使われる役割と種類を解説
1. クーラント(切削油剤)とは?基礎知識をわかりやすく解説
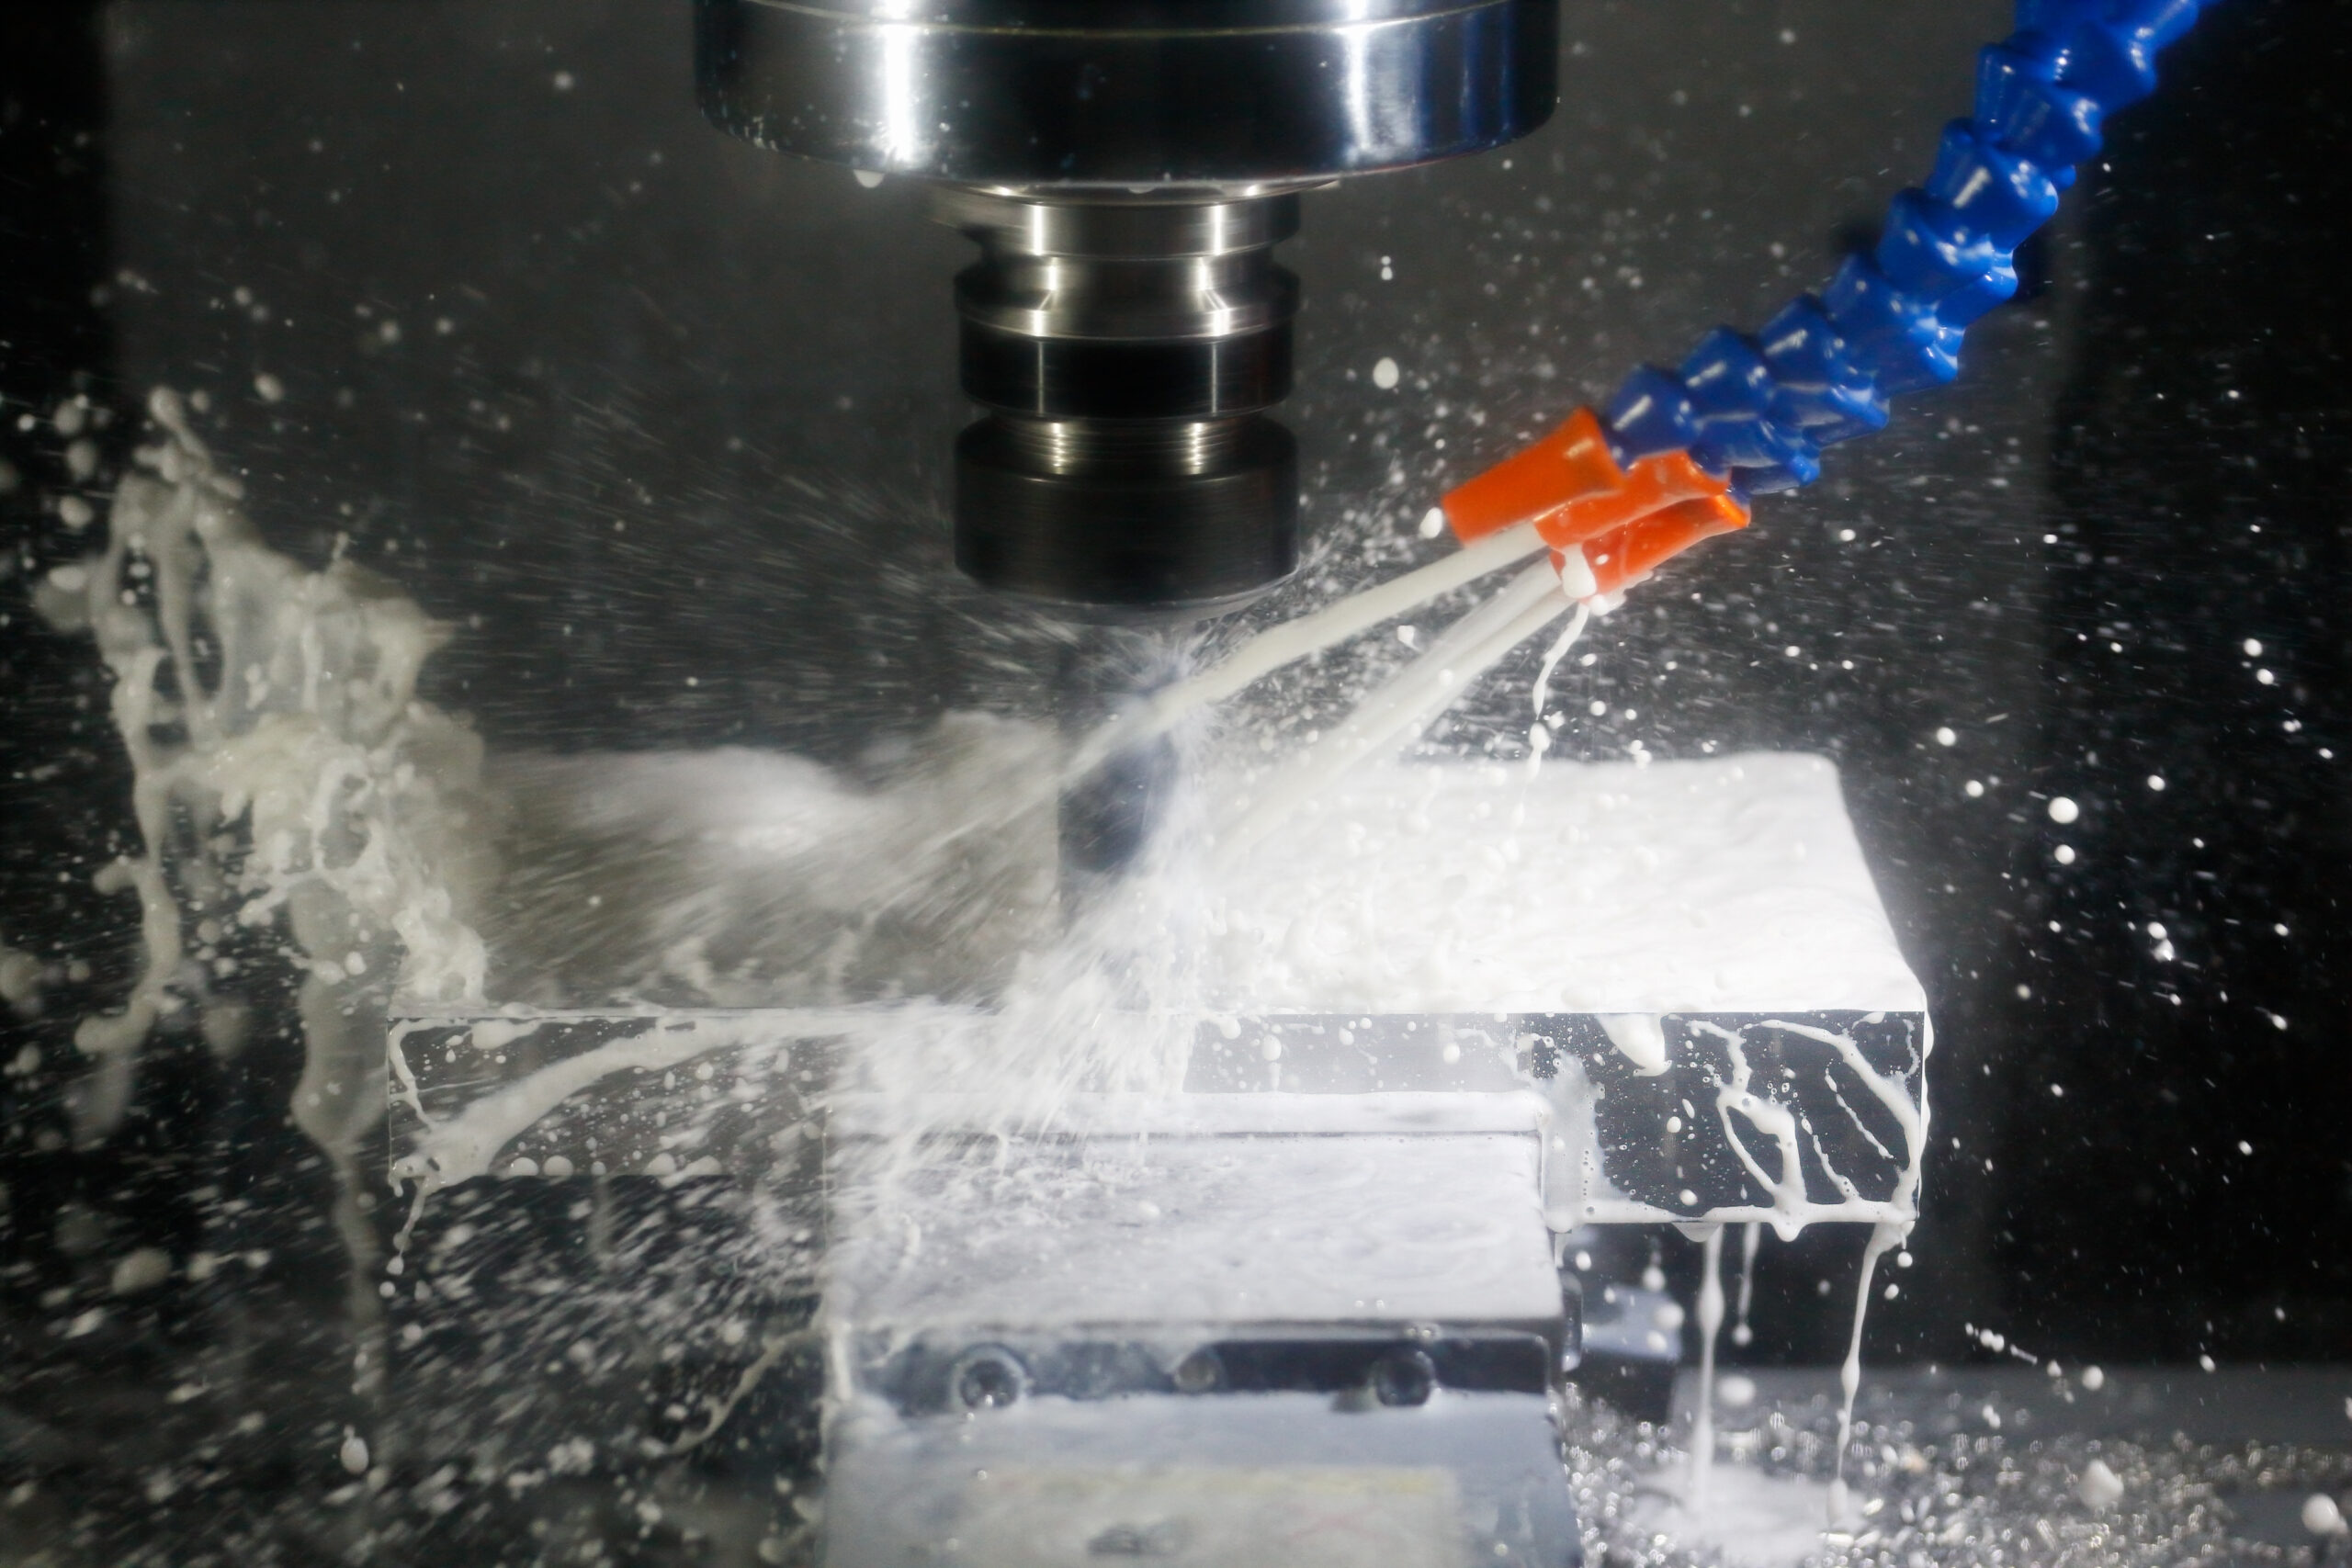
金属加工の現場において、工作機械を稼働させる際に欠かせないのが「クーラント」です。クーラントは、製品の品質を左右するだけでなく、機械や工具の寿命にも直結する非常に重要な要素となります。まず、クーラントの基本的な定義や、現場で混同されやすい用語の違いについて、初心者にもわかりやすく解説します。
1-1. クーラントの定義と切削加工における必要性
クーラント(Coolant)とは、直訳すると「冷却材」や「冷媒」を意味する言葉ですが、製造業の切削加工や研削加工の現場においては、刃物(工具)とワーク(加工される材料)の間に供給される液体のことを指します。
金属を削ったり穴を開けたりする加工では、金属同士が激しく擦れ合うため、膨大な摩擦熱と物理的な抵抗が発生します。この熱を放置すると、以下のような深刻な問題を引き起こします。
・工具の急速な摩耗や欠損(刃先が高温で溶けたり欠けたりする)
・ワーク(製品)の熱膨張や歪み(寸法精度が出ず不良品になる)
・構成刃先の発生(削り取った金属が刃先に溶着し、加工面がむしれて汚くなる)
クーラントは、液体の持つ冷却力や潤滑力によってこれらの問題を未然に防ぎ、スムーズな加工を支援するために使用されます。言わば、金属加工という過酷な環境下において、機械や工具のパフォーマンスを最大限に引き出し、同時に守るための「血液」のような存在だと言えます。
近年では、加工技術の高度化に伴い、より精密な加工や、チタン・インコネルといった削りにくい難削材の加工が求められるようになりました。それに伴い、単に冷やすだけでなく、高い潤滑性や洗浄性など、多様な機能を持つ高機能なクーラントが必要不可欠となっています。適切なクーラントを使用しなければ、現代の要求水準を満たす精密なモノづくりは成立しないと言っても過言ではありません。
1-2. 「クーラント」「切削油」「切削液」の言葉の違い
製造現場で働いていると、「クーラント」の他にも「切削油(せっさくゆ)」や「切削液(せっさくえき)」といった言葉を耳にすることがあるでしょう。これらは、現場の慣習や作業者によって使い分けられていることが多く、初学者が戸惑うポイントの一つです。 結論から言うと、切削加工において使用される文脈であれば、基本的にはすべて同じものを指しています。厳密な定義があるわけではありませんが、ニュアンスとして以下のような違いがあります。
・切削油(せっさくゆ): 古くから最も一般的に使われている呼称です。かつては油(鉱物油や動植物油)をベースにしたものが主流だったため、「油」という言葉が定着しました。現在でも、水で希釈しない「不水溶性切削油(油性クーラント)」を指して使われることが多いですが、総称として使われることも多々あります。
・切削液(せっさくえき): 近年主流となっている、水で希釈して使う「水溶性切削油」の普及に伴い使われるようになった表現です。成分の大部分が水であるため、「油」と呼ぶのに違和感があることから「液」と呼ばれるようになりました。より広義な意味合いを持つ言葉です。
・クーラント(Coolant): 「冷却」という目的(Cooling)に焦点を当てた呼び方です。工作機械の仕様書や取扱説明書では、「クーラントポンプ」「クーラントタンク」といった装置名の一部として使われることが多く、機械メーカーやエンジニアの間で好んで使われる傾向があります。
今回は、これらを総称して「クーラント」と呼ぶこととします。名前は違えど、目的は「加工を円滑に行い、品質と効率を向上させること」で共通していると覚えておきましょう。次の章では、このクーラントが具体的にどのような役割を果たしているのかを詳しく見ていきます。
2. 切削加工でクーラントが果たす4つの重要な役割
クーラントは単に「刃先を冷やすための液体」と思われがちですが、実際には切削加工の品質・効率・安全性を支える多機能な役割を担っています。クーラントが持つ主な役割は「冷却」「潤滑」「切りくず排出・洗浄」「防錆」の4つです。これらが相互に作用することで、過酷な金属加工の現場が成立しています。ここでは、それぞれの役割が加工現場にどのような効果をもたらしているのかを具体的に解説します。
2-1. 冷却作用:摩擦熱の抑制と熱変形の防止
クーラントの最も代表的な機能が「冷却作用」です。金属を切削する際には、刃先とワークの激しい摩擦や、金属が押し潰されて変形するエネルギーによって非常に高い熱が発生します。加工条件によっては、刃先の温度が600℃〜1000℃近くにまで達することもあります。
高温状態が続くと、工具の強度が低下して急速に摩耗したり、刃先が熱で溶ける「溶着」が起きたりします。また、ワーク自体が熱で膨張し、加工後に冷えて縮むことで、狙った寸法から外れてしまう原因にもなります。 クーラントを加工点に供給して熱を速やかに奪い去ることで、工具とワークの温度上昇を抑え、工具の長寿命化と高い寸法精度の維持を実現します。
2-2. 潤滑作用:摩擦の軽減と仕上げ面の精度向上
2つ目の役割は、工具とワークの隙間に滑り込み、摩擦を抑える「潤滑作用」です。金属同士が直接こすれ合うのを防ぐことで、切削時の抵抗を大幅に減少させます。
摩擦抵抗が減ると、切削に必要な力が小さくなり、工具にかかる負荷が大幅に軽減されます。また、刃先に削り屑が貼り付く「構成刃先」という現象を防ぐ効果もあります。構成刃先が発生すると加工面がむしれてザラザラになりますが、良好な潤滑作用によって刃先を保護することで、ツヤのある滑らかな仕上げ面を得ることができます。
2-3. 切りくず排出・洗浄作用:加工部の詰まりや刃物破損の防止
3つ目は、加工によって次々と生じる削りカス(切りくず)を洗い流す「切りくず排出・洗浄作用」です。
切削中に切りくずが刃先に巻きついたり、加工穴の内部に溜まったりすると、それが工具とワークの間に噛み込み、工具の破損や製品の傷付きを引き起こします。特に深穴加工や複雑な形状の切削では、切りくずの滞留が重大な加工不良に直結します。 クーラントを勢いよく吹きかけることで、発生した切りくずを加工エリアから瞬時に押し流し、機械の連続稼働をサポートすると同時に機械内部を清潔に保ちます。
2-4. 防錆(ぼうせい)作用:ワークや工作機械のサビ防止
4つ目の役割が「防錆作用」です。削られたばかりの金属表面は非常に活性化しており、空気中の水分や酸素と反応して急速にサビが発生しやすい無防備な状態にあります。
クーラントに含まれる防錆成分が金属表面に皮膜を形成することで、空気や水分との接触を遮断し、ワークの酸化を防ぎます。これは加工中の製品だけでなく、工作機械のテーブルやチャック、ガイド面といった精密な機械設備自体をサビによる劣化から守るためにも、極めて重要な役割を果たしています。
3. クーラントを使用するメリットとデメリット
切削加工において、クーラントは製品品質と生産効率を飛躍的に高める不可欠な存在です。しかし、液体を大量に循環させて使用するという特性上、現場の管理負担やコスト面でのデメリットも存在します。ここでは、クーラントを導入することで得られる具体的なメリットと、現場担当者が把握しておくべきデメリットや注意点について詳しく解説します。
3-1. クーラントを使用する3つのメリット
クーラントを適切に使用することで得られる恩恵は大きく、主に以下の3点に集約されます。
① 加工精度の飛躍的な向上 クーラントの強力な冷却作用により、加工熱によるワーク(製品)の熱膨張を防ぐことができます。これにより、ミクロン単位の厳しい寸法公差が求められる精密部品であっても、安定した精度で加工することが可能になります。また、潤滑作用によって摩擦抵抗が減り、切りくずがスムーズに排出されるため、加工表面に傷がつきにくく、光沢のある美しい仕上げ面(面粗度の向上)を実現できます。
② 工具寿命の延長によるコスト削減 切削工具は高価な消耗品であり、熱や摩擦に晒され続けるとすぐに刃先が摩耗してしまいます。クーラントによって刃先を冷却・潤滑し保護することで、工具の摩耗や欠損(チッピング)を大幅に抑制できます。工具が長持ちすれば、工具の購入コストを削減できるだけでなく、刃物交換の手間やそれに伴う機械の停止時間も減らすことができます。
③ 加工条件の引き上げによる生産性アップ 摩擦と熱をコントロールできるため、クーラントを使用しない場合と比較して、主軸の回転数や刃物の送り速度を上げることができます。これにより、部品加工にかかるサイクルタイムを大幅に短縮できます。さらに、切りくずが自動的に洗い流されることで、詰まりによる突発的な機械停止を防ぎ、長時間の無人運転や連続稼働を実現しやすくなります。
3-2. クーラントのデメリットと現場での注意点
一方で、クーラントの運用にはいくつかの課題も伴います。導入や継続利用にあたっては、以下の点に注意が必要です。
① 導入・維持・廃棄にかかるコスト クーラントを使用するには、工作機械側に専用のポンプやタンク、配管などの設備が必要です。また、クーラント液そのものの購入費用に加え、使用し続けて劣化した液は産業廃棄物として適正に処理しなければならず、高額な廃液処理コストも継続的に発生します。
② 作業環境の悪化と作業者への影響 高速で回転する主軸やワークに液が当たると、細かい霧状の「ミスト」となって工場内に飛散し、床や機械周辺をベタつかせて汚す原因となります。また、作業者がこのミストを吸い込んだり、液に直接触れ続けたりすることで、アレルギーや肌荒れ(皮膚炎)を引き起こすリスクがあります。
③ 日常管理の手間と液の腐敗リスク 主に水で希釈して使う水溶性クーラントの場合、放置するとバクテリアが繁殖しやすくなります。液が腐敗すると工場内に強烈な悪臭を放つだけでなく、防錆性や潤滑性といった本来の性能が著しく低下します。これを防ぐためには、定期的な濃度測定やpH値の確認、浮上油や削りカスの除去といった日常的なメンテナンス作業が不可欠となり、現場担当者の業務負担が増加します。
このように、クーラントは大きなメリットをもたらす反面、運用面での負担も生じます。デメリットを最小限に抑え、恩恵を最大限に引き出すためには、自社に最適なクーラントを選定し、正しい管理方法を継続的に実践していくことが重要です。
4. クーラントの主な種類とそれぞれの特徴
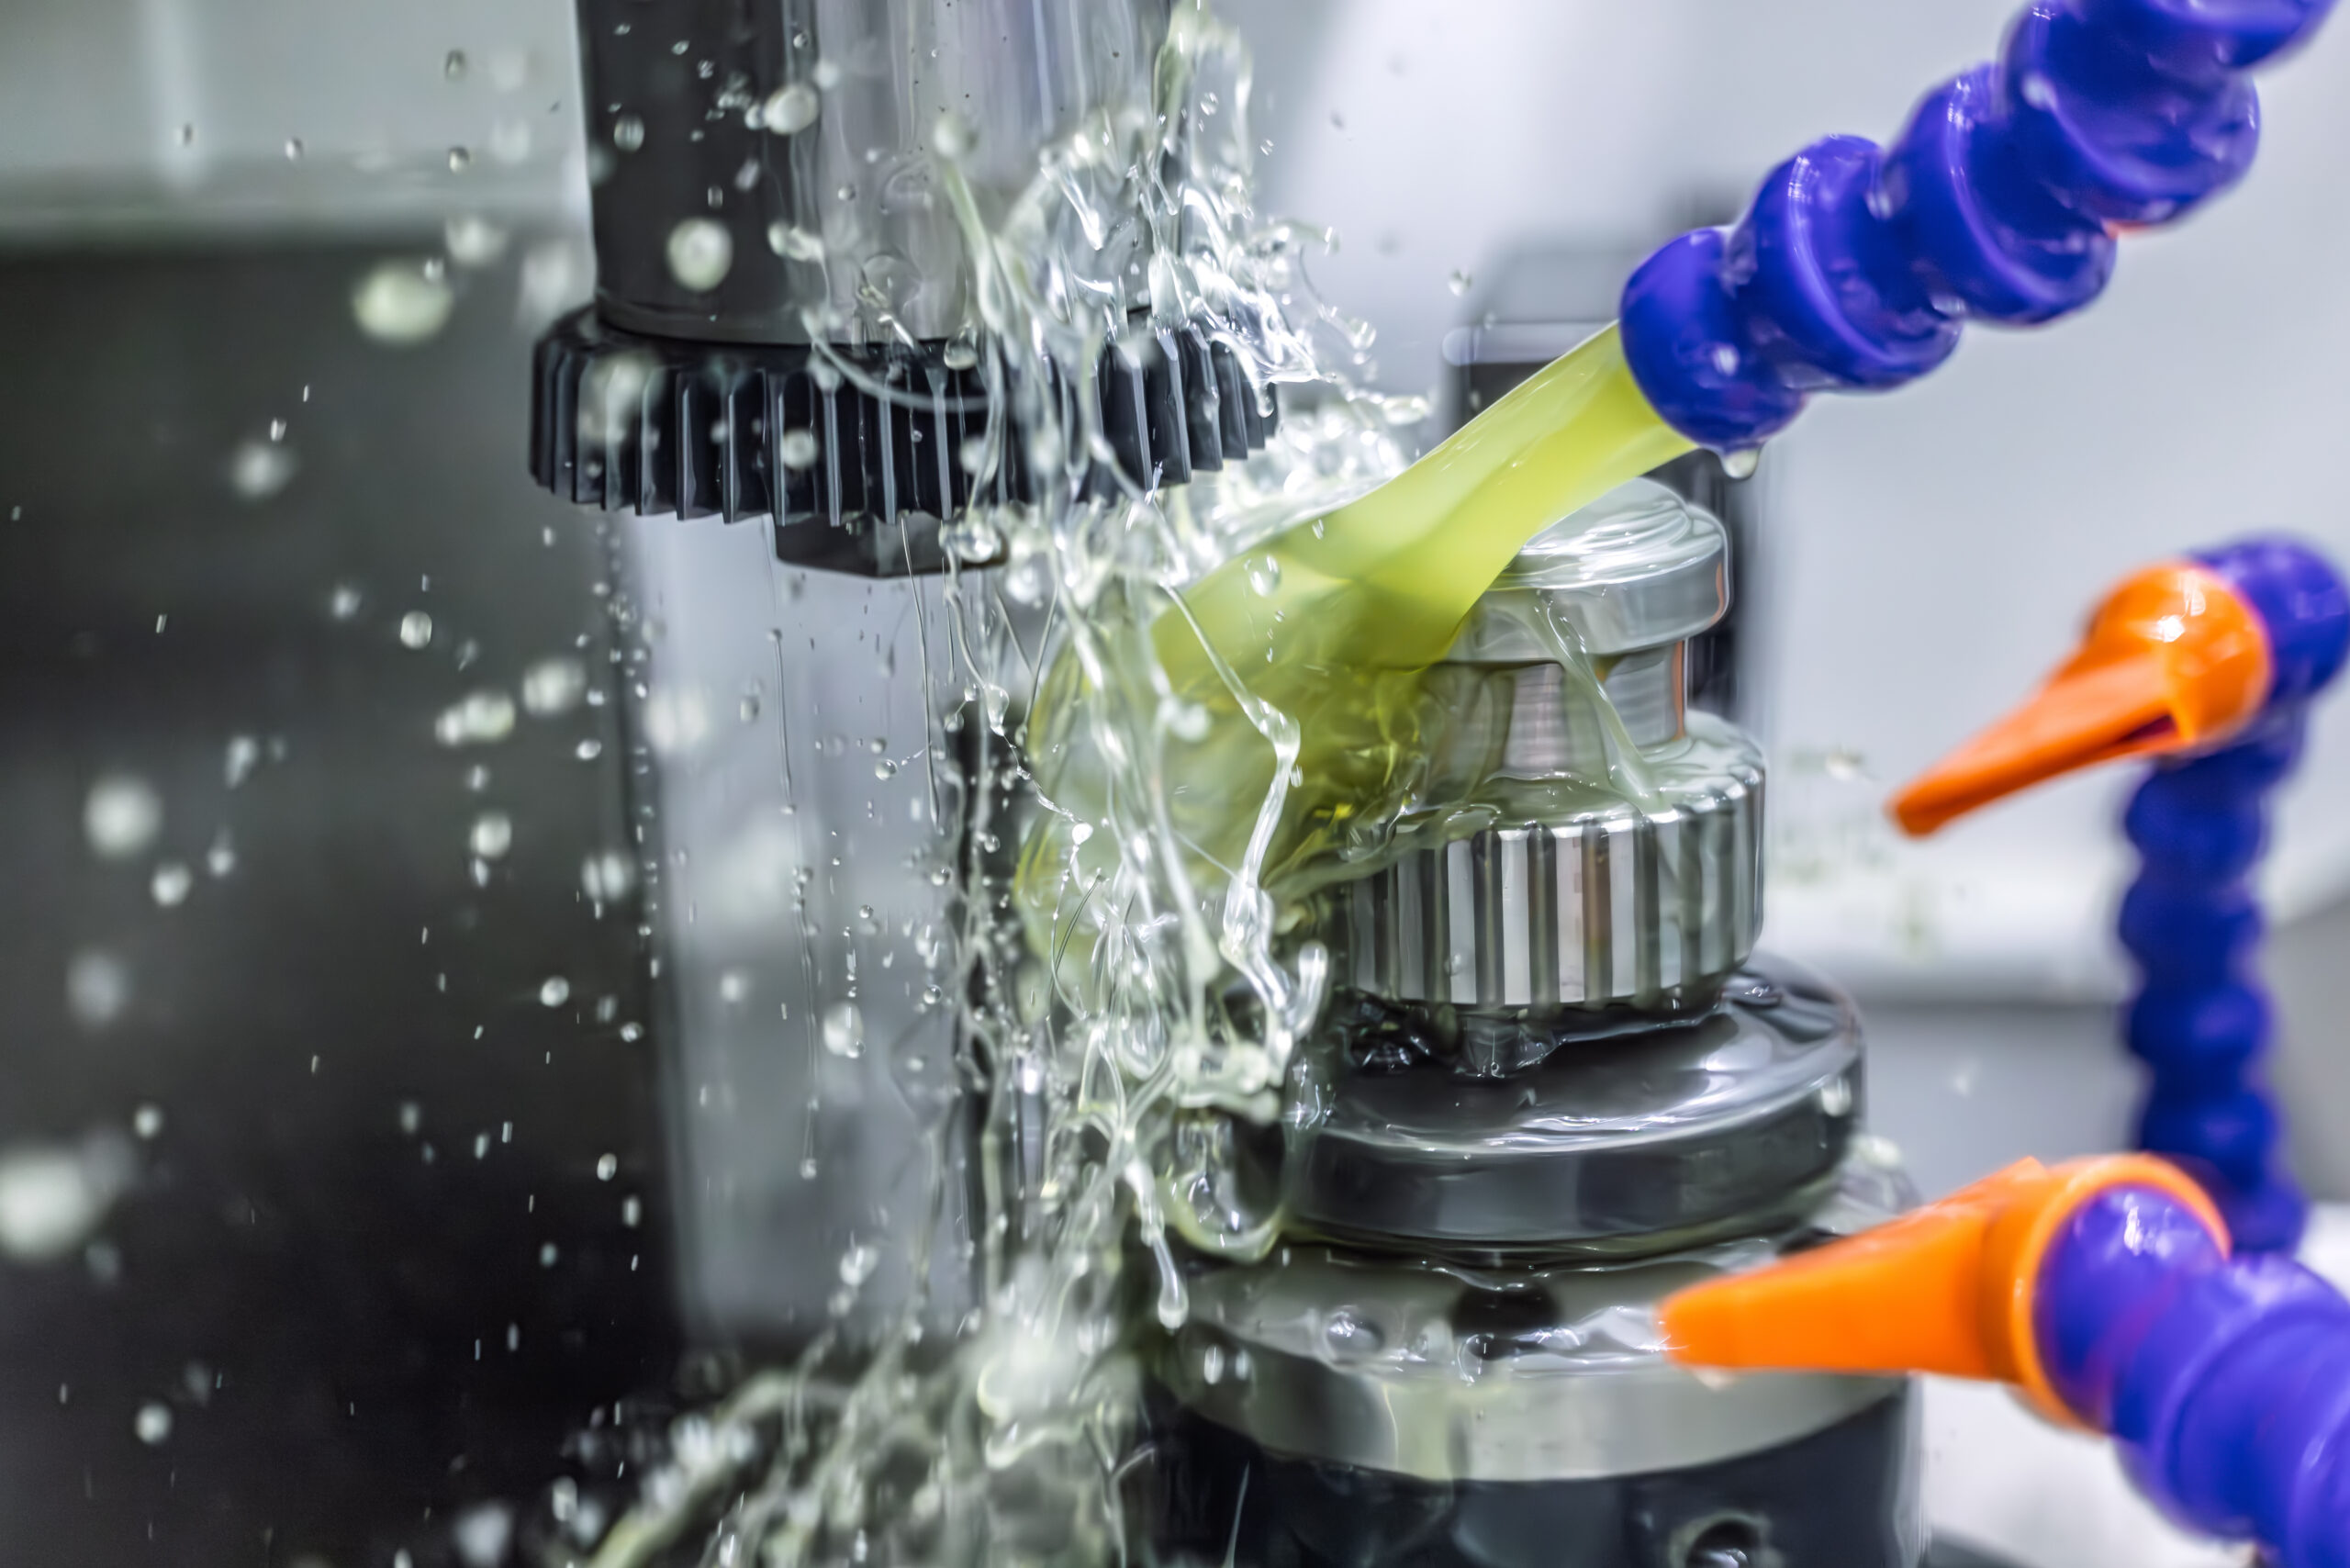
クーラントは、その成分と使用方法によって大きく「水溶性クーラント」と「油性(不水溶性)クーラント」の2種類に分類されます。どちらを選ぶかによって、加工精度や工具の寿命、さらには現場の環境や安全性が大きく変わるため、それぞれの特性を正しく理解することが重要です。ここでは、各クーラントの特徴と代表的な種類、および両者の違いをわかりやすく解説します。
4-1. 水溶性クーラントの特徴と3つの分類(冷却性に優れる)
水溶性クーラントは、購入した原液を水で10倍〜50倍程度に希釈して使用するタイプです。成分の大部分が水であるため「冷却性」に非常に優れており、高速加工でも強力に摩擦熱を奪い取ることができます。また、引火の危険性がないため火災リスクが低く、無人運転でも安全に使用できることから、現在の金属加工現場における主流となっています。
水溶性クーラントは、原液の成分構成によって主に以下の3つのタイプに細分化されます。
・エマルション(乳白色):
水と油が細かく混ざり合った状態の液で、水に溶かすと牛乳のような乳白色になります。水溶性の中では油の成分(鉱物油など)が多く、「潤滑性」に優れています。アルミや鉄鋼などの一般的な部品加工に広く使われる万能タイプです。
・ソリュブル(半透明):
水に溶けやすい界面活性剤などを多く含み、水に溶かすと半透明や蛍光色になります。エマルションとソリューションの中間的な性質を持ち、冷却性と潤滑性のバランスが良いのが特徴です。
・ソリューション(透明):
油分をほとんど含まず、水に完全に溶解して透明になります。3つの中で最も「冷却性」が高い一方で潤滑性は劣るため、研削加工など、熱の発生を極端に嫌う加工に多く用いられます。
4-2. 油性(不水溶性)クーラントの特徴(潤滑性に優れる)
油性クーラント(不水溶性切削油)は、水で薄めずに原液のままストレートで使用するタイプです。鉱物油をベースに極圧添加剤などが配合されており、最大の武器は圧倒的な「潤滑性」です。
刃物とワークの間の摩擦を極限まで減らすことができるため、ステンレスやチタン合金などの削りにくい「難削材」の加工、歯切り・ブローチ加工といった低速で高負荷がかかる重切削、または鏡面仕上げのような極めて高い精度が求められる加工で真価を発揮します。
金属をサビから守る防錆性にも非常に優れていますが、油であるため発熱によって火災(引火)を引き起こすリスクがあり、自動消火装置の設置など厳重な防災対策が必須となります。
4-3. 【一目でわかる】水溶性・油性クーラントの比較表
それぞれの特徴を比較検討しやすいよう、項目別に表にまとめました。自社の加工環境と照らし合わせる際の参考にしてください。
| 比較項目 | 水溶性クーラント | 油性(不水溶性)クーラント |
| 主成分 | 水 + 潤滑剤・添加剤(水で希釈) | 鉱物油 + 添加剤(原液) |
| 冷却性 | ◎ 非常に高い | △ 低い |
| 潤滑性 | △〜〇 油性に劣る | ◎ 非常に高い |
| 防錆性 | △ サビやすい(濃度管理が必要) | ◎ 優れている |
| 引火リスク | 無し(安全) | 有り(火災対策が必須) |
| 腐敗・悪臭 | リスク大(バクテリア繁殖対策が必要) | リスク小 |
| 主な用途 | 一般部品加工、高速切削、マシニング加工 | 難削材加工、重切削、高精度・精密加工 |
加工の目的や対象となる素材(被削材)に応じて、これらのメリット・デメリットを天秤にかけ、最適なクーラントを選択することが品質安定への第一歩です。次の章では、具体的な選び方と、現場での運用・管理におけるトラブル対策について解説します。
5. 失敗しないクーラントの選び方と現場でのトラブル対策
クーラントの選定は加工品質を左右する重要な要素ですが、選んで終わりではありません。間違った運用や管理不足は、現場の作業環境悪化や予期せぬコスト増を招きます。ここでは、自社に最適なクーラントの選び方と、現場担当者を悩ませるトラブルの解決策を解説します。
5-1. 加工方法・被削材(金属の種類)に応じた選び方のポイント
クーラントを選ぶ際は、「何を(被削材)」「どのように(加工方法)」削るかを見極めることが基本です。
・アルミ合金などの非鉄金属: 削りカスが刃先に張り付く「構成刃先(溶着)」が起きやすいため、潤滑性に優れた水溶性の「エマルション」が適しています。ただし、アルカリ性が強すぎるとアルミが変色(腐食)するため、非鉄金属対応の専用液を選びます。
・鋳鉄・炭素鋼: 切りくずが細かくサビやすい特徴があります。そのため、防錆効果が高く、機械内部を綺麗に保つ洗浄力に優れた「ソリュブル」や「ソリューション」がよく選ばれます。
・ステンレス・チタンなどの難削材: 切削時に非常に高温になりやすく、素材自体も硬いため、工具への負担が甚大です。極圧添加剤が含まれた潤滑性の高い「油性クーラント」や、難削材加工用に開発された高性能なエマルションが必須となります。
5-2. 現場でよくある悩み(悪臭・液の腐敗・肌荒れ)の原因と予防策
水溶性クーラントを使用する現場で最も多い悩みが「休み明けに工場がドブのように臭い」「作業者の手が荒れる」というトラブルです。
・悪臭と液の腐敗: 主な原因は、嫌気性(空気を嫌う)バクテリアの繁殖です。工作機械の潤滑油(摺動面油)がクーラントタンクに流れ込んで液面にフタをしてしまうと、空気が遮断されたタンクの底でバクテリアが爆発的に増殖して腐敗臭を放ちます。浮上油回収装置(オイルスキマー)で混入油を取り除き、長期間機械を止める際も定期的にポンプを回して液に空気を送り込む(ばっ気)ことが予防策となります。
・肌荒れ(皮膚炎): クーラントのアルカリ成分によって皮膚の皮脂が過剰に奪われることや、腐敗した液の中で繁殖した雑菌が原因です。対策として、原液を規定以上に濃くしすぎないこと、作業時は耐油性手袋や保護クリームを活用し、作業後は速やかに手を洗うことが重要です。
5-3. 長持ちさせるための日常管理(濃度測定・pH管理・スラッジ除去)
クーラントの寿命を延ばし、パフォーマンスを維持するためには「日々の健康診断」が欠かせません。
・濃度管理: 屈折計(濃度計)を使い、メーカー推奨の濃度(例:5〜10%)を維持します。水分が蒸発して液が濃すぎると肌荒れやベタつきの原因になり、逆に水で薄まりすぎるとサビや腐敗を招きます。
・pH管理: 水溶性クーラントは、サビと腐敗を防ぐために弱アルカリ性(pH8.5〜9.5程度)に保たれています。pH測定試験紙などで定期的にチェックし、数値が下がって中性に近づいてきたら、バクテリアが繁殖し液の寿命が近づいているサインです。
・スラッジ(切りくず)除去: タンク底に溜まった細かい削りカス(スラッジ)は、バクテリアの絶好の温床になります。定期的にタンクの清掃を行いスラッジを取り除くことで、液の腐敗を防ぎ、クーラントポンプの詰まりによる故障も予防できます。
切削加工において「冷却」「潤滑」「洗浄」「防錆」という4つの重要な役割を担うクーラントは、モノづくりの品質と効率を根底から支えています。水溶性と油性の特徴を理解して自社の加工に最適な種類を選定し、濃度や汚れの日常管理を徹底することで、加工不良の削減、工具寿命の延長、そして作業環境の改善という大きなメリットを得ることができます。適切なクーラント運用で、現場の生産性をさらに高めていきましょう。