
研削加工とは?切削加工との違いと種類・特徴を解説
1. 研削加工とは?基本の仕組みと目的
製造業の現場で「仕上げ加工の要」として欠かせないのが研削加工(けんさくかこう)です。設計図面に非常に厳しい寸法公差や表面粗さが指定されている場合、多くは最後の仕上げ工程として研削加工が選ばれます。
まずは、研削加工の基本的な仕組みや目的、そして具体的にどのような製品・部品に用いられているのかを詳しく解説します。
研削加工の基本構造と仕組み
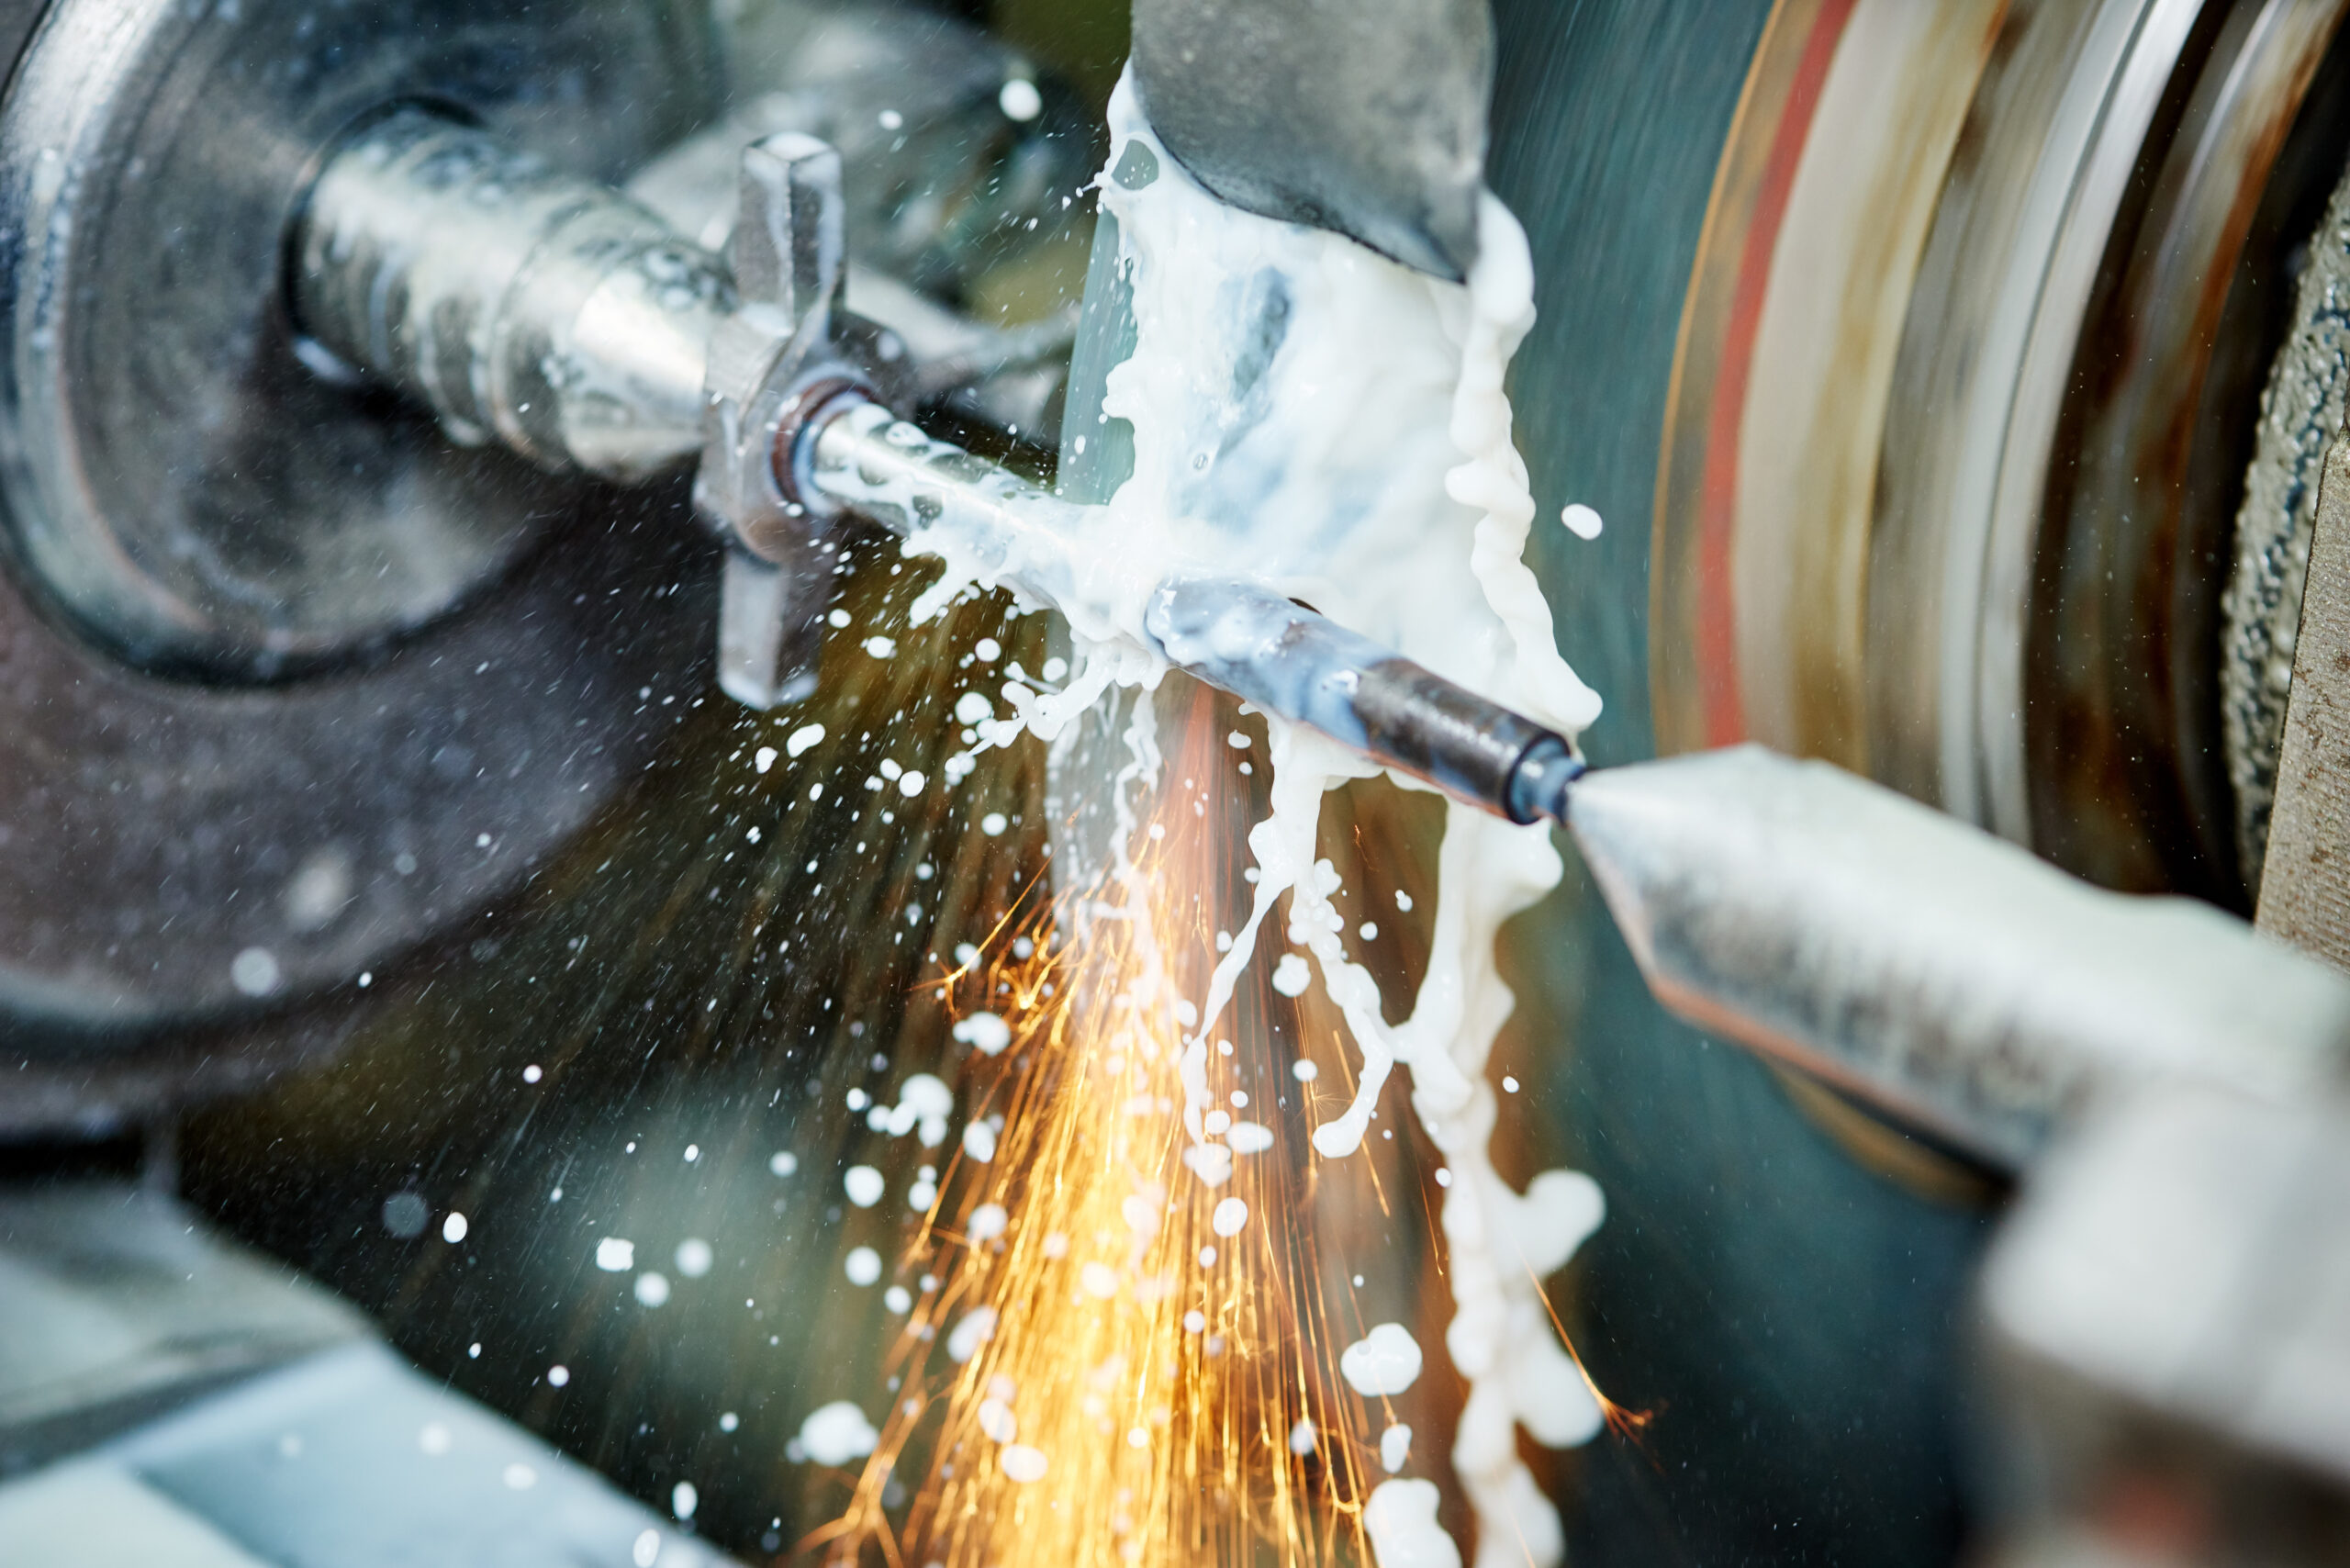
研削加工とは、高速で回転する「砥石(削り工具)」をワーク(加工物)に押し当て、表面を微小に削り落としていく加工技術です。
一見すると滑らかに見える砥石ですが、その表面には「砥粒(とりゅう)」と呼ばれる硬く鋭い微細な鉱物の粒が無数に埋め込まれています。この砥粒一つひとつが極小の「刃物」として働き、高速回転によってワークの表面をミクロン単位で少しずつ削り取っていきます。
一般的な切削加工(旋盤やフライス盤)では、バイトやエンドミルといった「決められた1つの刃先」で削るのに対し、研削加工では「無数の微小な刃先」が連続してランダムに削るという点が大きな構造上の違いです。
また、加工時には砥石の摩耗や発熱を防ぐため、さらに切削クズ(研削粉)を洗い流す目的で、「研削液(クーラント)」を供給しながら作業を行うのが一般的です。
研削加工を行う主な目的
製品の製造において、なぜ手間の集中的な研削加工を行うのでしょうか。主な目的は以下の3点に集約されます。
① 寸法精度をミクロン($\mu\text{m}$)単位で出す
一般的な切削加工では、0.01mm(10ミクロン)程度の精度が限界となるケースが多いですが、研削加工では 0.001mm(1ミクロン)単位の精密な寸法出し が可能です。機械部品同士を完璧にフィットさせるため、極限まで精度を高める役割を果たします。
② 滑らかな表面粗さ(仕上げ面)を作る
部品の表面に凹凸(ザラつき)が残っていると、擦れ合う部分の摩耗が早くなったり、液体やガスの漏れの原因になったりします。研削加工を行うことで、鏡面に近い非常に滑らかな表面(低い表面粗さ)を形成し、摩擦軽減や耐久性の向上を実現します。
③ 焼入れ後の「硬い素材」を削る
金属は熱処理(焼入れ)を行うと非常に硬くなり、通常の切削刃物では刃が負けてしまい削ることができません。しかし、ダイヤモンドやCBN(キュービック窒化ホウ素)などの非常に硬い素材でできた砥石を用いる研削加工なら、焼入れ後の高硬度材でも問題なく削ることができます。
どのような部品に使われているのか?
研削加工は、高い精度と信頼性が求められる重要部品の製造に広く使われています。
・自動車部品: エンジン内部のクランクシャフトやカムシャフト、トランスミッション用ギア
・産業機械部品: ベアリング(軸受)の軌道面、リニアガイド、高精度シャフト
・金型・工具: プレス金型、プラスチック成形用金型、超硬工具
機械が滑らかに動き、長持ちするためには、研削加工による精密仕上げが不可欠です。
2. 切削加工との違いとは?(精度・工具・用途の比較)
製造業の現場や設計業務において、「切削(せっさく)加工」と「研削(けんさく)加工」の使い分けに悩む方は少なくありません。どちらも「金属などの材料を削る」という点では同じですが、使用する工具や得意とする加工領域、目的が大きく異なります。
ここでは、両者の違いを「工具・メカニズム」「精度・面粗さ」「対象素材」「用途」の4つの観点から徹底比較します。
切削と研削の主な違い(比較表)
まずは、両者の違いをまとめた以下の比較表をご覧ください。
| 比較項目 | 切削加工(旋盤・フライスなど) | 研削加工(平面研削盤・円筒研削盤など) |
| 主な目的 | 大まかな形状の作成・量産除去 | 最終的な寸法精度の出し・仕上げ |
| 使用工具 | 単一の刃先を持つ刃物(バイト、エンドミルなど) | 無数の微細な砥粒で構成された「砥石」 |
| 削り方 | 規則的な刃先で大きく切削する | 超高速回転する砥粒でミクロン単位で削る |
| 寸法精度 | 一般的に 0.01mm(10$\mu\text{m}$)程度まで | 一般的に 0.001mm(1$\mu\text{m}$)単位が可能 |
| 加工速度 | 除去速度が速く、加工時間が短い | 除去速度は遅く、加工時間が長い |
| 焼き入れ材 | 原則として加工困難(高硬度材は刃が痛む) | 焼き入れ後の硬い金属(HRC50以上)も加工可能 |
違いのポイントを深掘り解説
① 工具と切削メカニズムの違い
切削加工は、バイトやエンドミルといった「形が決まっている単一の刃先(単刃・多刃工具)」をワークに食い込ませ、大きな「切りくず」を出しながらまとめて削り取ります。
一方、研削加工で使う「砥石」は、非常に細かい砥粒がバインダー(結合剤)で固められたものです。砥石が超高速で回転することで、表面にある無数の砥粒が一つひとつ小さな刃物としてランダムにワークの表面を引っかくように削ります。そのため、削りくずは粉状(研削粉)になり、極めて低負荷で微小な加工が行えます。
② 得られる精度と仕上げ面の違い
切削加工は、材料の全体像を作る「大まかな形状出し」が得意です。しかし、工具のたわみや刃先の摩耗、切削抵抗によるワークの歪みがあるため、ミクロン単位の精度を安定して出すには限界があります。
研削加工は、切削抵抗が非常に小さいためワークの歪みが起きにくく、ミクロン単位($\mu\text{m}$)の厳格な寸法公差を達成できます。また、加工後の表面に刃物の痕(波打ち)が残りにくく、極めて滑らかな仕上げ面(鏡面仕上げ含む)を得ることができます。
③ 対応できる素材(硬度)の違い
生の金属(熱処理前の鋼材など)であれば切削加工で効率よく削れます。しかし、耐摩耗性や強度を高めるために「焼入れ(熱処理)」を施した金属は非常に硬くなり、切削工具では刃先が欠けたり急激に摩耗したりして加工ができません。
研削加工で用いられる砥粒(アルミナ、超硬質 CBN、ダイヤモンドなど)は、焼入れ鋼よりも遥かに硬いため、熱処理後のカチカチに固くなった金属でも問題なく精密加工が可能です。
現場での使い分け・工程の流れ
実際の製造現場では、どちらか一方だけを使うのではなく、「切削加工で形を作り、熱処理をした後、研削加工で仕上げる」という連携ラインが一般的です。
1.粗加工・形状出し(切削加工): 旋盤やマシニングセンタで、目的の形状近くまで素早く削り出す。
2.熱処理(焼入れなど): 部品の強度や耐久性を高める。
3.最終仕上げ(研削加工): 熱処理によって生じたわずかな歪みを補正し、最終的な寸法精度と面粗さを出す。
このように、両者の特性を正しく理解し、工程ごとに適切に役割分担させることが、品質向上とコスト削減の鍵となります。
3. 研削加工のメリット・デメリット
研削加工は、非常に優れた精度と仕上げ品質を誇る一方で、すべての加工を研削で行えば良いというわけではありません。コストや納期の最適化を図るためには、研削加工の「得意な点」と「苦手な点」を正確に把握しておく必要があります。
ここでは、製造業の担当者が押さえておくべき研削加工のメリット・デメリットを詳しく解説します。
研削加工の3つのメリット
① ミクロン単位(0.001mm)の超高精度加工が可能
研削加工最大の強みは、切削加工では到達が難しいミクロン単位($\mu\text{m}$)の極めて高い寸法精度を実現できる点です。
高速回転する砥石の微小な砥粒で少しずつ削るため、加工時の切削抵抗が非常に小さく、ワーク(加工物)のたわみや歪みがほとんど発生しません。これにより、厳しい公差が求められる精密部品でも、安定して規格内に収めることができます。
② 焼入れ後の高硬度材・難削材でも削れる
金属部品の多くは、強度や耐摩耗性を高めるために熱処理(焼入れ)が行われます。焼入れ後の金属は硬度が上がり、通常の切削工具では刃が立ちません。
しかし、研削加工で使用する砥石(アルミナ、CBN、ダイヤモンドなど)は圧倒的な硬度を持っているため、HRC 50〜60以上の硬化鋼や超硬合金、セラミックスといった難削材でもスムーズに削ることが可能です。
③ 鏡面に迫る美しく滑らかな表面粗さを実現
研削加工では、削り痕(刃物の痕)が残りにくく、極めて低い表面粗さ(滑らかな仕上げ面)を得られます。
摩擦抵抗を最小限に抑えたい摺動部(スライド部)や、シール性・密閉性が求められる配管フランジ・金型面などにおいて、研削加工による仕上げは不可欠です。
研削加工の3つのデメリット
① 材料の除去速度が遅く、加工時間がかかる(コスト高になりやすい)
研削加工は「一気に大きく削る」ことには向いていません。1回のパスで削れる深さ(切込み量)が数ミクロン〜数十ミクロンと非常に小さいため、材料を多く削り落とす作業には時間がかかります。
結果として、切削加工に比べて1個あたりの加工時間が長くなり、加工コストが高くなりやすいという側面があります。
② 発熱による熱変形やバリ・クラックのリスク
砥石とワークの間では激しい摩擦が生じるため、加工点では非常に高い「研削熱」が発生します。
適切な研削液(クーラント)の供給を行わないと、ワークが熱で膨張して寸法公差から外れたり、熱影響による「研削やけ」や「微小クラック(ヒビ)」が生じたりするリスクがあります。
③ 砥石のドレス(整形)など専門的なノウハウが必要
砥石は使用していくうちに、研削粉が詰まる「目詰まり」や、砥粒が丸くなる「目こぼれ」を起こします。そのため、定期的にダイヤモンドドレッサーなどで砥石の表面を整える「ドレス(ドレス作業)」が欠かせません。
作業者の熟練度や加工条件の設定(回転数・送り速度・研削液の選定)によって仕上がりが左右されやすい点もデメリットと言えます。
メリット・デメリットを踏まえた判断基準
研削加工を採用すべきかどうかの判断は、主に以下のラインが目安になります。
・研削加工を採用すべきケース:
焼き入れ後の金属を精密仕上げしたい
寸法公差が 0.005mm 以下、または高い面粗度(Ra 指定など)がある
・切削加工で十分なケース:
焼き入れ前の生材である
公差が 0.01mm 程度で問題なく、加工スピード・コストを最優先したい
4. 研削加工の主な種類とそれぞれの特徴
一言に「研削加工」と言っても、削る対象(ワーク)の形状や用途によって使用する研削盤や加工工法が異なります。図面指示に合った適切な工法を選定することは、品質向上だけでなくコスト削減にも直結します。
ここでは、製造現場で頻繁に用いられる代表的な研削加工の4つの種類と、それぞれの特徴について解説します。
平面研削(へいめんけんさく)
概要と特徴
平面研削は、ブロック状やプレート状のワークの「平らな面」を高精度に削り上げる、最もスタンダードな研削加工です。
テーブル(台座)にワークを固定(主にマグネットチャックで吸着)し、テーブルを前後に往復運動させながら、高速回転する円形砥石の側面や外周を押し当てて削ります。
主な用途・得意な形
- 用途: プレス金型のプレート、マシニングセンタのベース部、各種ガイドレール、精密プレート
- 得意な形状: 四角形・板状・ブロック状の平面
円筒研削(えんとうけんさく)
概要と特徴
円筒研削は、シャフトや丸棒など「丸物部品の外周(円筒面)」を高精度に仕上げる加工法です。
ワークの両端をセンタ(軸受け)で挟んで回転させ、そこに高速回転する砥石を押し当てて削ります。回転軸がしっかり固定されるため、非常に高い同軸度や真円度(きれいな円形にすること)を実現できます。
主な用途・得意な形
- 用途: モーターシャフト、自動車のクランク軸、ポインターローラー、各種精密ピン
- 得意な形状: 軸物・段付きシャフト・丸棒の外周
内面研削(ないめんけんさく)
概要と特徴
内面研削は、パイプやリング、ギヤなどの「穴の内側(内径面)」を削る加工法です。「インターナル研削」とも呼ばれます。
円筒研削とは逆で、ワークの内部に小さな砥石を挿入し、高速回転させながら内壁を研磨します。砥石の軸(クイル)が細くなるため振動(ビビリ)が発生しやすく、高度な加工ノウハウが求められる工法です。
主な用途・得意な形
- 用途: ベアリング(軸受)のリング内径、油圧シリンダーの内壁、精密パイプ、ギアの軸穴
- 得意な形状: リング状・筒状の部品の内径
センタレス研削(心なし研削)
概要と特徴
センタレス研削は、ワークの両端をセンタで固定せず、ブレード(受け台)、研削砥石、調整砥石の3つで挟み込みながら外周を削る特殊な加工法です。
両端を固定するセッティングの手間(センタ穴加工など)が不要なため、長い丸棒や小さなピンなどの連続加工・大量生産に絶大な威力を発揮します。
主な用途・得意な形
- 用途: ベアリング用のコロ(ローラー)、針状の精密ピン、油圧バルブのスプール、長尺シャフト
- 得意な形状: 細長い丸棒・段差のない軸物部品(大量生産向け)
主な種類と特徴のまとめ
| 工法 | 主な対象形状 | 得意な精度・特徴 |
| 平面研削 | プレート・ブロック | 直角・平行度・平面度の追求 |
| 円筒研削 | 軸物・シャフト外周 | 真円度・同軸度の向上 |
| 内面研削 | パイプ・リング内径 | 穴内径の高精度仕上げ |
| センタレス研削 | 長尺丸棒・小型ピン | 連続加工・大量生産に最適 |
このように、削りたい部位(平面・外周・内径)や生産数に応じて最適な工法を選ぶことが大切です。
5. 製造業の現場で役立つ!研削加工を選定・依頼する際のポイント
研削加工は、超高精度な部品を作るために欠かせない技術ですが、設計や発注の段階で適切な配慮を怠ると、「コストが跳ね上がる」「加工納期が遅れる」「加工不良が発生する」といったトラブルにつながります。
ここでは、設計・調達・生産技術の担当者が、研削加工を選定・依頼する際に押さえておくべき実務上のポイントを詳しく解説します。
設計図面での過剰品質(オーバースペック)を避ける
研削加工を依頼する際、最もコストに影響を与えるのが「公差の設定」です。
図面上のすべての寸法に「 0.001mm 」のような厳しい公差や、極端に低い表面粗さ(高い鏡面仕上げ)を指定してしまうと、加工時間や検査工数が激増し、部品単価が高騰します。
- ポイント:
- ・本当に研削仕上げが必要な「嵌合(かんごう)面」「摺動面」「シール面」のみに厳しい公差を指定する。
- ・精度のいらない非接触面(逃げ部や外観部など)は、切削仕上げ(マシニングや旋盤加工のまま)で抑える。
「研削代(けんさくだい)」を正しく考慮する
研削加工は「熱処理後の歪みを取り除き、寸法を整える」目的で行われることが多いため、前工程(切削加工)の段階で「研削代(あらかじめ削り残しておく寸法)」を残しておく必要があります。
- ・研削代が小さすぎる場合:
熱処理による反りや歪みを研削で削りきれず、未加工の面(削り残り)が発生して不良品になります。 - ・研削代が大きすぎる場合:
研削加工は一度に大きく削れないため、研削にかかる時間が長くなり、加工費が高くなります。
一般的には、ワークの大きさや熱処理による歪み量に応じて片肉 0.1mm0.3mm 程度の研削代を残すのが目安です。加工業者と事前に打ち合わせを行い、最適な研削代を決定しましょう。
加工業者(協力会社)へ依頼する際のチェックリスト
研削加工を外部の協力会社に見積もり・発注する際は、以下の情報を正確に共有することで、トラブルを防ぎスムーズな手配が可能になります。
- ・材質と熱処理条件(硬度): 鋼種(S45C、SKD11、SUS440Cなど)および熱処理の種類や指示硬度(HRCなど)
- ・研削する部位の明記: 図面上で「研削マーク( や G 指示)」を明確にし、どこを研削するのか指定する
- ・幾何公差の指定: 単なる寸法公差だけでなく、平行度、直角度、同軸度、真円度などの基準面(データム)を明確にする
- ・ロット数と納期の確認: センタレス研削のような大量生産向け工法か、単発・試作向けの工法かによって対応できる業者が異なる
まとめ:研削加工を理解して、高品質&適正コストを実現しよう
研削加工は、切削加工では到達できない「ミクロン単位の超高精度」と「美しい表面仕上げ」を実現する製造業の要となる技術です。
1.基本の仕組み: 砥石の微細な刃先で削る超精密仕上げ
2.切削との違い: 焼入れ鋼などの硬い素材に対応し、ミクロン単位の精度を出す
3.適切な選定: 必要な箇所だけに絞って研削を指定し、コストを最適化する
これらのポイントを理解して図面設計や発注に活かすことで、製品の品質向上とコストパフォーマンスの両立を実現させましょう。