
放電加工とは?電気の力で金属を加工する仕組みと種類
1. 放電加工とは?基本の仕組みと従来の切削加工との違い
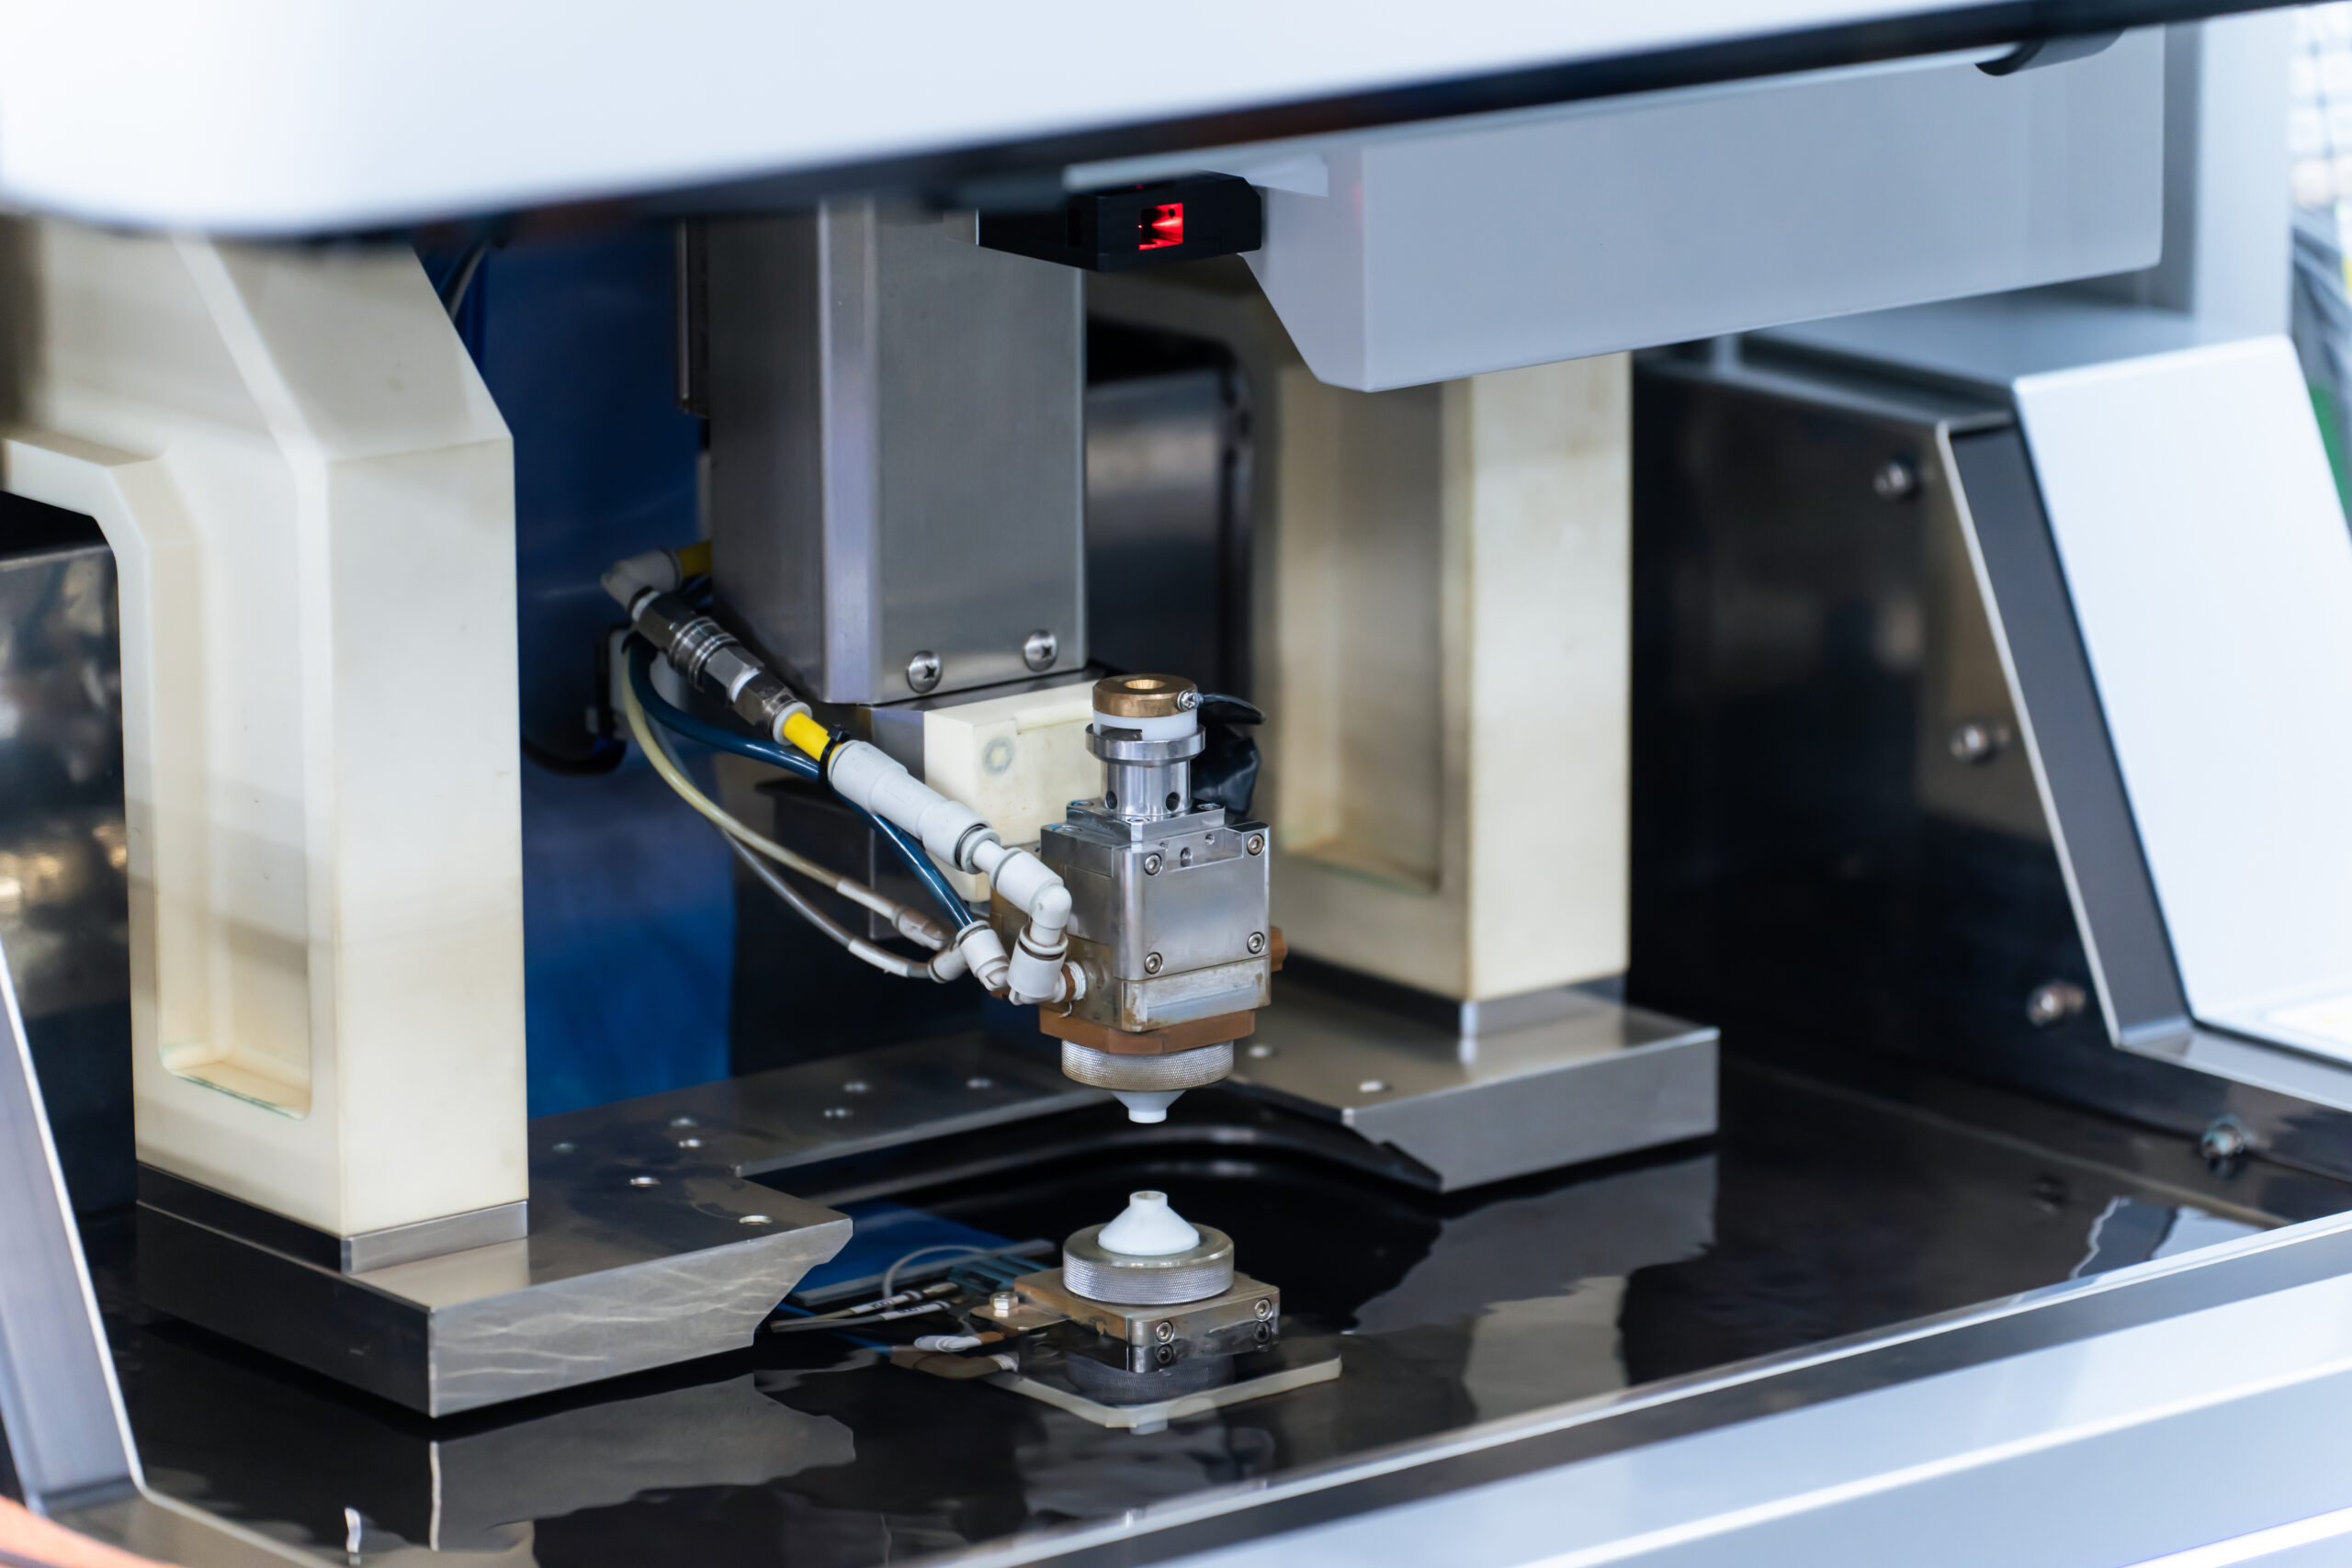
製造現場において、「高硬度な焼入れ鋼に複雑な形状を掘りたい」「切削工具が入らない角(R)の立った形状加工が必要になった」といった課題に直面した際、非常に強力な解決策となるのが「放電加工(EDM:Electrical Discharge Machining)」です。
まずは、放電加工がどのようなメカニズムで材料を削り出すのか、その基本原理と従来の切削加工との決定的な違いについて詳しく解説します。
1-1. 電極とワークを非接触で削る「火花(アーク放電)」のメカニズム
放電加工を一言で表現すると、「電気の火花エネルギーを利用して、金属を溶かして取り除く加工技術」です。
加工を行う際は、絶縁性のある加工液(油または純水)の中に、形状を作る「電極(銅やグラファイトなど)」と「ワーク(加工対象物)」を沈めます。この両者を数十ミクロンというごく僅かな隙間(放電ギャップ)を保って対向させ、数十万ヘルツという非常に高い周期でパルス状の電圧をかけます。
すると、電極とワークの間で連続的な「火花放電(アーク放電)」が発生します。この放電によって生じる熱エネルギーは、局部的に1万℃以上という超高温に達します。この瞬間的な高熱によって金属表面が溶融・蒸発し、同時に加工液の爆発的な気化力(爆発力)によって溶けた金属が吹き飛ばされます。
この「微少な溶融と排出」を1秒間に数万〜数十万回繰り返すことで、電極の形状をワークに高精度へ写し取ったり、自在な形状に切断したりしていきます。
1-2. 「硬くて削れない」「刃物が折れる」という悩みを解決する背景
機械設計や部品調達の現場では、製品の耐久性を高めるために「焼入れ鋼」や「超硬合金」「チタン合金」といった硬い材料(難削材)が頻繁に採用されます。
しかし、従来の加工法では、材料の硬度が高くなればなるほど加工難易度が跳ね上がります。無理に切削しようとすると、以下のような問題が発生しがちです。
・エンドミルやドリルなどの工具がすぐに摩耗・破損する
・びびり振動が発生し、加工精度や表面粗さが著しく悪化する
・加工に膨大な時間がかかり、刃物代(工具コスト)が跳ね上がる
こうした「刃物では太刀打ちできない極硬材の加工」という現場の壁を打ち破るために発展してきたのが放電加工です。
1-3. 切削加工(エンドミル等)との決定的な違いとは?
放電加工と、フライス盤やマシニングセンタによる従来の「切削加工」には、物理的なアプローチにおいて根本的な違いが3つ存在します。
① 非接触加工であるため「機械的負担」がない
切削加工は、刃物をワークに強力に押し当てて「物理的な力」で削り取ります。そのため、ワークに強い切削抵抗がかかり、薄肉の部品だとたわみや歪みが発生したり、削り終わりに大きな「バリ」が生じたりします。 一方、放電加工は火花による熱で溶かす完全な非接触加工です。ワークに物理的な負荷がほぼかからないため、非常に薄いプレートや構造体でも歪みやバリを出さずに加工が可能です。
② 材料の「硬さ」に影響を受けない
切削加工の場合、「工具よりも硬い材料」を削ることは不可能です。しかし放電加工では、電気を通す「導電性」さえあれば、ロックウェル硬度(HRC)がいくら高い焼入れ鋼であっても、超硬合金であっても、軟鋼と同じ速度・精度で削ることができます。
③ 工具の回転半径(R)の制約を受けない
回転する刃物で削る切削加工では、刃物の径に応じた内部コーナーの丸み(R)が必ず残ってしまいます。放電加工(特に型彫り放電やワイヤー放電)であれば、電極の角を鋭利にしておくだけで、直角度の高いピン角(シャープエッジ)に近い内角形状を作り出すことが可能です。
2. 放電加工の主な3種類とそれぞれの特徴(型彫り・ワイヤー・細孔)
一口に「放電加工」と言っても、求める形状や目的に応じて使用する加工機やメカニズムが異なります。製造現場で活用される放電加工は、大きく分けて「型彫り放電加工」「ワイヤー放電加工」「細孔放電加工」の3種類に分類されます。
それぞれの特徴と得意分野を正しく理解することで、製品設計や加工手法の選定において最適な選択が可能になります。
2-1. 【型彫り放電加工】金型の彫り込みや底面・角の形状出しに最適
型彫り(かたほり)放電加工は、作りたい形状を逆型(3次元の雄型)に成形した「電極(銅やグラファイト)」を作成し、それをワーク(加工対象物)に押し当てるようにして形状を転写する手法です。
加工液には主に専用の加工油が使用されます。電極の形状がそのままワーク側に彫り込まれるため、底のある穴や、切削工具では刃が届かない複雑な凹形状(キャビティ)を作り出すことができます。
- 主な用途:自動車のプラスチック外装や精密電子部品をつくる「プレス金型」「射出成形金型」の加工、底面がある複雑な凹形状の形成
- 強み:切削加工では不可能な「直角の内部コーナー(Rなし)」や、細かく深い溝加工を高精度に実現できる
2-2. 【ワイヤー放電加工】高精度な直線・輪郭・抜き型加工の定番
ワイヤー放電加工(ワイヤーカット)は、真鍮などの金属で作られた「直径0.05〜0.3mm程度の極細ワイヤー線」を電極として使用し、糸鋸(いとのこ)のようにワークを連続的に切り抜いていく手法です。
加工液には主に純水が使用され、自動結線機能によってワイヤーを自動で通しながら、コンピュータ制御(NC)で自在な2次元・テーパー(斜め)形状をカットします。
- 主な用途:プレス金型のパンチ・ダイ(抜き型)、精密プレートの切断、極小部品の切り出し、試作部品の切削代替え
- 強み:非接触加工のため薄板でも歪まない。±数ミクロン単位という極めて高い精度で、複雑な外形や貫通穴の切り抜きが可能
2-3. 【細孔放電加工】ドリルでは折れてしまう微小・深穴あけの救世主
細孔(さいこう・ほそあな)放電加工は、パイプ状の極細電極(銅や真鍮)を高速回転させながら、パイプの中心から加工液を噴射してワークに穴をあける技術です。
一般的なドリル加工では、細く深い穴をあけようとすると刃物の摩耗や折損、切屑の詰まりが大きな問題になります。しかし細孔放電加工であれば、直径0.1mm以下の微小な穴や、深さに対して穴径が非常に小さい「高アスペクト比」の貫通穴を短時間で穿孔できます。
- 主な用途:ワイヤー放電加工の下穴(ワイヤー線を通す穴)、ノズルの微細噴射孔、航空機エンジン部品の冷却用細孔、キャピラリー穴
- 強み:ドリルのように「刃先が滑る」ことがなく、曲面や傾斜面に対してもダイレクトに高精度な深穴加工が行える
2-4. どの種類を選ぶべき?加工形状ごとの早見表
自社の仕様や図面に対して「どの放電加工を選ぶべきか」に迷った際は、以下の形状区分を参考に選定してください。
| 加工の種類 | 適用したい形状・目的 | 主な電極材料 | 主な加工液 |
| 型彫り放電 | 底のある凹形状、金型キャビティ、ピン角の内角 | 銅、グラファイト | 加工油 |
| ワイヤー放電 | 貫通している2次元形状、テーパーカット、板材の切り抜き | 真鍮線など | 純水 |
| 細孔放電 | 細くて深い穴(深穴)、ドリル加工不可能な微小径の穿孔 | 銅・真鍮パイプ | 純水/油 |
基本的には「貫通する切り抜きならワイヤー」「底がある凹形状なら型彫り」「細い貫通穴なら細孔」と覚えておくと、工法選定の判断が非常にスムーズになります。
3. 【メリット】放電加工が製造現場で重宝される理由
製品の高機能化や軽量化に伴い、設計者や生産技術者が直面する加工技術のハードルは年々高くなっています。そうした中で、従来の切削加工では対応が難しい課題を打ち破る手段として、放電加工は製造現場で非常に高く評価されています。
ここでは、製造現場で放電加工が選ばれ続ける3つの大きなメリットを解説します。
3-1. 焼入れ鋼や超硬合金など「難削材」でも硬度に関係なく加工可能
切削加工の場合、ワーク(加工対象物)が刃物(工具)よりも硬いと、刃が立たずに刃物が摩耗・破損してしまいます。そのため、硬い材料を削る際には特殊な超硬工具を用意したり、頻繁に工具を交換したりする必要があり、コストと時間が膨らむ要因になります。
一方、放電加工は電気の火花による熱で金属を溶融させて取り除く仕組みです。そのため、材料の「物理的な硬さ」は加工のしやすさにほとんど影響しません。
熱処理済みの焼入れ鋼(HRC60以上)や超硬合金、チタン合金、インコネルといった高硬度・難削材であっても、通常の軟鋼と同じ精度でスムーズに削り出すことができます。材料を硬化させた後にそのまま精度良く加工できるため、加工後の歪みを防ぐ上でも極めて有効です。
3-2. 切削工具では届かない「鋭いコーナ部(直角度)」や微細複雑形状の実現
エンドミルなどの回転工具を用いる切削加工では、刃物の構造上、内部の立ち上がり角(内角)に必ず工具の径に応じた丸み(R)が残ってしまいます。そのため、直角に切り立った内部コーナーを加工しようとすると、逃げ溝を掘るなどの工夫や手作業による後工程が必要でした。
放電加工(特に型彫り放電加工)であれば、電極の角(エッジ)をあらかじめ鋭利に加工しておくことで、ワークの内角にピン角に近い鋭いコーナー(R0.02mm以下など)を高精度に転写することが可能です。
また、ワイヤー放電加工を使えば、非常に細いワイヤー線によって複雑な輪郭線や微細な溝を精度高く切り抜くことができるため、精密金型やエレクトロニクス関連部品の製造において不可欠な技術となっています。
3-3. 非接触加工ゆえに、薄肉ワークでも変形やバリが発生しない
物理的な刃物を力任せに押し当てる切削加工では、ワークに強力な切削抵抗がかかります。これにより、板厚が極めて薄い部品や細いピンのような形状では、加工中の力に耐えきれずにたわみや歪み、残留応力が発生してしまう問題がありました。さらに、削り終わりには材料が押し出されることで大きな「バリ」が生じやすくなります。
これに対して放電加工は、電極とワークが接触しない「完全な非接触加工」です。加工中にワークへかかる物理的な荷重がほぼゼロであるため、肉厚が数ミリ〜数百ミクロン以下の極薄パーツであっても、変形させることなく狙い通りの形状に仕上げることができます。
また、熱エネルギーで瞬間的に溶かして除去するため、切削特有のバリが一切発生せず、研磨やバリカタの追加工程を大幅に削減できるという強みもあります。
4. 【デメリット・注意点】放電加工の課題と、現場でつまだづきやすいポイント
多くの強力なメリットを持つ放電加工ですが、万能の加工技術というわけではありません。設計・調達の段階で放電加工の弱点や注意点を把握しておかないと、「納期に間に合わない」「加工コストが大幅に上がってしまった」「表面品質に不具合が出た」といった思わぬトラブルに繋がります。
現場で特につまづきやすい3つのデメリットと課題について詳しく説明します。
4-1. 切削加工に比べて「加工速度が遅い(スループットの懸念)」
放電加工の最大のデメリットは、金属を削り出すスピード(除去率)が切削加工に比べて格段に遅いという点です。
切削加工であれば、大きなエンドミルやドリルを使って一気に大量の金属ブロックを削り落とすことができます。しかし、放電加工は目に見えないほど微小な火花放電を何百万回と繰り返しながら、金属を少しずつ溶かして削り取っていくプロセスです。
そのため、大量の材料を除去する加工や、量産品の削り出し加工に放電加工をそのまま適用してしまうと、加工時間が膨大になり、リードタイムや加工コストの悪化を招きます。事前に切削で大まかに削り落としておく(荒加工)などの工程設計が不可欠です。
4-2. 表面に残る「変質層(キル層・熱影響層)」と後処理の必要性
放電加工は数千度〜1万度を超える超高温で金属を溶かすため、加工後の金属表面には放電の熱エネルギーによって組織が変化した「表面変質層(熱影響層・キル層)」と呼ばれる極薄い層が形成されます。
この変質層は、急熱・急冷されることで非常に硬く脆い構造になっており、微細なクラック(微小亀裂)が含まれやすい特徴があります。そのままの状態で応力がかかる部品として使用すると、疲労強度の低下や早期破損、錆(腐食)の原因となります。
そのため、高度な耐久性が求められる金型部品や航空宇宙部品などでは、放電加工後に手磨き研磨やショットピーニング、化学エッチングなどを行って変質層を取り除く後処理工程が必要になります。
4-3. 導電性がない材料(セラミックスや樹脂の一部など)には使えない制限
放電加工は、電極とワークとの間に電気を流して火花を発生させる原理に基づいています。したがって、原理上「電気を通す材料(導電性材料)」でなければ加工することができません。
具体的には、以下のような材料には放電加工を適用できません。
・アクリルやPP、ABSなどの各種樹脂(プラスチック)材料
・一般的なガラスや木材
・導電性のない絶縁セラミックス(アルミナやジルコニアなど)
導電性のある金属であれば、鉄、アルミ、銅、ステンレス、焼入れ鋼、超硬合金まで幅広く加工できますが、非金属材料や絶縁体の加工を検討する場合は、レーザー加工やダイヤモンド工具による切削加工など、他の工法を選択する必要があります。
5. 失敗しないための工法選定:切削・レーザー・放電の使い分けガイド
製造現場で最も重要なのは、「放電加工だけに頼る」のではなく、他の加工法(切削加工やレーザー加工)と適切に使い分ける、あるいは組み合わせることです。工法ごとの強みを理解しておくことで、品質・納期・コストのバランスが最も優れた加工プランを立てることができます。
ここでは、現場で失敗しないための工法選定のルールとチェックポイントを解説します。
5-1. 「まずは切削、難しければ放電」の基本原則とコストバランス
加工コストとリードタイムを最小限に抑えるための基本原則は、「可能な限り切削加工で削り、切削では対応できない部分だけを放電加工に任せる」というアプローチです。
例えば、大きな金型ブロックを作る場合、全体の80〜90%にあたる大まかな形状出しや大量の材料除去は、加工速度の早い「マシニングセンタ(切削)」で行います。その後、熱処理を施して材料を硬化させ、切削工具では刃が入らない深穴、ピン角の内部コーナー、微細な凹凸形状の仕上げ部分にのみ「型彫り放電」や「ワイヤー放電」を適用します。
このように加工法を組み合わせる(ハイブリッドな工程設計を行う)ことで、放電加工の遅さというデメリットを相殺し、高精度と低コスト・短納期を両立させることができます。
5-2. 外注・内製化を検討する際のチェックポイント
放電加工を外部の加工業者へ依頼する(外注する)、あるいは社内へ加工機を導入する(内製化する)際には、事前に以下の項目を整理・チェックしておくことが成功の鍵となります。
第一に、「材料の電気伝導性と熱処理状態」の確認です。放電加工を行う前に熱処理(焼入れ)を済ませておくべきか、導電性に問題はないかを把握します。
第二に、「要求精度と表面仕上げの指定」です。図面上でどこまで精密な寸法公差(ミクロン単位)が必要か、また加工後の面粗さ(梨地状の放電面でよいのか、鏡面仕上げが必要か)を明確にします。これにより、仕上げ加工にかかる時間とコストが大きく変動します。
第三に、「電極製作コストの考慮」です。特に型彫り放電加工の場合、ワークを削るための「電極(銅やグラファイト)」を別途切削で作る必要があります。電極の製作費用と時間が別途発生することを念頭に置いた予算・スケジュール管理が求められます。
これらのポイントを事前に整理した上で加工業者と打ち合わせを行うことで、手戻りのないスムーズな手配と高品質な製品づくりが実現します。