
門形五面加工機とは?大型部品の高精度加工を実現する工作機械
1. 門形五面加工機とは?基本構造と最大の特徴
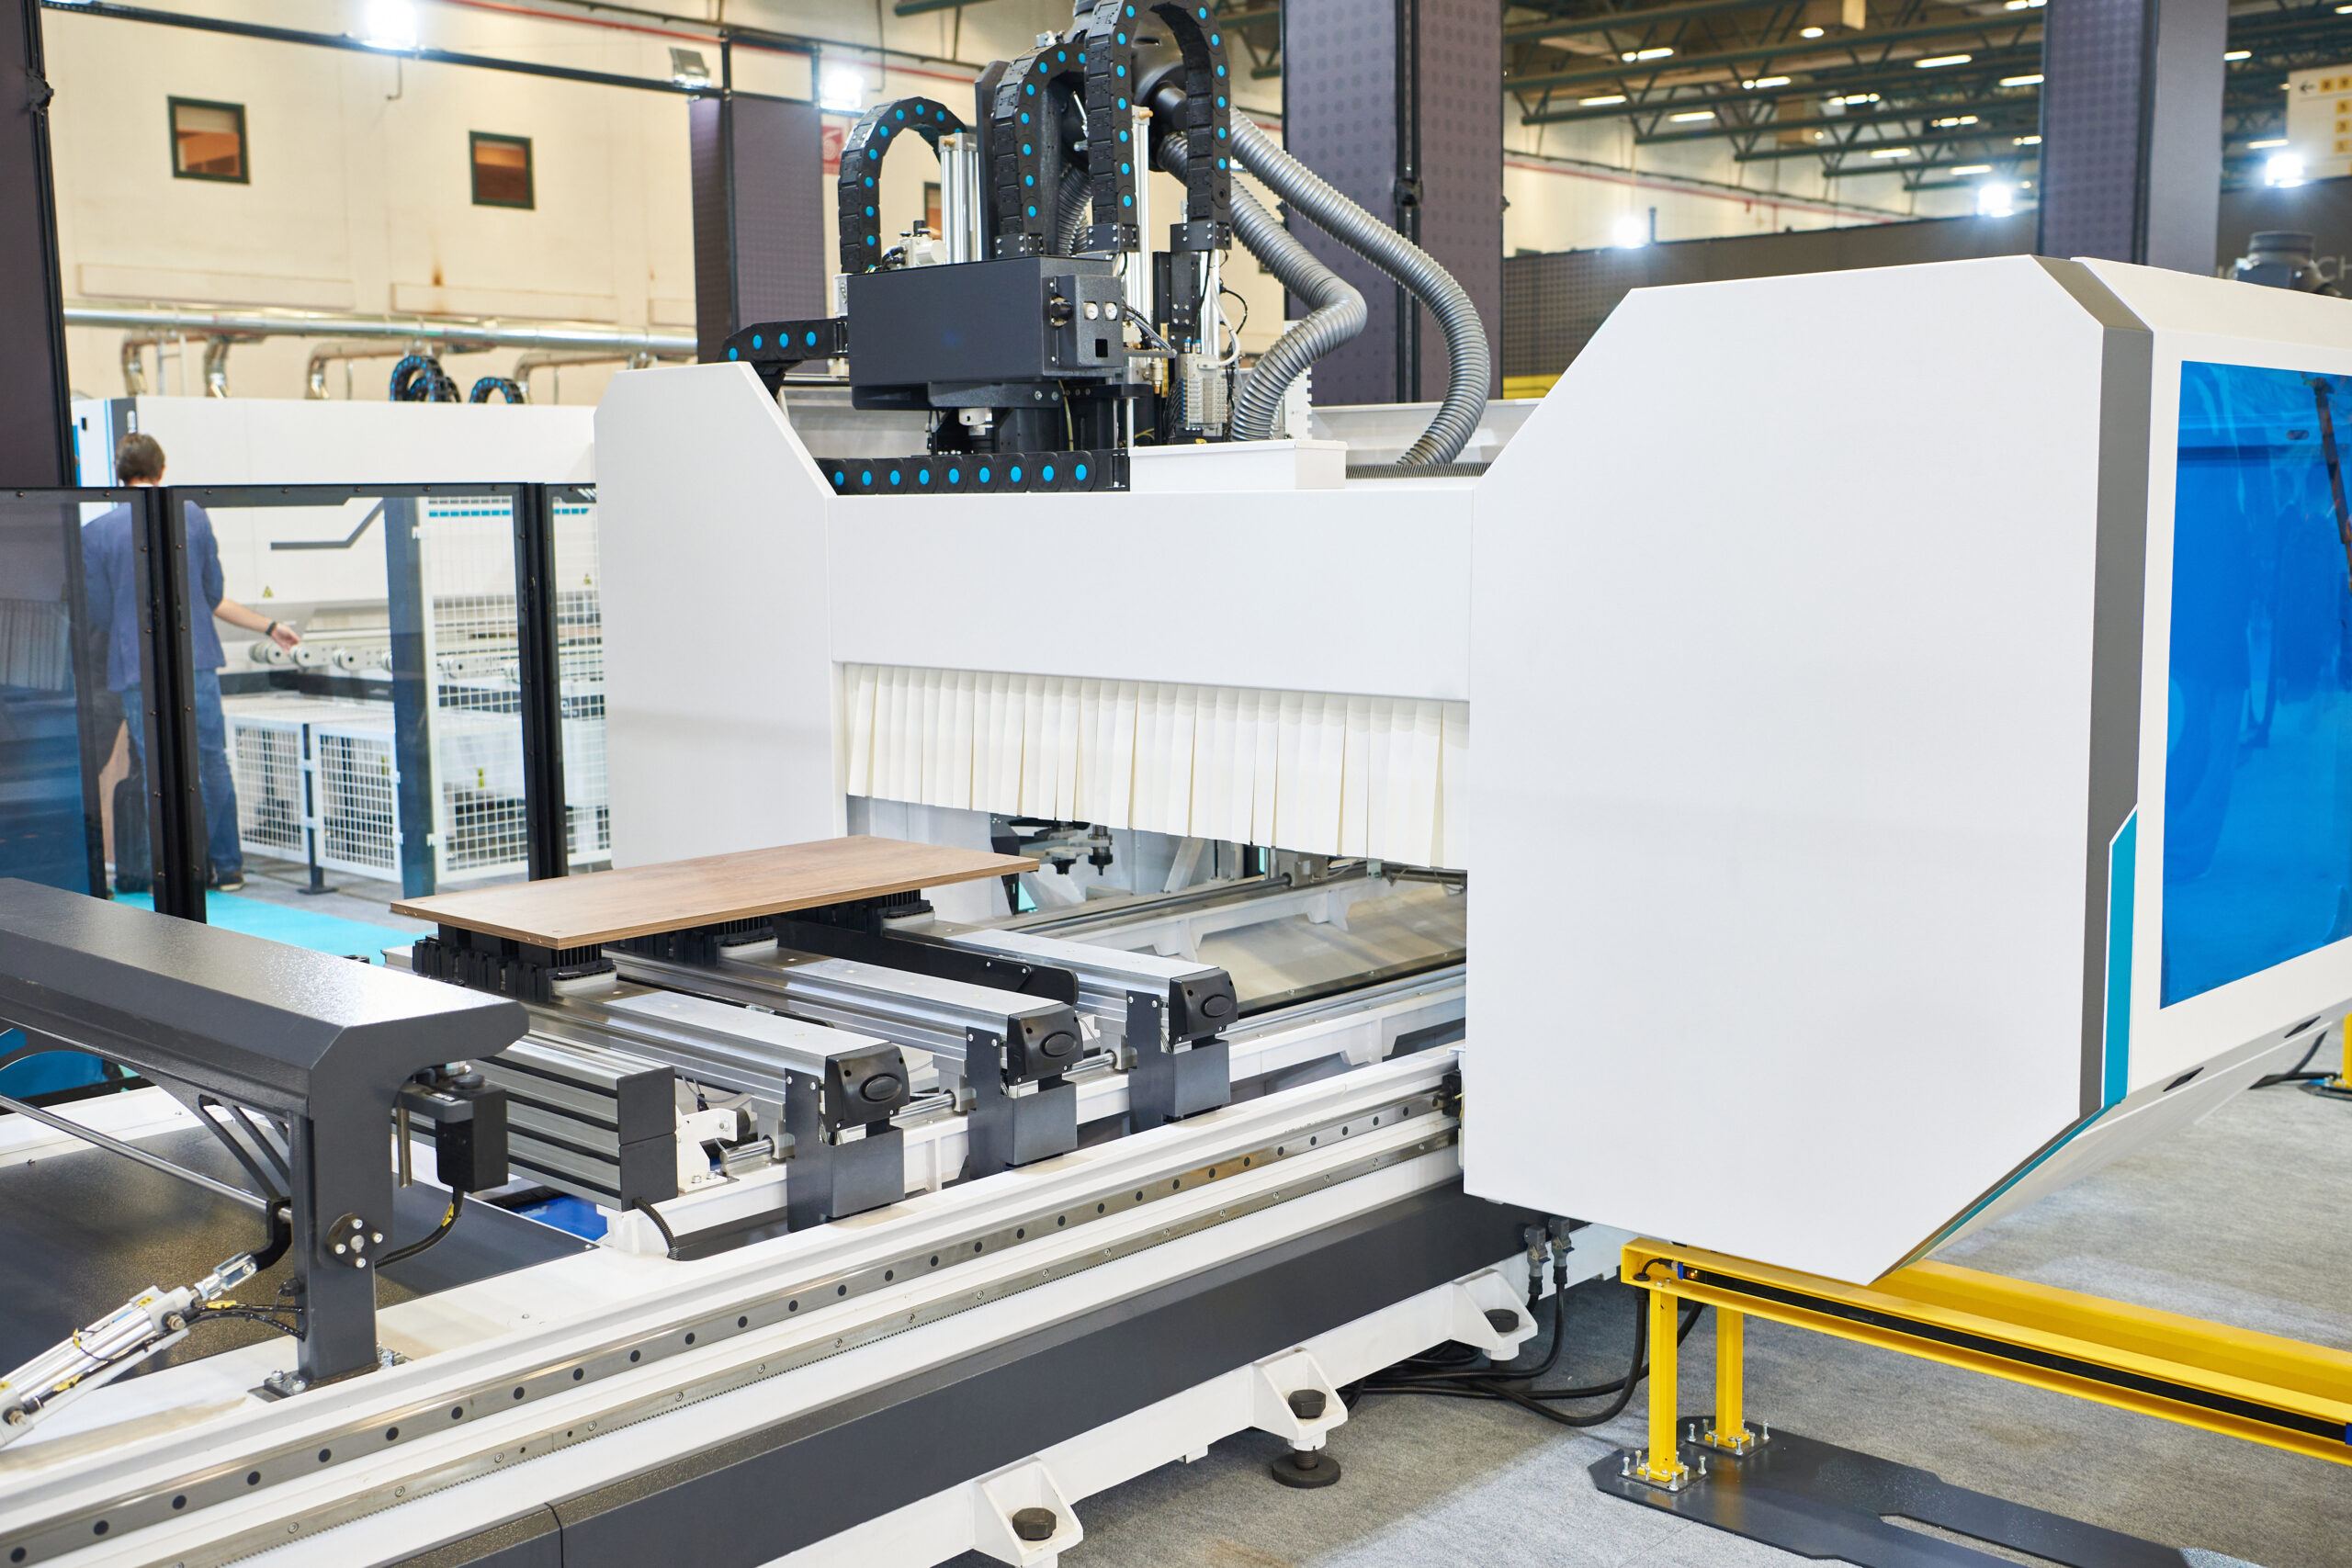
製造業の現場において、大型ワーク(加工対象物)を高精度かつ効率的に削り出すために欠かせない存在が「門形五面加工機(もんがたごめんかこうき)」です。大型の工作機械の中でも特に高い生産性を誇る設備ですが、具体的にどのような構造を持ち、他の加工機と何が異なるのでしょうか。まずは、その基本概念と最大の特徴についてわかりやすく解説します。
「5面加工」とは何を指しているのか?
門形五面加工機における「5面」とは、ワークをテーブルの上に設置した状態から、「上面(1面)」と「周囲の側面(4面)」の合計5つの面を指しています。
従来の一般的な加工機では、ワークの上面を加工した後に、一度クランプ(固定)を解除し、クレーン等を使ってワークの向きを変えてからサイドの面を削る、という「段取り替え」の作業が側面ごとに必要でした。しかし門形五面加工機では、ワークをテーブル上に1度固定(1チャッキング)するだけで、上面と東西南北の側面4方向を連続して削り出すことができます。下面(設置面)を除くすべての面を一度のセッティングで加工できる点が、本機における「5面加工」の最大の定義です。
立形マシニングセンタや門形三次元加工機との決定的な違い
門形五面加工機と混同されやすい設備として、「立形マシニングセンタ」や「門形三次元加工機(3軸加工機)」が挙げられます。これらの機械と五面加工機の決定的な違いは、「アタッチメントヘッド(アタッチメント主軸)による加工角度の自動制御」にあります。
・立形マシニングセンタ・門形三次元加工機: 主軸が基本的に垂直(真下)方向を向いており、主にワークの上面加工を得意とします。側面を削るためには、ワーク自体を傾けるか、手動でアタッチメントを取り付ける手間が発生します。
・門形五面加工機: 門状の構造(コラムとクロスレール)に配置された主軸に対し、横向き加工が可能な「アングルヘッド」などの各種アタッチメントを自動で装着・制御できます。これにより、主軸の向きを変えて多面へ自在にアプローチすることが可能になります。
つまり、ワークを据え置いたまま機械側がヘッドの向きを変えて削りに行くため、位置決め精度の狂いが生じにくく、飛躍的な高精度加工を実現できるのです。
なぜ大型部品の加工に不可欠なのか
門形五面加工機が威力を発揮するのは、主に人間が手で軽々と持ち上げられないような「大型・重量物の部品加工」です。
大型ワークは、セッティングの変更作業自体に膨大な時間と危険が伴います。数百キロから数トンに及ぶワークをクレーンで吊り上げ、角度を変えて再度正確に固定し直す作業は、熟練作業者であっても1回あたり数時間を要することが珍しくありません。また、吊り替えのたびにわずかな傾きやズレ(クランプ歪み)が生じるリスクも高まります。
門形五面加工機を導入すれば、この重労働である段取り替えを最小限に抑え、加工品質の均一化と作業者の安全性向上を同時に達成できます。そのため、航空機構造部材、産業機械の大きなベースフレーム、自動車用大型金型など、サイズと精度が同時に求められる現場において、門形五面加工機は「なくてはならない必須設備」として広く活用されているのです。
2. 従来の加工機とは何が違う?門形五面加工機を導入するメリット

大型部品の加工において、従来の立形マシニングセンタや汎用フライス盤から「門形五面加工機」へ移行することで、生産現場にはどのような変化が起きるのでしょうか。ここでは、導入によって得られる具体的なメリットを3つの視点から詳しく解説します。
段取り替えの回数が激減し、トータル工期を大幅短縮
門形五面加工機を導入する最大のメリットは、「段取り替え(セッティング変更)にかかる時間の劇的な削減」です。
従来型の加工機で大型ワークの5面を削る場合、1面加工するごとに加工を停止し、クランプを外してクレーン等でワークの向きを変え、再度精密な位置出しを行って固定する……という作業を何度も繰り返す必要がありました。この段取り作業には、1回あたり数時間、高難度なワークであれば半日近くかかることも少なくありません。
門形五面加工機であれば、最初にワークをテーブルへ固定(1チャッキング)するだけで、上面と側面4方向の加工を連続して行えます。非加工時間であるセッティング時間を最小限に抑えることで、機械の稼働率が跳ね上がり、製品全体のトータルリードタイム(工期)を大幅に短縮することが可能になります。
複数工程の集約による「加工精度の向上」
2つ目のメリットは、工程を集約することで「位置決め誤差の累積(累積誤差)を防ぎ、高精度な加工を実現できる点」です。
ワークの脱着や付け替えを何度も行うと、作業者の熟練度に関わらず、毎回わずかな固定位置のズレやクランプによるワークの歪み(クランプ歪み)が発生してしまいます。特に大型部品では、一度生じた微小なズレが他の面の加工精度に影響を及ぼし、最終的な直角度や平行度、位置度といった幾何公差を満たせなくなるリスクが高まります。
1回のチャッキングで5面すべてを加工できれば、基準となる位置が一切ブレません。機械本来が持っている高精度な送り軸精度やアタッチメントの割出精度を最大限に活かせるため、図面通りの極めて高い公差を安定してクリアできるようになります。
作業者の負担軽減と省人化への貢献
3つ目のメリットは、現場の作業環境の改善と人手不足の解消につながる点です。
数トンを超える大型ワークの吊り替え作業は、常に落下や挟まれといった重大な労災事故のリスクと隣り合わせです。また、重労働である段取り作業は作業者に大きな物理的・精神的負荷をかけます。さらに、セッティングの不備による削り損じが発生した場合、高価な大型材料が無駄になるだけでなく、手戻りの工数も莫大になります。
門形五面加工機の導入によって危険な吊り替え回数を最小限に抑えることができれば、作業者の安全性と身体的負担は著しく改善されます。また、一度スタートすれば多面の自動加工を進められるため、夜間無人運転の実現や、1人のオペレーターが複数台を管理する「省人化」の推進にも大きく寄与します。
3. 導入前に必ず押さえておきたい門形五面加工機のデメリットと課題
門形五面加工機は生産性や精度面で絶大なメリットをもたらす一方で、一般的な加工機と比較して導入や運用のハードルが高いことも事実です。自社の設備投資で失敗を避けるためには、事前にデメリットや懸念点を正しく理解しておくことが重要になります。ここでは、検討時に押さえるべき3つの課題を解説します。
「イニシャルコストとランニングコストの高さ」にどう向き合うか
最大のハードルとなるのが、「莫大な導入費用と維持管理コスト」です。
門形五面加工機は本体価格だけでも数千万円から1億円を超え、自動工具交換装置(ATC)や各種アタッチメント、クーラント装置などのオプションを追加するとさらに膨らみます。さらに、設備本体の購入費だけでなく、大型機を支えるための専用基礎工事費や運搬費も大きな出費となります。
また、稼働開始後も高い消費電力による電気代、主軸やアタッチメントの精密メンテナンス費、定期的な幾何公差の校正(キャリブレーション)費用といったランニングコストが継続的に発生します。導入を検討する際は、単に機材の価格を見るだけでなく、工程集約や省人化によって得られる工賃削減効果と照らし合わせ、中長期的な投資対効果(ROI)を緻密に試算することが不可欠です。
広大な設置スペースと工場環境の制約
2つ目の課題は、「設置場所や建屋環境に関する厳しい制約」です。
門形五面加工機は、機械本体の高さ・幅・奥行きともに非常に大きく、広い設置スペースを確保しなければなりません。ワークの搬入・搬出経路や、作業者が周囲を安全に移動できる動線の確保も必要です。
さらに見落としがちなのが工場床の耐荷重と地盤です。数トンから数十トンに及ぶ機械重量とワークの荷重に耐えうる専用の基礎工事を行わなければ、地盤沈下や床の歪みが生じ、加工精度に悪影響を及ぼします。加えて、機体の熱膨張による寸法変化(熱変位)を防ぐための工場全体の温度管理環境や、防振対策が求められるケースも多く、工場設備全体の見直しが必要になる場合もあります。
専門のプログラミング・オペレーションスキルが必要
3つ目の課題は、「高度なアタッチメント制御に対応できる人材の確保と育成」です。
門形五面加工機は、多面加工を行うためにヘッドの自動旋回やアタッチメントの切り替えといった特殊な軸制御を行います。そのため、NCプログラムの作成には一般的な3軸加工機以上の知識が求められ、アタッチメントの旋回半径や干渉領域を考慮したプログラミング技術が必須となります。
また、万が一プログラムのミスで大型アタッチメントやワークが干渉(衝突)した場合、壊滅的な設備ダメージと多額の修理費用が発生します。これを防ぐためには、事前にCAMやシミュレーションソフトを活用した厳密な干渉チェック体制を構築するとともに、高度な機体操作とトラブル対応ができる熟練オペレーターの育成が欠かせません。
4. どんな業界・部品で使われる?具体的な用途と加工事例
門形五面加工機は、その優れた剛性と多面加工能力を活かし、超大型部品から高精度を要求される精密機器の骨格部分まで、幅広い分野で活躍しています。ここでは、実際にどのような業界や部品の製造において導入されているのか、代表的な4つの加工事例と現場での効果をご紹介します。
1. 大型金型・プレス型(自動車・家電業界など)
自動車のボディパネルや大型家電の外装を成形するための「大型バンパー金型」や「プレス金型」の製造において、門形五面加工機は標準的な設備として導入されています。
金型製造では、成形面(意匠面)の自由曲面加工だけでなく、取り付け面やノックピン穴、冷却水路の加工など、周囲の側面への多角的な穴あけ・切削が必須となります。門形五面加工機を使用することで、何十時間もかかる複雑な曲面切削から側面の各種加工までを1度のセッティングで完了できます。これにより、従来の分割加工や手作業による仕上げ工程を極限まで減らし、金型の納期短縮と密着精度の向上を実現しています。
2. 半導体製造装置・工作機械のフレーム(鋳物・溶接構造物)
精密機器の土台となる「ベースフレーム」や「ベッド」、大型の「キャビネット構造物」の加工でも不可欠な存在です。特に半導体製造装置や工作機械の本体は、極めて高い平坦度や直角度が求められます。
例えば、鋳物(いもの)や溶接で製作された数メートル規模の大きな台座に対し、上面のガイドレール取付面と側面の基準面を一度のチャッキングで加工することで、経年変化や歪みの影響を最小限に抑えたベースラインを削り出すことができます。面と面の直角度が厳しく管理されたベースフレームは、装置全体の組み立て精度と耐久性を底上げします。
3. 航空宇宙・エネルギー関連の構造部材
航空機の主翼を支える長尺の「桁(桁材・ビーム)」や胴体フレーム、発電プラントで使用される「大型フランジ」や「タービンハウジング」など、特殊な高機能素材(チタン合金やインコネル、インバー材など)を削り出す現場でも威力を発揮します。
航空宇宙分野の部品は、強度の確保と軽量化を両立させるために肉抜き(ポケット加工)が多く、高い剛性を持つ主軸での削り出しが求められます。門形五面加工機ならではの重切削に耐える高剛性な構造と、側面からの複雑なアプローチが可能なアタッチメントヘッドを組み合わせることで、難削材の加工時間を大幅に短縮し、過酷な公差基準を確実に満たすことができます。
・大型金型の加工事例: 段取り回数を4回から1回に削減し、トータルリードタイムを約35%短縮
・工作機械ベッドの加工事例: 一括加工により上面・側面の幾何公差(直角度)を従来比で倍以上高精度化
5. 自社の生産体制に合った門形五面加工機を選ぶためのチェックポイント
門形五面加工機は一度導入すると長期にわたって工場の生産性を左右する高額な設備投資です。導入後の失敗や「想定していた加工ができなかった」という事態を防ぐためには、自社の加工ニーズを的確に整理したうえで機械仕様を選定する必要があります。ここでは、最適な1台を選ぶための4つの重要チェックポイントを解説します。
ワークのサイズ・重量(テーブルサイズと耐荷重)の適合性
最初に行うべきは、自社で加工する対象(ワーク)の最大サイズと重量の把握です。
門形五面加工機を選ぶ際は、現在加工しているワークだけでなく、将来的に受注を目指す大型部品の寸法も視野に入れる必要があります。テーブル寸法(X軸・Y軸のストローク)はもちろん、テーブルが耐えられる「最大積載重量(耐荷重)」を必ず確認してください。重量オーバーは精度低下やテーブル送りの駆動系に負荷をかける原因となります。また、ワークをクランプするための治具や、アタッチメントの旋回スペースも含めた実質的な加工エリアを計算することが大切です。
加工精度・剛性を左右するコラムスパンとストロークの選定
2つ目は、機械全体の骨格となる「コラムスパン(門の幅)」と「ストローク(移動量)」の選定です。
コラムスパンが広くなるほど大型ワークの加工が可能になりますが、門の幅が広がる分、クロスレールのたわみや熱変位の影響を受けやすくなり、機械剛性や加工精度に影響します。自社のワークに対して過剰に大きすぎるモデルを選ぶと、コストがかさむだけでなく精度管理の難易度も上がります。必要十分なコラム幅とW軸(クロスレールの上下移動)ストロークを考慮し、狙う加工精度と剛性のバランスが取れた機種を見極めることが重要です。
主軸仕様、アタッチメント自動交換機能(AAC)の有無による選定のコツ
3つ目は、加工効率を大きく左右する「主軸(スピンドル)とアタッチメントの仕様」です。
アルミなどの高速切削が中心なのか、難削材や鋳物の重切削が中心なのかによって、必要な主軸回転数やトルク特性は異なります。さらに重要なのが、アタッチメントヘッドの自動交換機能(AAC:Automatic Attachment Changer)やアタッチメントの種類です。直角加工を行うアングルヘッドや任意角度に割り出せるユニバーサルヘッドなど、必要なアタッチメントが自動で切り替えられる構成にしておくことで、完全自動化や夜間無人運転の実現可能性が大きく変わってきます。
メーカー選定・アフターサポート体制で確認すべき重要項目
最後に忘れてはならないのが、「メーカー側のサポート体制」です。
門形五面加工機は構造が複雑であり、万が一の故障や事故によるトラブルが発生した際、復旧までに時間がかかると工場のライン全体がストップしてしまいます。迅速なメンテナンス対応や部品の供給体制が整っているか、レスポンスの早さを事前に確認しておきましょう。また、複雑な5面加工プログラムの作成や干渉チェックに関する技術指導、導入時のキャリブレーション(精度校正)支援など、運用面のサポートが充実しているメーカーを選ぶことが長期的な安心につながります。