
ターニングセンタとは?NC旋盤との違いや特徴を解説
1. ターニングセンタとは?基本機能と仕組み
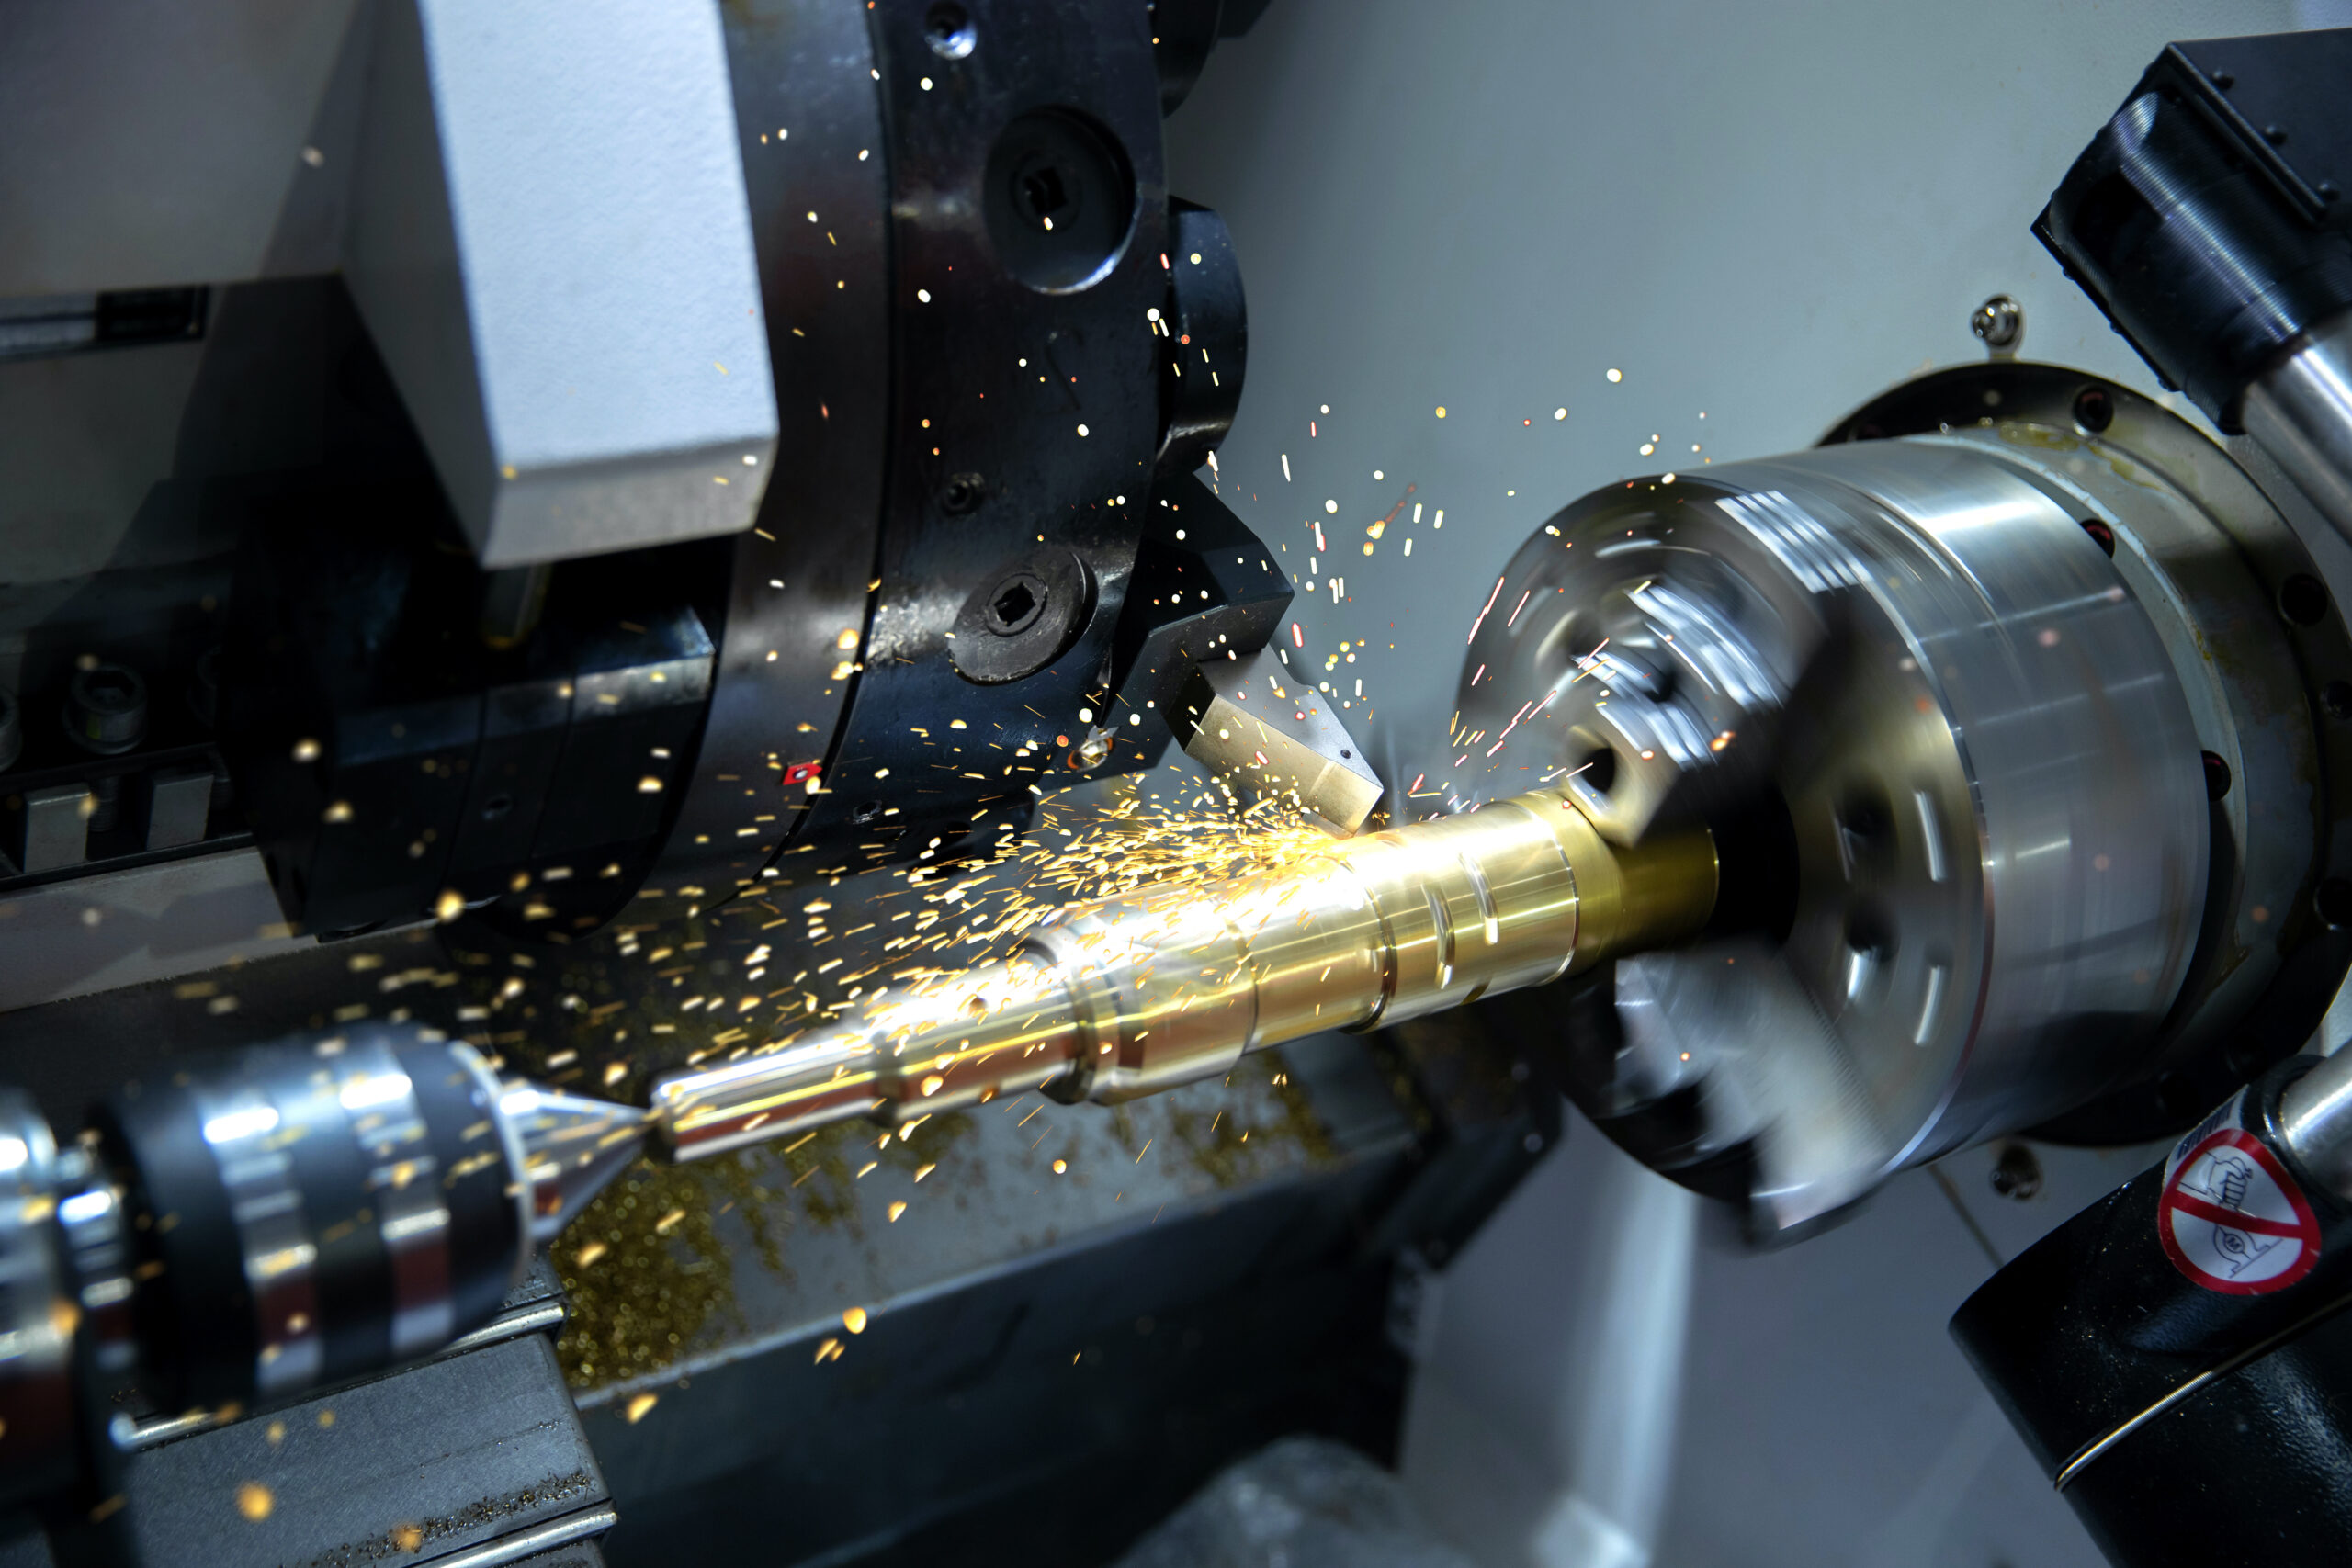
製造業の現場で生産性向上や工程集約が求められる中、導入が進んでいる工作機械が「ターニングセンタ」です。一言で表現すれば、NC旋盤をベースに「ミーリング(フライス)機能」を付加した機械を指します。では、具体的にどのような仕組みで動き、数ある工作機械の中でどのような役割を担っているのでしょうか。今回は、ターニングセンタについて解説します。
工作機械におけるターニングセンタの位置付け
工作機械は、大きく「工作物(ワーク)を回転させて削る機械」と「刃物(工具)を回転させて削る機械」の2種類に分かれます。前者の代表が円筒状の加工を得意とする「旋盤」であり、後者の代表が平面や立体的な加工を得意とする「マシニングセンタ(フライス盤)」です。
従来、複雑な形状の部品を作る際は、まずNC旋盤で外径や内径を削り出し、その後マシニングセンタにワークを載せ替えて穴あけや溝入れ加工を行うという、複数台の機械をまたぐ工程が一般的でした。しかし、この手法では機械間の移動やワークを固定し直す「段取り替え」に多大な手間と時間がかかり、さらに付け替え時の芯出し誤差による加工精度の低下という課題がありました。
ターニングセンタは、まさにこの課題を解決するために誕生した工作機械です。NC旋盤を母体としながらもマシニングセンタの要素を取り込むことで、「旋削」と「フライス削り」という2つの異なる加工を1台に集約させました。現在では、より高度な加工を実現する「複合加工機」の中心的役割を担う機械として、金属加工の現場で確固たる地位を築いています。
回転工具(回転刃具)による複合加工の仕組み
ターニングセンタが旋削とフライス加工を両立できる最大の理由は、「回転工具(ミーリングツール)」を取り付けて駆動させる機構を備えている点にあります。
一般的なNC旋盤の刃物台(タレット)には、バイトと呼ばれる回転しない固定工具しか取り付けられません。一方、ターニングセンタの刃物台には、工具自体を回転させるための動力伝達機構が内蔵されています。これにより、ドリルやエンドミルなどの回転工具を取り付け、マシニングセンタのような加工を行うことが可能になります。
さらに重要なのが、主軸(ワークを把握するチャック部分)の高度な角度制御機能、いわゆる「C軸制御」です。通常の旋盤の主軸は単に高速回転するだけですが、ターニングセンタでは主軸を任意の角度でピタリと停止させたり、細かい角度で割り出したりすることができます。
このC軸制御と回転工具を組み合わせることで、「ワークの外径を旋削した後、主軸を特定の角度で固定し、側面からエンドミルでキー溝を掘る」「円周上に等間隔でネジ穴加工を施す」といった複雑な工程が実現します。さらにY軸(上下方向の軸)を備えた機種であれば、中心から外れた位置のフライス加工も容易です。
このように、一度ワークをチャックしたら完成品になるまで取り外す必要がない「ワンチャッキング加工」を実現する革新的な仕組みこそが、ターニングセンタの最大の特徴です。
2. ターニングセンタとNC旋盤・マシニングセンタの違い

前章で触れたように、ターニングセンタは旋削とフライス加工の両方をこなせる優秀な機械です。しかし、機械の導入や選定を検討する際、「自社の加工には従来のNC旋盤で十分ではないか」「いっそ5軸マシニングセンタの方が良いのではないか」と迷う担当者も少なくありません。ここでは、ターニングセンタと他の代表的な工作機械(NC旋盤、マシニングセンタ)との決定的な違いを明確にします。
NC旋盤との違い:フライス加工・穴あけまで1台で完結
ターニングセンタとNC旋盤の最も大きな違いは、「ミーリング(回転工具によるフライス加工)機能の有無」です。
NC旋盤は、円筒状の材料を回転させ、そこに固定された刃物(バイト)を当てて削る「旋削加工」に特化しています。そのため、外径・内径の切削やねじ切りは得意ですが、部品の側面に穴を開けたり、平面を削り出したりする加工はできません。こうした加工が必要な場合は、旋削が終わった後にマシニングセンタなど別の機械へワークを移す「二次加工」が必須となります。
一方のターニングセンタは、主軸の角度を精密に割り出すC軸制御と、回転工具を駆動させる機構を備えています。これにより、NC旋盤の旋削能力をそのまま維持しつつ、側面のタップ立て(ねじ穴加工)やDカット(平面削り)、キー溝加工などを1台で完結させることができます。工程が一つにまとまるため、リードタイムの短縮と段取り作業の大幅な削減が可能です。
マシニングセンタとの違い:ワーク(材料)回転か工具回転か
フライス加工ができるなら「マシニングセンタと同じではないか」と感じるかもしれませんが、両者は「主役となる回転運動」が根本的に異なります。
マシニングセンタは、テーブルに固定したワークに対して、工具側を高速回転させて削る機械です。そのため、四角いブロック材などの「角物(かくもの)」の加工や、大掛かりな平面加工、金型のような複雑な3次元形状の加工に圧倒的な強みを持ちます。
対してターニングセンタは、あくまでワークを回転させる「旋盤」がベースです。そのため、シャフトやフランジといった「丸物(まるもの)」部品に対して、旋削加工をベースに一部フライス加工を付加するような用途に最適です。マシニングセンタでも円筒加工自体は可能ですが、削り出しの効率や精度の面では、丸物の加工においてターニングセンタ(旋盤ベース)に軍配が上がります。
違い比較表(機能・工程数・適した形状)
それぞれの特徴を整理すると、以下のようになります。
| 項目 | NC旋盤 | ターニングセンタ | マシニングセンタ |
| 主な加工 | 旋削加工のみ | 旋削+フライス加工 | フライス加工メイン |
| 回転するもの | ワーク(材料) | ワーク + 工具 | 工具 |
| 得意な形状 | 丸物(単純形状) | 丸物(複雑形状) | 角物・異形物・箱型 |
| 工程数(段取り) | 複数機械が必要(多い) | 1台で完結(少ない) | 1台で完結(角物の場合) |
結論として、自社の主力製品が「丸物」であり、かつ「穴あけや溝加工などの複合的な形状が含まれる」のであれば、ターニングセンタが最も高い生産性をもたらすと言えます。
3. ターニングセンタを導入するメリット・デメリット
前章までの解説で、ターニングセンタが非常に優れた機能を持つ機械であることはご理解いただけたかと思います。しかし、高機能であるがゆえに、導入にあたってはメリットだけでなく、あらかじめ知っておくべきデメリットや注意点も存在します。ここでは、現場にもたらす恩恵と直面しやすい課題を詳しく解説します。
【メリット】工程集約・段取り替え削減・加工精度の向上
ターニングセンタ最大のメリットは、何といっても「工程集約」による圧倒的な生産性の向上です。
従来の加工方法では、NC旋盤で旋削を行った後、ワーク(材料)を取り外してマシニングセンタへ運び、再度治具で固定(チャッキング)し直す「段取り替え」が必要でした。ターニングセンタを導入すれば、この一連の作業が1台で完結します。機械間の移動や、次の工程を待つ仕掛品の滞留がなくなり、トータルの製造リードタイムを劇的に短縮できます。
また、この「ワンチャッキング(一度の把握で完成まで加工すること)」は、加工精度の向上にも直結します。ワークを付け替える際にどうしても生じてしまうわずかな芯ズレや固定誤差を完全に排除できるため、同軸度や直角度といった厳しい幾何公差が求められる精密部品において、非常に安定した品質を保つことが可能になります。
【メリット】夜間無人運転や省人化の実現
工程が集約されることは、「人が介在する作業の回数が減る」ことを意味します。これも深刻な人手不足に悩む現代の製造業において、非常に大きなメリットです。
複数台の機械をまたぐ場合、必ず作業者がワークの載せ替えを行わなければなりません。しかし、1台で加工が完結するターニングセンタであれば、長尺の材料を自動供給する「バーフィーダー」や、完成品を取り出す「ロボットシステム」と連動させることで、長時間の完全自動運転が容易になります。
これにより、作業者が帰宅した後の「夜間無人運転」が実現し、機械稼働率が飛躍的に向上します。最少人数で最大の生産高を上げるための強力な武器となるのです。
【デメリット】初期導入コスト・プログラミングやメンテナンスの難易度
一方で、デメリットとして真っ先に挙げられるのが「初期導入コストの高さ」です。
回転工具を駆動させる機構やC軸制御、さらにはY軸やサブスピンドル(対向主軸)などのオプションを搭載すればするほど、機械本体の価格は跳ね上がります。標準的なNC旋盤と比較して数倍の投資になることも珍しくないため、自社の受注案件で本当にその機能が必要か、費用対効果を厳密にシミュレーションする必要があります。
また、機能が複雑になる分、「NCプログラム作成の難易度」も格段に上がります。旋削とフライス両方の加工知識が求められ、手打ちのプログラミング(Gコード入力)では限界があるため、高性能な3D CAD/CAMソフトの導入やプログラマーの育成が不可欠です。
さらに、限られた機械内部のスペースに多数の工具が配置されるため、工具とチャックがぶつかる「干渉(衝突)」のリスクが高まります。構造が複雑なため、日常のメンテナンスや万が一の修理にかかる手間と費用が増大する点にも留意が必要です。
4. ターニングセンタの種類と得意な加工
ターニングセンタと一口に言っても、搭載されている軸の数や主軸・刃物台(タレット)の構成によって、いくつかの種類に分類されます。自社に最適な機械を選ぶためには、それぞれの仕様の特徴と、得意とする加工領域を正確に把握することが重要です。
軸数による分類(2軸・3軸・5軸複合加工機など)
ターニングセンタの加工能力を測る大きな基準が「軸数」です。
最も基本となるのが、NC旋盤のX軸・Z軸に、主軸の回転角度を制御するC軸を加えた「3軸」のターニングセンタです。これにより、ワークの端面や外径に対する穴あけ、直線的なフライス加工に対応します。
さらにY軸(上下方向の移動軸)を追加したモデルになると、ワークの中心からズレた位置(偏心位置)の穴あけや平面加工(Dカットなど)が容易になり、加工の自由度が格段に上がります。
そして、工具側に首振り機構(B軸)を持たせた「5軸複合加工機」ともなれば、斜め方向からのアプローチや、複雑な3次元曲面の同時5軸加工まで可能になります。航空宇宙部品や人工関節など、極めて複雑な形状を削り出す際に真価を発揮します。
対向2主軸・多ターレット機の特徴
ターニングセンタの量産性を極限まで引き上げる構成が「対向2主軸(サブスピンドル)」や「多ターレット」です。
対向2主軸機は、メイン主軸と向かい合うようにもう一つの主軸を配置した機械です。メイン主軸で表面の加工が終わった後、人の手やロボットを介さずにサブ主軸へワークを自動で受け渡し、そのまま裏面の加工へと移行できます。これにより、表裏合わせた完全なワンチャッキング加工(全加工)が実現します。
一方の多ターレット機は、刃物台を上下や左右に複数配置した機械です。2つの刃物台を使って同時に異なる箇所を削り出せるため、サイクルタイム(1個あたりの加工時間)を劇的に短縮でき、量産効果を最大化します。
ターニングセンタが活きる加工事例(自動車部品・精密機器など)
こうした高度な機能を持つターニングセンタは、多品種少量生産から大量生産まで、幅広い産業分野で活躍しています。
例えば自動車部品の製造では、エンジン周辺の複雑な段付きシャフトや、油圧制御用のバルブなど、複雑形状かつ大量生産が求められる部品において、対向2主軸・多ターレット機による工程集約が絶大な威力を発揮します。
また、医療機器や光学・精密機器の分野では、チタンやステンレスを用いたインプラント部品、カメラの微小な鏡筒などの加工に用いられます。極小サイズのワークに対して微細なタップ加工やスリット加工を高精度に施す必要があるため、ワークの付け替えによる芯ズレを排除できるターニングセンタの精度安定性が不可欠となるのです。
5. 失敗しないターニングセンタの選定ポイント
ターニングセンタは非常に高機能で魅力的な工作機械ですが、機能が豊富である分、導入費用も高額になります。「大は小を兼ねる」という考えでハイスペックすぎる機種を選ぶと、費用対効果が合わず宝の持ち腐れになりかねません。自社にとってオーバースペックにならず、かつ将来の拡張性も見据えた「失敗しない選定ポイント」を3つの視点から解説します。
自社の加工ワーク形状・生産ロットからの逆算
まず最も重要なのが、自社で加工するメインのワーク(部品)の形状や材質、生産ロットを正確に把握し、必要なスペックを逆算することです。
例えば、手のひらサイズの小物部品を月産数千個の規模で量産するなら、主軸サイズは小さくても高速回転に優れ、サイクルタイムを短縮できる「対向2主軸・多ターレット機」が適しています。逆に、多品種少量生産で形状が複雑な中〜大型部品が多い場合は、加工エリアが広く、多様な角度からツールが届く「B軸付き(5軸)ターニングセンタ」が力を発揮します。現在の主力製品だけでなく、将来受注を狙いたい部品形状まで考慮して、最大加工径や加工長を定義することが機械選びの第一歩です。
必要な軸構成とオプション(バーフィーダー・ロボット自動化)の検討
ワークの形状が明確になれば、必要な軸構成(C軸のみか、Y軸やサブスピンドルも必要か)が見えてきます。Y軸があれば中心から外れた位置のフライス加工などが容易になりますが、不要な機能を削ることで初期投資を抑えることも重要です。
また、ターニングセンタの強みである「工程集約」を「省人化」に繋げるためのオプション検討も欠かせません。丸棒から連続して部品を削り出す場合は「バーフィーダー(材料自動供給装置)」が王道です。一方、あらかじめ切断された素材(ビレット)などを加工する場合は、ワーク着脱を自動で行う「ガントリーローダー」や「多関節ロボット」の導入を検討することで、夜間無人運転の実現性が大幅に高まります。
運用体制(CAMソフト・プログラマー育成)の確認
ハードウェア(機械本体)の選定と同じくらい重要なのが、ソフトウェア環境と人的な運用体制の構築です。
ターニングセンタ、特にY軸や対向主軸を備えた機種になると、手作業によるプログラミング(手打ち)は極めて困難かつ非効率になります。そのため、複雑なツールパスを直感的に作成できる高性能な「3D CAD/CAMソフト」の導入がほぼ必須です。
また、機内に多数の工具が配置されるため、工具と機械本体が衝突する「干渉」のリスクが高まります。これを防ぐためのCAM上での切削シミュレーション技術や、高度な操作を行えるオペレーター・プログラマーの育成が急務となります。機械の導入費だけでなく、ソフトウェアへの投資や教育コストも含めて計画を立てることが、稼働後の失敗を防ぐ最大の秘訣です。