
横形マシニングセンタとは?立形との違いやメリットを解説
1. 横形マシニングセンタとは?基本構造と特徴
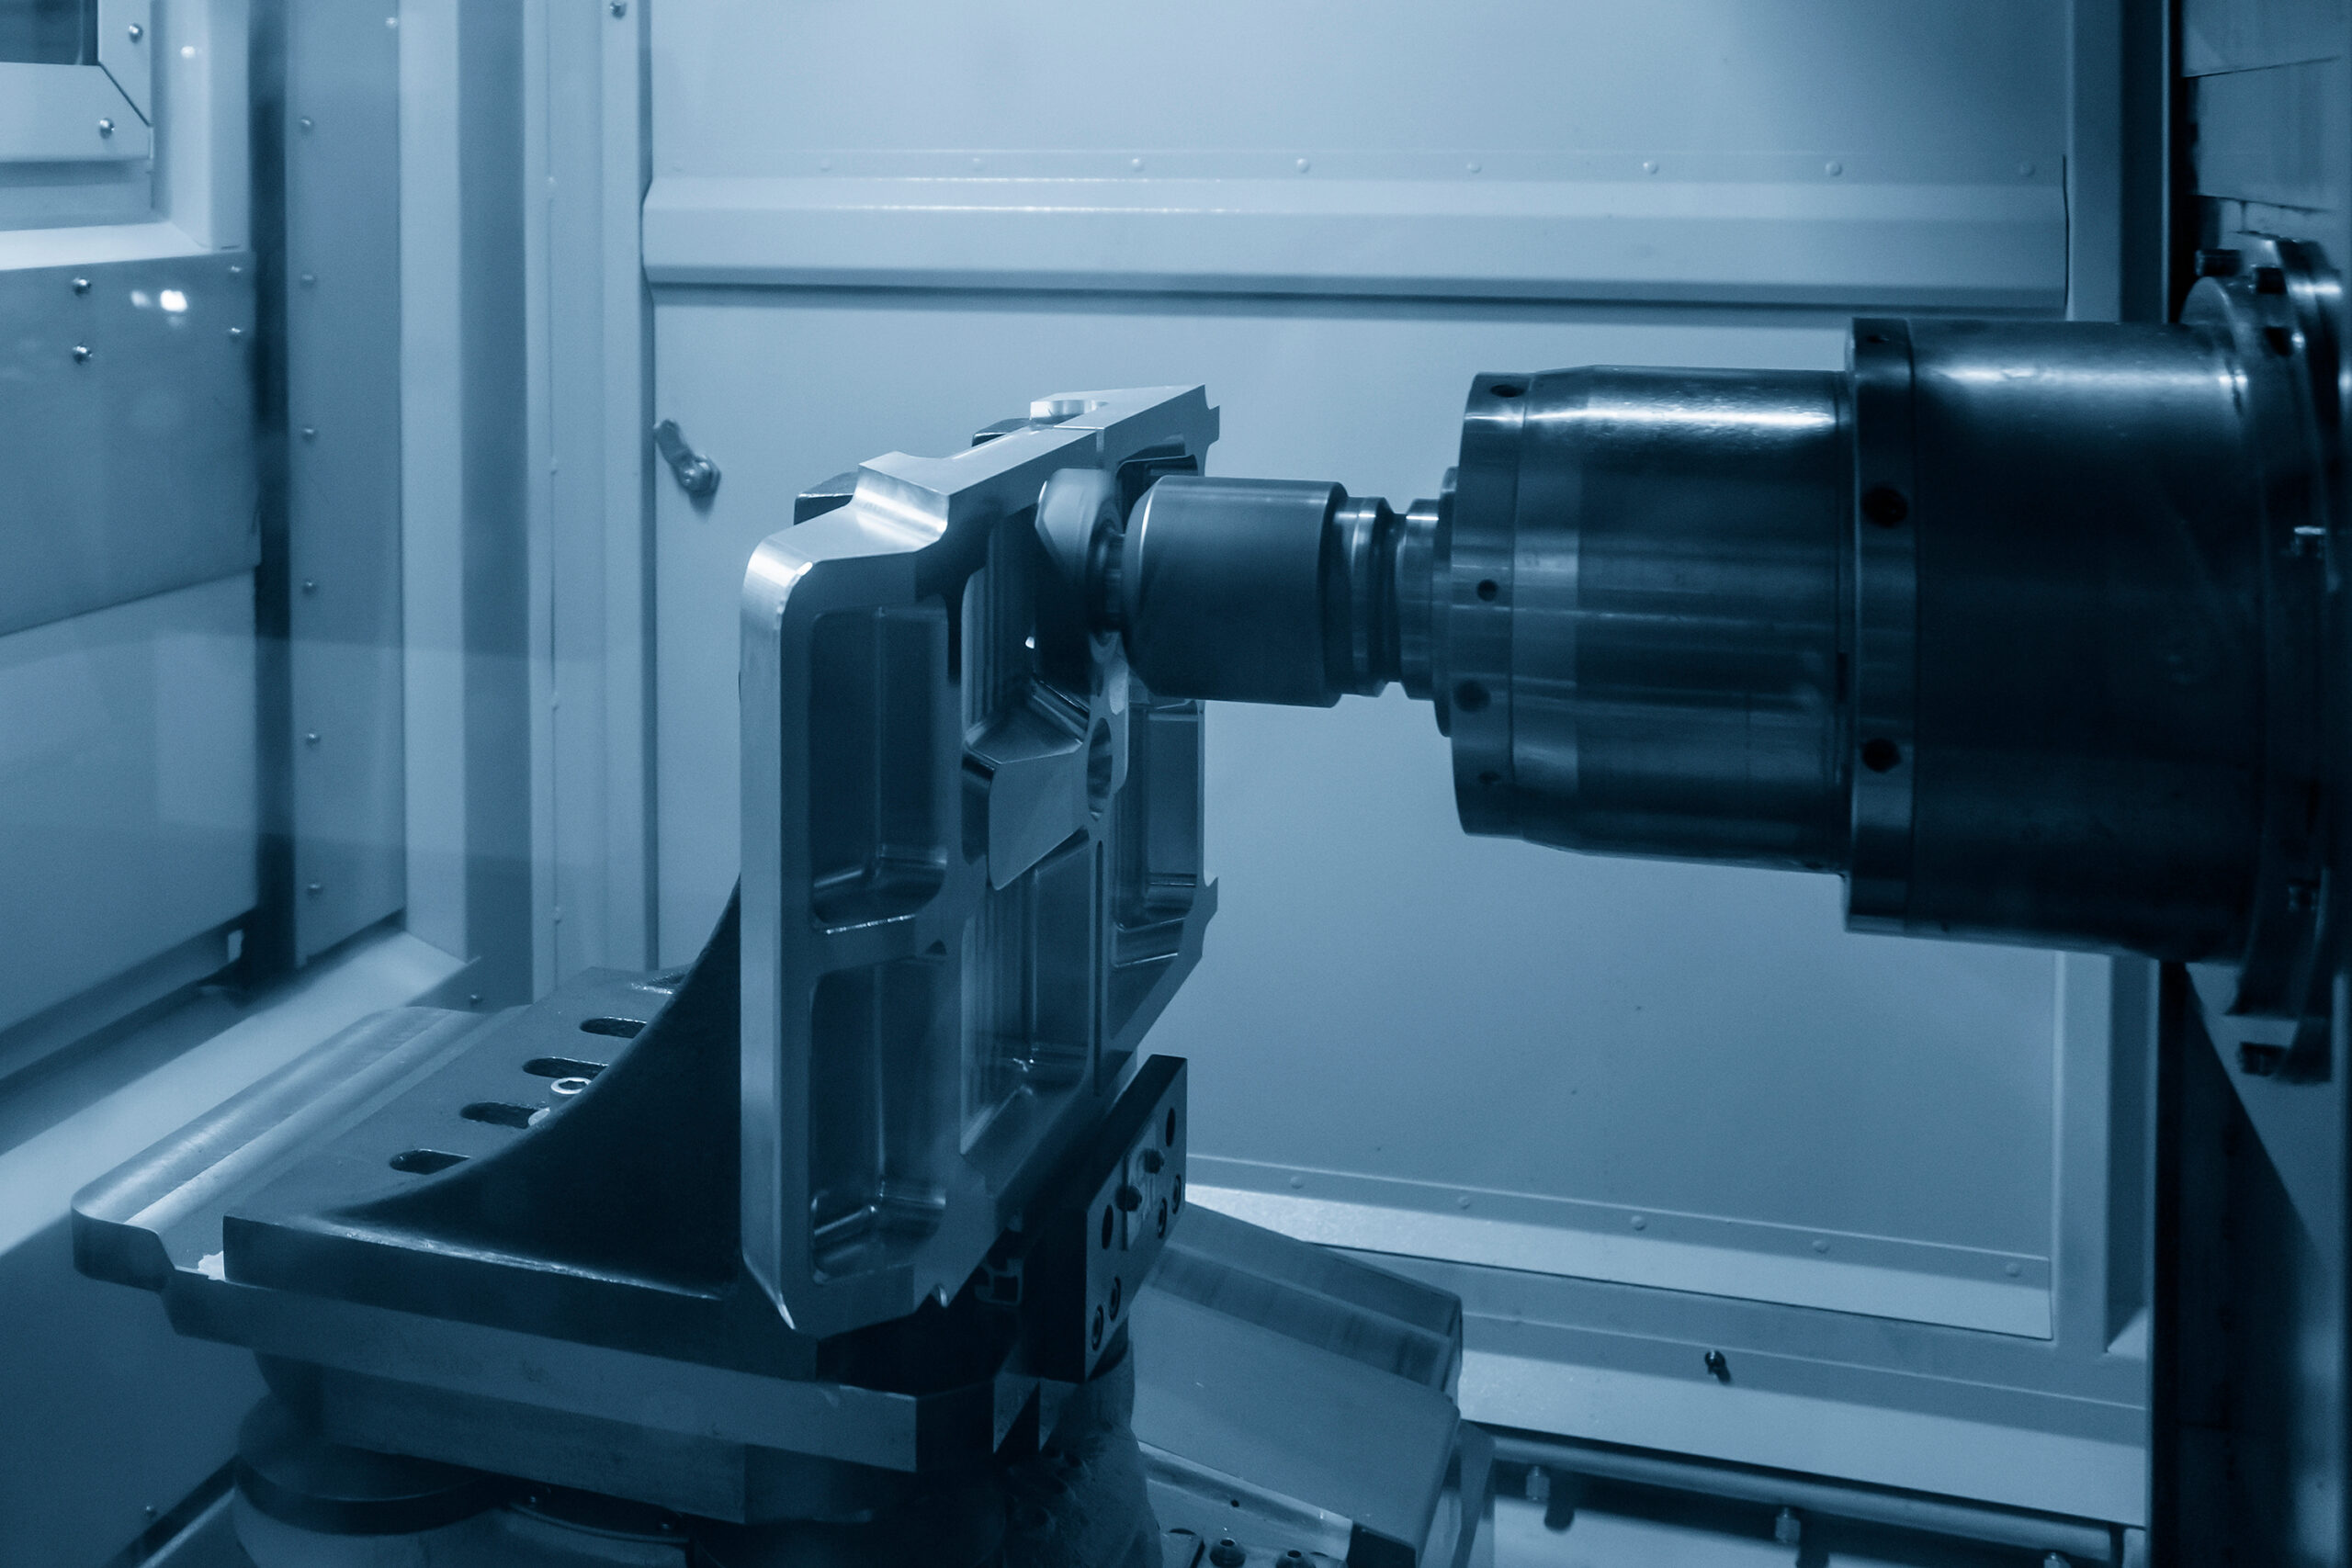
マシニングセンタ(MC)は、フライス削り、中ぐり、穴あけなどの多様な加工を自動工具交換装置(ATC)を用いて連続で行う、現代の製造業に不可欠な工作機械です。その中でも「横形マシニングセンタ」は、特定の生産領域において圧倒的な強みを持ちます。今回は、これから設備の導入を検討されている方に向けて、まずは横形マシニングセンタの基本構造と特徴を解説します。
1-1. 横形マシニングセンタの仕組み(主軸が水平方向)
横形マシニングセンタの最大の特徴は、刃物を取り付ける「主軸(スピンドル)」が、地面に対して水平(横向き)に配置されている点です。主軸が垂直(下向き)に配置されている立形マシニングセンタとは対照的な構造をしています。
この「主軸が横を向いている」という構造上の違いは、実際の加工現場において重要な意味を持ちます。立形は上から下に向かって刃物を押し当てますが、横形はワーク(加工対象物)の側面に対して刃物を横からアプローチさせます。
標準的な横形マシニングセンタは、X軸(左右)、Y軸(上下)、Z軸(前後)の直交する3軸に加え、ワークを固定するテーブルが水平方向に回転する「B軸(回転軸)」を備えた4軸構成が一般的です。この回転テーブル上に「イケール(治具ベース)」と呼ばれる柱状の台座を取り付け、その複数面にワークを固定して加工を行います。
また、重切削の負荷に耐えられるよう、コラム(柱)やベッドなど機械の骨格部分が非常に堅牢に作られています。主軸を水平に支えるため機械全体の剛性が高く設計されており、振動を抑えた高精度な加工を実現します。
1-2. 主な用途と得意な加工領域(多面加工・中〜大型部品)
横形マシニングセンタの強みが最も発揮されるのは、「多面加工」と「中〜大型部品の連続加工・量産」の領域です。
前述の通り、横形マシニングセンタは回転テーブル(B軸)を備えているため、イケールに固定したワークを回転させることで、1度の段取り(取り付け作業)で最大4面の加工を連続して行えます。立形マシニングセンタであれば、1面を加工するたびに機械を止め、手作業でワークの向きを変える必要がありますが、横形ならその手間を削減できます。これにより、段取り替えによる精度のばらつきを防ぎつつ、生産効率を飛躍的に高めることが可能です。
得意とする具体的な部品としては、自動車のシリンダーブロック、建設機械の油圧バルブ、産業機械のハウジング(筐体)など、「複雑な形状で、複数方向からの穴あけやフライス加工が必要な中〜大型の箱型部品」が挙げられます。
さらに、主軸が水平であるため、加工中に発生する「切りくず」が重力に従って下へ自然に落下しやすいという優れた特性を持ちます。深い穴あけ加工などでも切りくずがワーク内部に滞留しにくく、工具の破損や加工不良を未然に防ぎます。この高い切りくず排出性も、安定した長時間運転や無人化を支える重要な要因です。
2. 立形マシニングセンタとの違い|選定で迷う4つの比較ポイント
マシニングセンタ導入時、多くの担当者が「横形と立形のどちらを選ぶべきか」という壁に直面します。両者は異なる強みを持つため、自社の加工ニーズや工場環境に合わせた比較検討が不可欠です。ここでは、選定で必ず押さえておきたい4つの比較ポイントを解説します。
2-1. 【構造・視認性】上からの加工(立形) vs 横からの加工(横形)
立形は主軸が上から下へ降りるため、オペレーターが加工中の様子を直接目視しやすいのが特徴です。一方、横形は主軸が横からアプローチするため、加工点とオペレーターの間に治具やワークが入り込み、切削中の視認性は立形に劣ります。特に初回のプログラム稼働時は、干渉確認に注意が必要です。しかし、横形はこの視認性の低さを前提に、切りくず処理の自動化や無人運転を重視した設計となっています。
2-2. 【段取り・作業性】ワークの設定とクランプのしやすさ
立形は水平なテーブルにワークを置くため、重力が味方し、位置決めやクランプ(固定)が容易です。対して横形は、イケール(治具ベース)の垂直な面にワークを取り付けます。重力に逆らってワークを支えながら固定するため、段取り作業の難易度は上がります。ただし、横形はパレットチェンジャー(APC)を標準搭載していることが多く、機械の外で安全に段取り作業(外段取り)ができるため、稼働率の低下を防ぐことができます。
2-3. 【設置スペース】工場内の専有面積と天井高の制約
設置スペースの観点では立形に軍配が上がります。立形は構造がシンプルでコンパクトなため、限られたスペースの工場でも導入しやすいです。一方、横形はイケールを回転させる空間や、パレットチェンジャー、多数の工具を収納する大型マガジンを備えるため、立形より広い床面積を占有します。また、機械本体の重量もかさむため、設置場所によっては地盤を補強する基礎工事が別途必要になるケースもあります。
2-4. 【導入コスト】本体価格・ツール周辺設備の費用差
初期費用(イニシャルコスト)には明確な差があります。立形は普及率が高く、比較的安価に導入できるため初期投資を抑えられます。一方、横形は本体価格が高額な上、イケールや専用治具など周辺設備にも費用がかかります。しかし、横形の高い生産性による人件費削減や、工程集約によるリードタイム短縮などを考慮すると、量産・多面加工においては横形の方が高い投資対効果(ROI)を生むことが少なくありません。
3. 横形マシニングセンタを導入するメリット
横形マシニングセンタは、立形に比べて導入コストや設置スペースのハードルがあるものの、それを補って余りある強力なメリットが存在します。特に「量産」や「無人化・省人化」を目指す製造現場において、横形マシニングセンタの導入は企業の競争力を飛躍的に高める鍵となります。ここでは、導入によって得られる3つの大きなメリットを詳しく解説します。
3-1. 【切くず排出性】重力で切りくずが落ち、加工不良・工具破損を防ぐ
横形マシニングセンタの最も物理的かつ絶大なメリットが「切くず排出性の高さ」です。立形の場合、箱型部品の内部や深い穴を加工する際、切削箇所に切くずが溜まりやすくなります。切くずを刃物が再び巻き込んで削ってしまう「切りくずの噛み込み(二次切削)」が起きると、加工面の傷(むしれ)や寸法不良、最悪の場合は工具の欠損・破損に直結します。
一方、主軸が水平方向にある横形であれば、発生した切くずは自重によって下へと自然に落下します。クーラント(切削油)と組み合わせることで排出性はさらに高まり、加工エリアを常にクリーンな状態に保つことができます。これにより、安定した高精度加工が実現し、工具寿命の延長にも大きく貢献します。
3-2. 【多面加工・効率化】インデックステーブルによる工程集約(4面加工)
2つ目のメリットは、大幅な「工程集約」が可能になる点です。横形マシニングセンタのテーブルには標準的に回転軸(B軸・インデックステーブル)が備わっています。ここに「イケール(治具ベース)」を設置し、その側面にワークを取り付けることで、一度のクランプ(固定)で最大4面の加工を連続して行うことができます。
立形マシニングセンタで複数面を加工する場合、1面終わるごとに機械を止め、オペレーターが手作業でワークの向きを変えて再度固定し直す(段取り替え)必要があります。横形であればこの手間が省けるため、作業時間が劇的に短縮されます。さらに、一度の取り付け(ワンチャッキング)で複数面を仕上げるため、付け替え時に発生する位置ずれのリスクがなくなり、各面同士の直角度や平行度といった幾何公差の精度も飛躍的に向上します。
3-3. 【量産性・自動化】パレットチェンジャー(APC)連携による長時間の無人運転
3つ目のメリットは、自動化による圧倒的な「量産性の高さ」です。多くの横形マシニングセンタには、「自動パレット交換装置(APC:Auto Pallet Changer)」が標準搭載されています。これは、機械内でワークを加工している最中に、機械の外にあるもう一つのパレットで、次に加工するワークの取り付け・取り外し(外段取り)を行えるシステムです。
加工が完了するとパレットが自動で入れ替わるため、主軸が停止している時間を極限まで削ることができ、機械の稼働率が飛躍的に高まります。さらに、複数のパレットを格納できる多面パレットシステム(FMS)や大容量の工具マガジンと連携させれば、作業者が帰宅した後の夜間休日の「長時間無人運転」も可能になります。人手不足が深刻化する製造現場において、この自動化による圧倒的な生産性向上は最大の武器となります。
4. 導入前に知っておくべきデメリットと解決のコツ
横形マシニングセンタは高い生産性を誇る一方で、導入にあたってはいくつかの越えるべきハードルが存在します。メリットだけを見て導入に踏み切ると、想定外のコストや運用課題に直面する可能性があります。ここでは、代表的なデメリットと、それらをカバーするための具体的な解決のコツを解説します。
4-1. イニシャルコスト(本体・パレット・治具)が高い
横形マシニングセンタ最大のネックとなるのが、初期導入費用の高さです。機械本体の価格が立形マシニングセンタと比較して高額であることに加え、その能力をフルに引き出すための設備投資が不可欠になります。例えば、自動化を前提とするパレットチェンジャー(APC)や多面加工用のイケール(治具ベース)、そしてワークの形状ごとに専用のクランプ治具を製作する費用など、周辺設備を含めると投資総額は大きく膨らみます。
【解決のコツ】
単なる「機械の値段」ではなく、数年単位での「投資対効果(ROI)」で評価することが重要です。横形は長時間の無人運転や工程集約が可能になるため、夜間・休日稼働による生産量の大幅増と、それに伴う人件費やリードタイムの削減が見込めます。これらをトータルでシミュレーションすれば、初期費用が大きくても十分に回収可能なケースが多くあります。また、ものづくり補助金などの公的な設備投資支援制度を積極的に活用して、初期負担を軽減するのも有効な手段です。
4-2. 設置スペース(床面積)と基礎工事の負荷が大きい
構造上、機械の専有面積(フットプリント)が大きくなる点も無視できません。横から主軸がアプローチするための長いZ軸ストローク、ワークを回転させる広い加工エリア、そしてAPCや大容量の工具マガジンを備えるため、立形の1.5倍から2倍以上の床面積が必要になることもあります。さらに、機械本体の重量が重く、重切削による振動も発生するため、工場の床が耐えられない場合は、厚く強固なコンクリートを打つ大規模な「基礎工事」が別途必要になります。
【解決のコツ】
導入検討の初期段階で、メーカーと綿密なレイアウトのすり合わせを行うことが必須です。近年では、省スペース設計にこだわったコンパクトな横形マシニングセンタや、基礎工事が不要(または簡易で済む)なモデルも登場しています。クーラントタンクやチップコンベアなど周辺機器の配置を工夫することで、限られた工場内でも作業動線を確保することが可能です。
4-3. ワーク設置時・加工中の視認性が低く、プログラミングや段取りにスキルが必要
横形特有の構造により、「加工点の見えにくさ」と「段取りの難しさ」が生じます。主軸が横からアプローチするため、手前に治具やワークが壁のように立ちはだかり、切削中の刃先の様子を直接目で確認するのが困難です。さらに、重力に逆らってイケールの垂直面に重いワークを取り付けるため、クランプ作業にコツと体力を要します。視認性の低さは、プログラムミスによる工具や機械の衝突(干渉)リスクを高める要因にもなります。
【解決のコツ】
目視への依存から脱却し、デジタルツールを活用するのが定石です。事前に3D CAD/CAMや高精度なシミュレーションソフトを用いて、パソコン上で干渉チェックとプログラムの検証を徹底します。これにより実機でのテスト稼働にかかる時間を短縮し、衝突リスクを回避できます。また段取り作業については、作業者の腕力やスキルに依存しないよう、少ない力で確実に固定できる油圧・空圧を用いた自動クランプ治具を採用し、作業の安全性と標準化を図ることが重要です。
5. 横形・立形どちらを選ぶべきか?自社に最適な判断基準

ここまで、横形マシニングセンタの特徴やメリット・デメリット、立形との違いについて解説してきました。最後に、自社にとって横形と立形のどちらが最適なのかを見極めるための具体的な判断基準と、今回のまとめをお伝えします。
5-1. 横形マシニングセンタが向いているケース(量産・複数面加工・切くずトラブル解消)
横形マシニングセンタの導入が強力な武器となるのは、「量産加工」と「工程集約」が求められる現場です。自動車部品や産業機械のハウジングなど、複数の面に穴あけやフライス加工が必要な中〜大型の箱型部品を継続的に生産する場合、横形が圧倒的な優位性を持ちます。
また、アルミや鋳物など切くずが大量に出る加工や、深穴加工において「切くずトラブル(噛み込み等)」に悩まされている現場にも最適です。APC(パレットチェンジャー)を活用した夜間・休日の長時間無人運転を視野に入れ、人手不足を補う省人化と生産能力の大幅な引き上げを図りたい企業に向いています。
5-2. 立形マシニングセンタが向いているケース(多品種少量・単面加工・初期費用を抑えたい)
一方、立形マシニングセンタが向いているのは、「多品種少量生産」や「単面加工」がメインの現場です。プレート部品や金型加工など、主に一方向(上)からの加工で完結するワークであれば、立形のシンプルな構造で十分に対応可能です。
また、頻繁にワークの段取り替えが発生する場合、重力を利用して上から置いて固定できる立形の方が作業性に優れます。導入コストや設置スペースに制限があり、初期投資をなるべく抑えたい場合や、オペレーターが加工状態を常に目視で確認しながら慎重に進めたい試作・開発部品などの用途には、立形が適しています。
5-3. 投資対効果(ROI)を極めるための設備選定チェックリスト
実際の選定にあたっては、以下のチェックリストを用いて、自社の加工ワークと環境を客観的に評価しましょう。
・加工対象の形状: 多面加工が必要な箱型・複雑形状部品か?
・生産スタイル: ロット数は多いか?夜間の無人化・自動化を進めたいか?
・現場の課題: 切くずの詰まりによる機械のチョコ停や不良発生に悩んでいるか?
・工場環境: 設置予定スペースの床面積や高さ、地盤(基礎工事の可否)に余裕はあるか?
・投資対効果: 初期費用に対し、中長期的な人件費削減や生産量アップの効果が見合うか?
前者の3項目に当てはまる要素が多いほど、初期投資がかかっても横形を導入する価値が高いと言えます。目先の本体価格だけで判断せず、導入後の稼働率やランニングコストを含めたトータルでの投資対効果(ROI)をシミュレーションすることが重要です。
5-4. 【まとめ】自社の加工ワークと生産スタイルに合わせた最適選定を
横形マシニングセンタは、主軸が水平であることを活かした「優れた切くず排出性」と、インデックステーブルやAPCによる多面加工・無人運転といった「圧倒的な生産性の高さ」が最大の魅力です。
立形マシニングセンタとは構造や強みが根本的に異なるため、どちらが優れているかではなく「自社の加工ワークと生産スタイルにどちらが合致するか」を見極めることが成功の鍵となります。初期費用や設置スペース、段取りの難しさといったデメリットも、事前の計画や3Dシミュレーションの活用、周辺設備の工夫によって乗り越えることが可能です。
今回解説した比較ポイントや判断基準を参考に、自社の現場課題を根本から解決し、利益を最大化できる最適な1台を選定してください。