
超硬工具とは?切削加工で使われる超硬合金の特徴と種類
1. 超硬工具とは?基本概要と製造業で選ばれ続ける理由
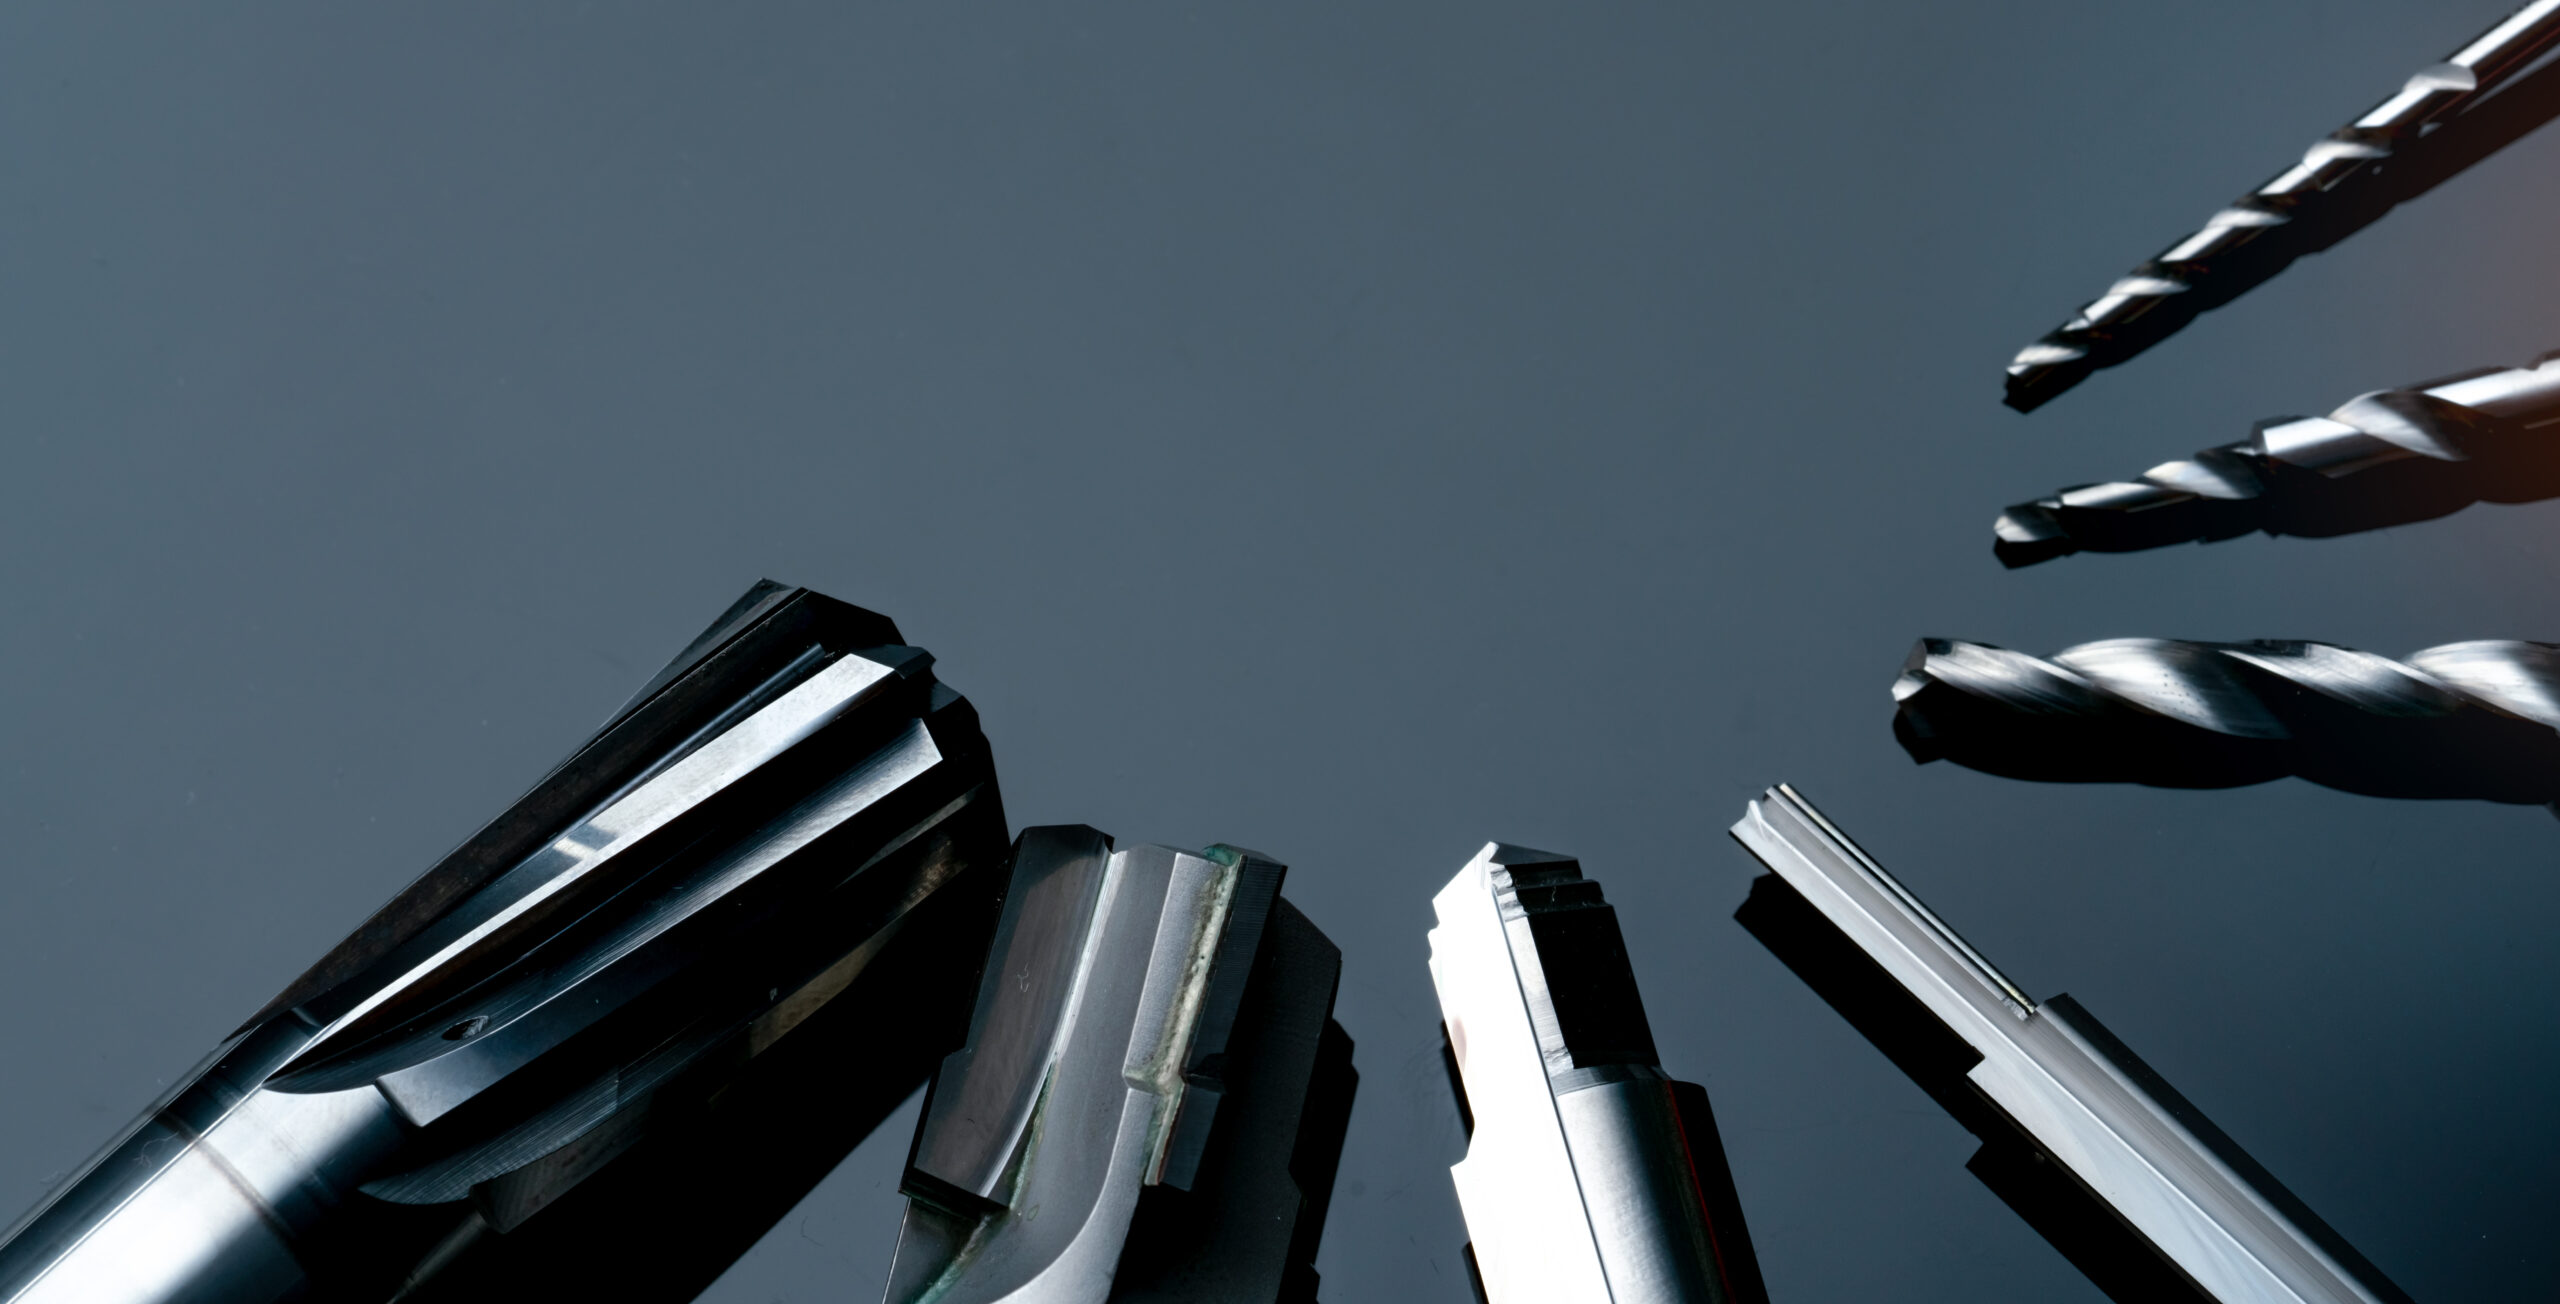
製造業における金属加工の現場では、加工技術の高度化とともに使用される工具にも高い性能が要求されています。その中で、多くの切削加工において中心的な役割を果たしているのが「超硬工具(ちょうこうこうぐ)」です。
超硬工具は、難削材の加工や高精度な仕上げが求められる現場において欠かせない存在となっています。今回は、超硬工具の基礎知識から従来の材料との違い、そして現代の製造現場で選ばれ続ける理由について詳しく解説します。
1-1. 超硬工具(超硬合金)の基礎知識と一般的な定義
超硬工具とは、主に炭化タングステン(WC)の硬質粒子を、コバルト(Co)などの金属結合相で高温焼結して作られる「超硬合金」を素材とした切削工具のことです。
原料となる炭化タングステンはダイヤモンドに次ぐ硬度を持ち、耐摩耗性に極めて優れています。一方のコバルトは、硬いけれど脆い炭化タングステン同士を強力につなぎ合わせる「接着剤」のような役割を果たします。この2つの成分の配合比率や粒子の大きさを微調整することで、用途に応じた硬さと粘り強さを併せ持つ高品質な工具が作られます。
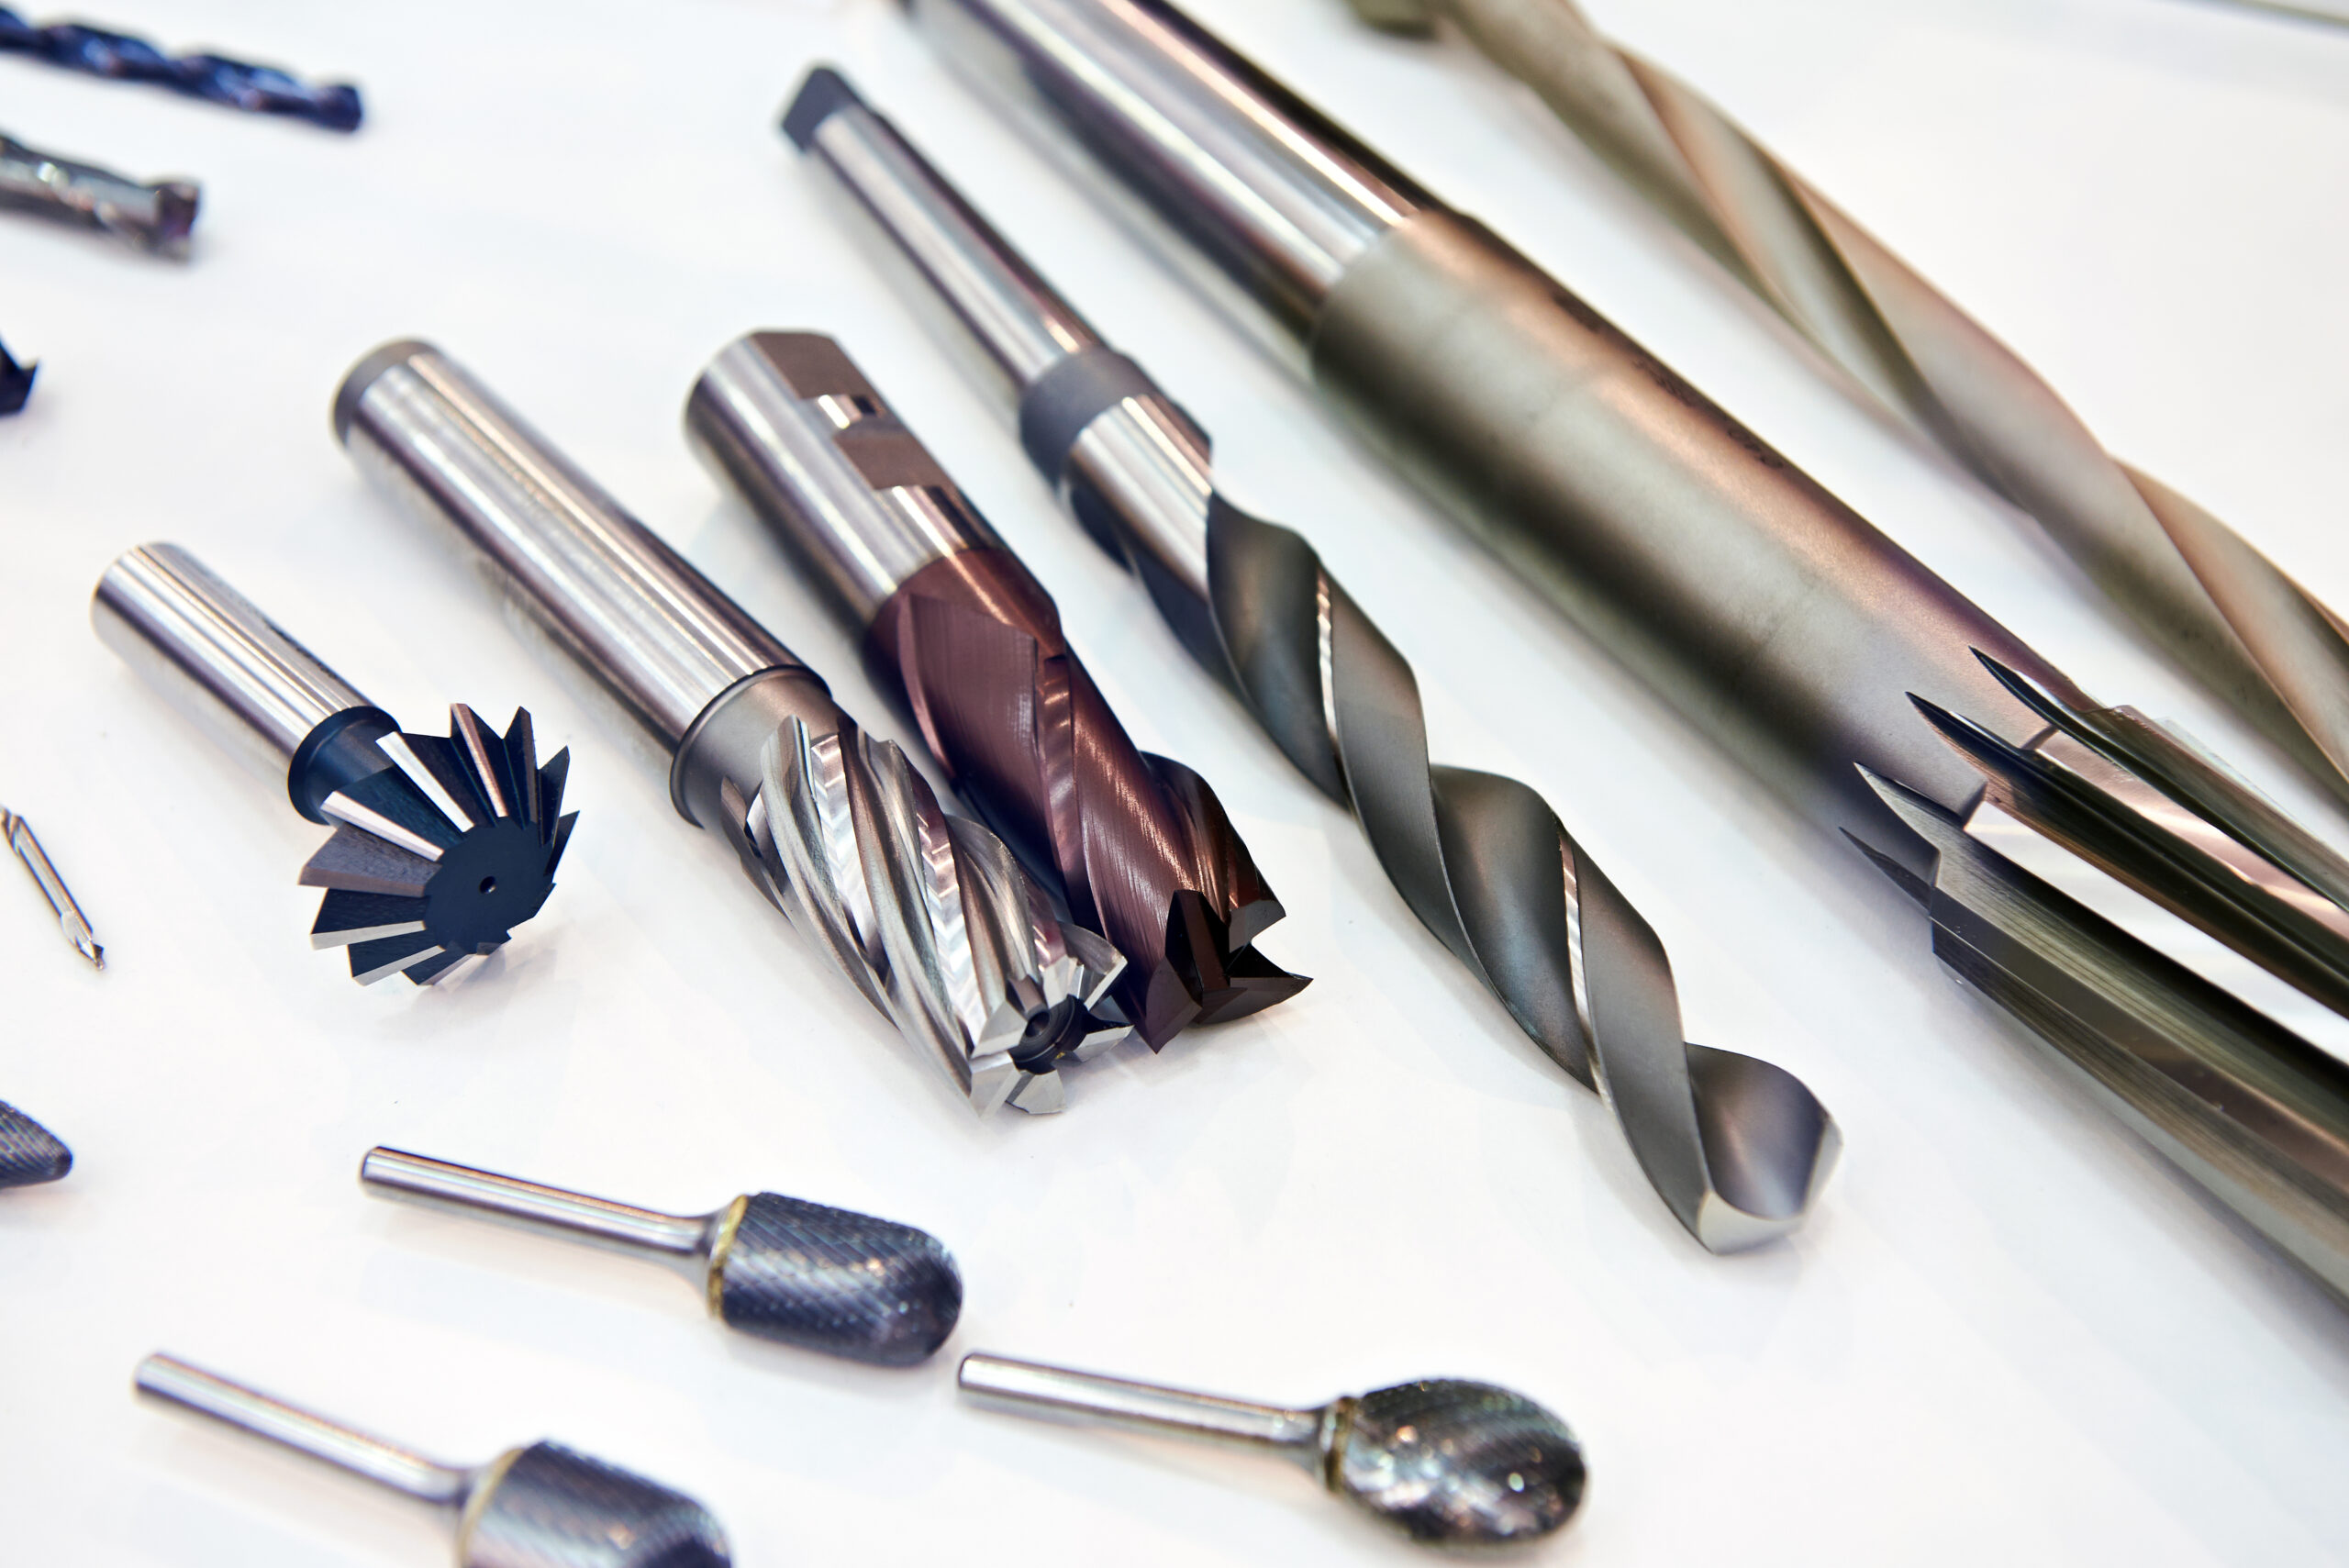
現在では、穴あけを行うドリル、側面や曲面を削るエンドミル、刃先を交換して使うスローアウェイチップなど、多彩な形状の工具として広く活用されています。
1-2. 従来の「ハイス鋼(高速度鋼)」との決定的な違い
超硬工具が登場する以前、切削加工の主役だったのが「ハイス鋼(高速度鋼 / HSS)」です。現在でも汎用的な加工などで用いられていますが、超硬工具とハイス鋼には大きく分けて「硬度・耐熱性」と「靭性(粘り強さ)」の2つの違いがあります。
超硬工具はハイス鋼に比べて圧倒的に硬く、熱にも強いため、過酷な条件下でも摩耗しにくいという特徴があります。ハイス鋼では焼き付きや急速な摩耗が起きるような高速切削であっても、超硬工具であれば問題なく対応可能です。一方で、ハイス鋼は粘り強さ(靭性)に優れており、衝動や振動に対して折れにくいというメリットがあります。つまり、しなやかさ重視ならハイス鋼、圧倒的な硬さと寿命重視なら超硬工具という違いが存在します。
1-3. なぜ現代の切削加工において超硬工具が不可欠なのか
現代の製造現場では、製品の軽量化や高機能化に伴い、ステンレス鋼、チタン合金、インコネルといった「削りにくい材料(難削材)」の加工ニーズが急増しています。こうした難削材を効率よく削り出すには、ハイス鋼では耐摩耗性や耐熱性が不足してしまいます。
また、製造ライン全体の生産性向上や自動化を進めるうえで、高能率な「高速切削」や「工具交換頻度の低減」は必要不可欠な要素です。超硬工具を採用することで、従来のハイス鋼では不可能だったハイスピードな加工が可能となり、サイクルタイムの短縮を実現できます。さらに、長寿命であるため工具交換の手間や設備停止時間を大幅に削減でき、総合的な製造コストの抑制につながります。こうした背景から、現代の切削加工において超硬工具はまさに欠かせない存在となっているのです。
2. 超硬工具(超硬合金)を使うメリット

製造現場において超硬工具の導入が進む最大の理由は、従来の工具材料では実現が難しかった「高能率かつ高品質な加工」を可能にする点にあります。超硬合金が持つ独自の材料特性は、加工速度や製品精度、コストパフォーマンスの面で膨大なメリットをもたらします。
ここでは、切削加工における超硬工具の主なメリットを3つの観点から詳しく解説します。
2-1. 圧倒的な硬度と耐摩耗性による「長寿命化」
超硬工具の最も際立った特徴は、ダイヤモンドに匹敵するほどの極めて高い硬度にあります。この圧倒的な硬さにより、研削材のように硬い被削材を削る際にも刃先が削れにくく、抜群の耐摩耗性を発揮します。
工具の摩耗が遅いということは、それだけ「工具の寿命が長くなる」ことを意味します。工具の長寿命化が達成されると、摩耗による工具の交換頻度が劇的に減少します。これにより、替えの工具を購入する直接的な資材コストだけでなく、工具交換のために機械を停止させる段取り替えの時間や人件費を大きく削減できます。連続稼働を前提とした自動化ラインや大量生産現場において、この長寿命化は生産性向上に直結する大きなアドバンテージとなります。
2-2. 高温下でも硬さを保つ「耐熱性」で高速切削を実現
金属同士が激しく擦れ合う切削加工では、刃先周辺の温度が数百度から1,000度近くにまで達することがあります。ハイス鋼などの一般的な工具材料は、一定以上の高温に晒されると硬度が低下して軟化し、急速に刃先が損傷してしまいます。
しかし、超硬合金は高温環境下でも硬度を維持できる優れた「赤熱硬さ(高温硬度)」を備えています。熱によって刃先が変形したり損耗したりしにくいため、回転数や送り速度を飛躍的に高めた「高速切削加工」が可能となります。加工速度を上げることで、部品1個あたりの加工時間を短縮し、工場全体の生産効率を飛躍的に高めることが可能です。
2-3. 加工精度の向上と安定した面粗度の維持
超硬工具は硬度が高いだけでなく、ヤング率(剛性・変形しにくさを表す指標)が高いという性質も持っています。力を加えても工具自体がしなったり撓んだりしにくいため、高い切削抵抗がかかる場面でも刃先の位置がブレず、狙い通りの寸法精度を正確に出すことができます。
また、刃先の耐摩耗性が高いことから、長時間の加工であっても切れ味が一定に保たれます。加工初期から終了間際まで刃先の形状変化が少ないため、被削材の表面肌(面粗度)がムラなく美しく仕上がります。これにより、後工程での研磨作業を簡略化・省略できるケースも多く、工程全体の短縮にも貢献します。
3. 導入前に知っておくべき超硬工具のデメリットと注意点
数多くのメリットを持つ超硬工具ですが、すべての加工において万能というわけではありません。特性を誤解したまま導入してしまうと、工具の破損や予想外のコスト増加など、現場でのトラブルにつながるリスクもあります。
ここでは、超硬工具を採用する前に必ず押さえておくべきデメリットと、運用上の注意点について詳しく解説します。
3-1. 靭性(粘り強さ)が低く、衝撃や振動で「欠け(チッピング)」やすい
超硬工具の最大の弱点は、硬さの裏返しである「靭性(粘り強さ)の低さ」にあります。衝撃や振動に対する耐性が低いため、急激な負荷がかかると変形する前に刃先が微細に欠ける「チッピング」や、工具全体が破損する「折損」を起こしやすい性質があります。
例えば、剛性の低い古い工作機械での加工や、被削材の表面に断続的な凹凸がある断続切削、工具の突き出し量が長く剛性が不足する加工などでは、切削振動(ビビリ)が発生しやすくなります。こうした状況で超硬工具を使用すると、予期せぬ欠けが発生し、かえって工具寿命を縮めてしまうおそれがあります。衝撃がかかる環境では、切削条件の見直しや機械剛性の確保が必須となります。
3-2. ハイス鋼に比べて工具単価(コスト)が高価になる
超硬工具の原材料であるタングステンやコバルトは、稀少かつ高価な金属(レアメタル)です。さらに、高硬度な材料を精度よく加工して製造するプロセス自体にも技術と時間を要するため、工具本体の購入単価はハイス鋼工具に比べて数倍から数十倍高くなるのが一般的です。
そのため、十分な長寿命化や加工時間の短縮によってトータルコストを回収できない場合、単に資材購入費が増大してしまうリスクがあります。試作評価などで少数の加工しか行わない場合や、工具交換の頻度がもともと少ない軽作業においては、超硬工具を採用する費用対効果が十分に得られないケースもあるため、慎重な検討が必要です。
3-3. 高硬度ゆえの再研削や特殊形状加工の難しさ
超硬工具は極めて硬いため、使用して摩耗した刃先を研ぎ直す「再研削」の難易度が高い点もデメリットの一つです。ハイス鋼であれば一般的な砥石で手軽に研削修正が可能ですが、超硬合金の再研削にはダイヤモンド砥石などの特殊な設備と高度な技術が必要となります。
また、社内で手軽に特殊な刃先形状へ追加工したり、微修正を加えたりすることが困難です。自社で再研削環境を整えていない場合は専門業者へ外注する必要があり、研削費用の発生や納期のロスタイムにつながる可能性があります。再研削運用を含めたライフサイクルコストをあらかじめ考慮しておくことが重要です。
4. 加工目的に合わせた超硬工具の種類と特徴
超硬工具の性能を最大限に引き出すためには、加工の目的や被削材の特性に応じた「最適な種類の選定」が欠かせません。超硬工具と一口に言っても、形状や構造、材質の配合、さらには表面処理(コーティング)によって多様なバリエーションが存在します。
ここでは、現場での工具選びにおいて重要となる3つの観点から、超硬工具の種類と特徴をわかりやすく解説します。
4-1. ドリル・エンドミル・スローアウェイチップの用途別違い
超硬工具は、その形状や構造によって大きくいくつかのタイプに分かれます。代表的なものとして「ドリル」「エンドミル」「スローアウェイチップ(刃先交換式工具)」があげられます。
ドリルは主に金属材料に穴をあけるための工具であり、超硬化されることで深穴加工や高速穴あけにおいて優れた直線性と精度を発揮します。エンドミルは側面や上面、溝などを削り出すための工具で、高精度な平面加工や立体的な曲面加工に不可欠です。一方、スローアウェイチップは、ホルダーと呼ばれる台座に超硬製の刃先(チップ)をネジ留めし、摩耗したら刃先だけを交換・反転させて使うタイプです。大型の工具や高能率な荒加工において、コストパフォーマンスを高める手法として広く普及しています。
4-2. 被削材(鋼、鋳鉄、アルミ、難削材など)に応じた材質の選び方
超硬合金は、主成分である炭化タングステンの粒径や結合相であるコバルトの含有率を変えることで、性質の異なる様々な母材(グレード)が作られています。加工する対象(被削材)に合わせて、適切な超硬材質を選択することが重要です。
一般鋼やステンレス鋼の加工では、耐摩耗性と靭性のバランスが取れた標準的な汎用超硬材質が広く用いられます。鋳鉄のように切粉が細かく破砕しやすい材料に対しては、耐摩耗性を特化させた硬度の高いK種超硬が適しています。アルミ合金の加工では、切粉の溶着を防ぐために鏡面仕上げが施された専用材が選ばれます。さらに、チタンやインコネルといった難削材の加工には、微細な粒子で組織を密にした「超微粒子超硬合金」が使用され、高い刃先強度と耐チッピング性を確保します。
4-3. コーティング(PVD・CVD)による性能の違いと選定基準
現代の超硬工具の多くは、超硬合金の表面に薄膜処理を施した「コーティング超硬工具」が主流となっています。コーティングを施すことで、耐熱性や耐摩耗性、滑り性が劇的に向上し、工具寿命を大幅に延ばすことができます。
主なコーティング手法には「PVD(物理蒸着)」と「CVD(化学蒸着)」の2種類があります。PVDは低温で処理されるため、基材の強度を損なわず鋭利な刃先を維持しやすく、ステンレスや難削材の加工、精密な仕上げ加工に向いています。一方、CVDは高温で膜厚を厚く形成できるため、耐熱性・耐摩耗性に極めて優れており、高速での鋼切削や鋳鉄の荒加工など、過酷な切削環境で威力を発揮します。加工環境や負荷に応じてこれらの処理手法を使い分けることが成功の鍵となります。
5. 超硬工具を長持ちさせ、工具費を削減するための運用ポイント
高い性能を持つ超硬工具ですが、購入単価が高価であるため、現場での適切な運用によって「いかに工具寿命を延ばし、トラブルを防ぐか」が工具費削減の大きな鍵となります。誤った条件や環境で使用すると、本来の性能を発揮する前に破損し、予期せぬ損失につながってしまいます。
最後に、超硬工具を長持ちさせ、製造コストを最小限に抑えるための実践的な運用ポイントを3つ紹介します。
5-1. 切削条件(切込み・送り・回転速度)の適正化のコツ
超硬工具の性能を最大化し、寿命を延ばすためには、被削材と工具の仕様に合わせた適正な切削条件の設定が不可欠です。切削条件を決定する主要な要素には「周速(回転速度)」「送り量」「切込み量」があります。
周速が高すぎると刃先に過剰な切削熱が発生し、コーティングの剥離や熱摩耗を早める原因となります。逆に、送り量が大きすぎたり切込み量が深すぎたりすると、刃先に大きな切削抵抗がかかり、靭性の低い超硬工具はチッピングや折損を起こしやすくなります。まずは工具メーカーが推奨するカタログ値を基準として設定し、切削音や切粉(きりこ)の形状、刃先の摩耗状態を確認しながら、段階的に条件を最適化していくことが成功のコツです。
5-2. 適切なクーラント(切削油)の選定と供給方法
切削加工中の熱や摩擦を抑制し、切粉をスムーズに排出させるクーラント(切削油)の存在は、超硬工具の寿命に直接的な影響を与えます。加工用途に応じて、水溶性・油性のクーラントを適切に使い分けることが重要です。
特に重要となるのが「クーラントの供給方法」です。超硬工具は急激な温度変化に弱く、加工中にクーラントが断続的に当たると、刃先に激しい熱衝撃が加わり「ヒートチェック(熱割れ)」と呼ばれる亀裂が生じて破損することがあります。そのため、加工点に対して常に安定した液量を高圧で注油し続けるか、あるいは難削材の深穴加工などでは工具内部を通す「内部給油(センタースルー)」を採用し、刃先と被削材の冷却・潤滑を徹底することが推奨されます。
5-3. 摩耗・チッピングの早期発見とトラブルシューティング
超硬工具を限界まで使い倒そうとして限界を超えると、加工中に突然工具が破断し、加工中のワーク(被削材)を傷つけたり、工作機械の主軸を痛めたりする重大なトラブルにつながります。これを防ぐためには、定期的な刃先チェックによる損傷の早期発見が欠かせません。
ルーペや顕微鏡を用いて刃先を観察し、正常な「逃げ面摩耗」が進んでいるのか、それとも衝撃による「チッピング」や「溶着」が発生しているのかを見極めます。チッピングが発生している場合は送り量や機械の剛性不足を疑い、溶着が起きている場合は切削速度の引き上げやクーラントの見直しを行うなど、原因に応じた適切なトラブルシューティングを行うことで、工具の突発的な破損を防ぎ、安定したコスト管理を実現できます。