
ホーニング盤とは?内径を高精度に仕上げる加工機械の特徴
1. ホーニング盤とは?内径を高精度に仕上げる基本概要と役割
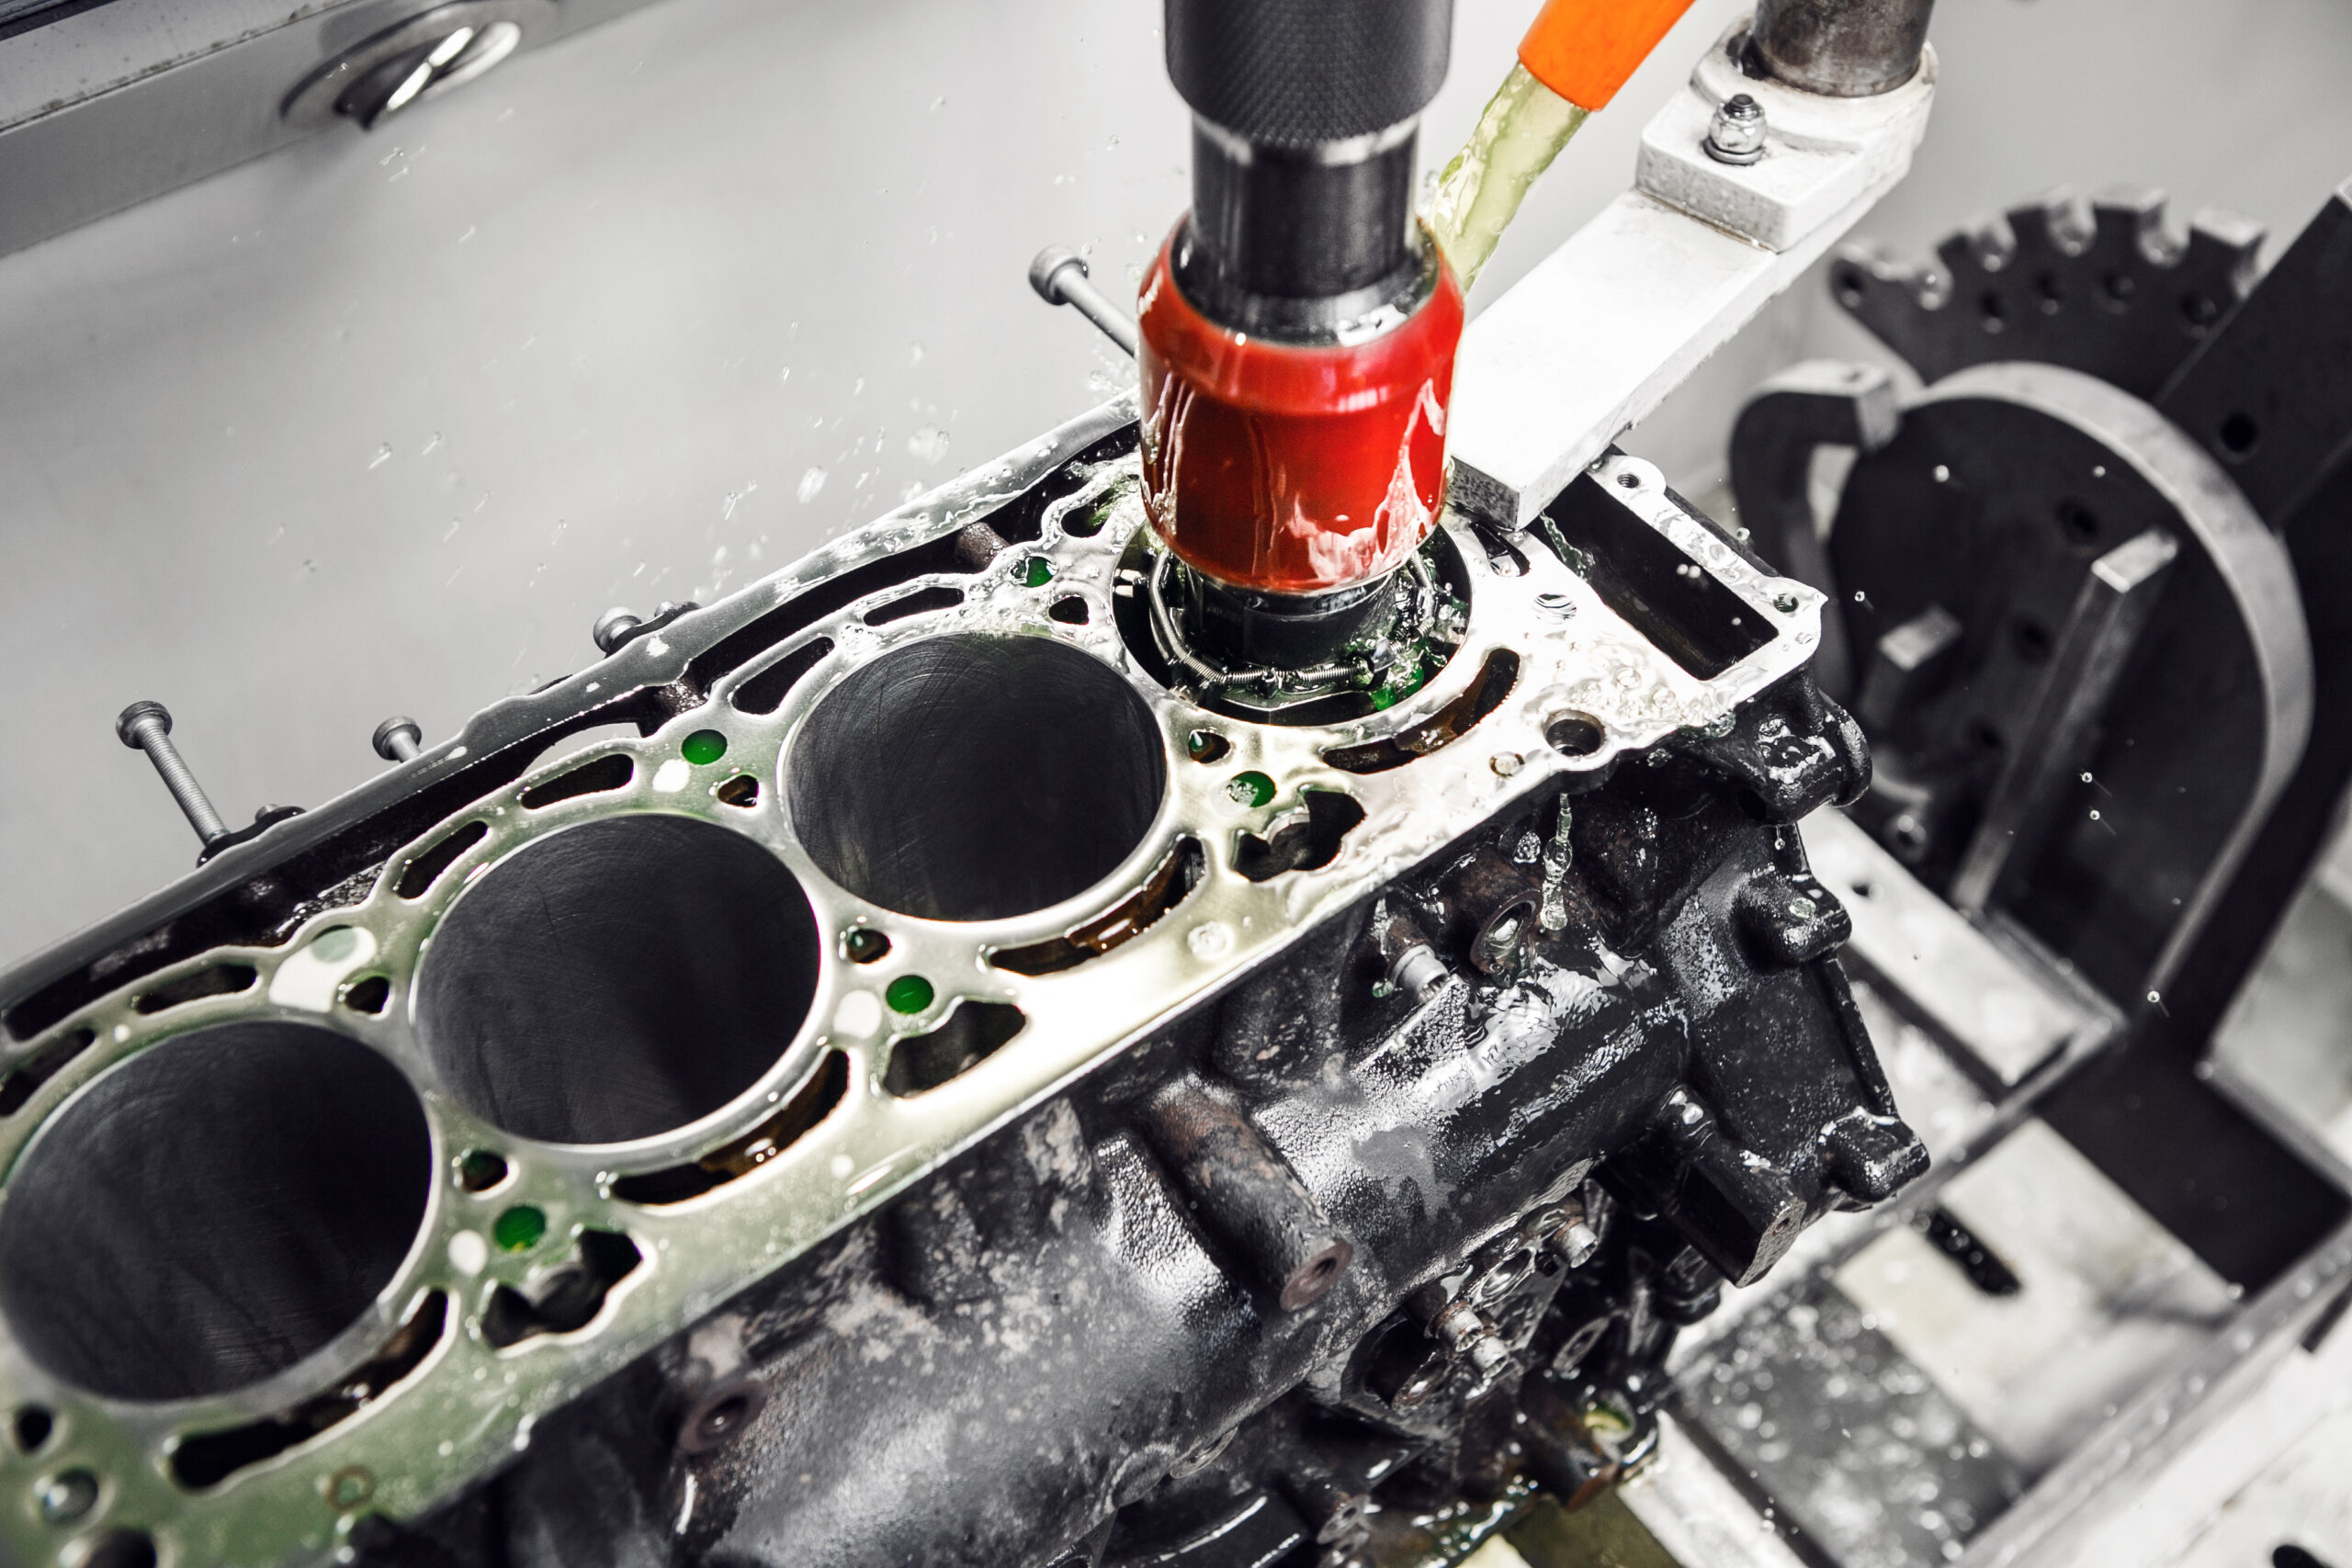
ホーニング盤とは、金属などのワーク(加工対象物)に開けられた「穴(内径)」の寸法精度や表面の滑らかさを、ミクロン単位の極めて高いレベルで仕上げるための専用工作機械です。主に旋盤加工やボーリング加工、あるいは焼入れなどの熱処理を終えた後の「最終仕上げ工程」として使用されます。
通常の切削加工や研削加工では取りきれないわずかな歪みや表面の粗さを整える役割を担っており、精度が製品の寿命や性能に直結する自動車部品、油圧・空圧機器、航空宇宙関連部品などの製造現場において欠かせない存在です。
ホーニング盤の基本構造と加工の仕組み
ホーニング盤による加工(ホーニング加工)の最大の特徴は、「ホーニングヘッド」と呼ばれる工具の先端に取り付けられた複数の砥石(ホーニングストーン)を穴の内部で拡張させ、回転運動と往復運動を同時に行いながら内壁を削り取る点にあります。
具体的には、以下の2つの動きを組み合わせて加工を進めます。
・回転運動と往復運動の組み合わせ:砥石を穴の内壁に一定の圧力で押し当てながら回転させると同時に、軸方向に上下(または左右)へ往復運動させます。
・自己調心作用(フローティング機構):加工ヘッドまたはワークのいずれかに「遊び(フロート機構)」を持たせることで、砥石が既存の穴の中心に自然と倣いながら削ります。これにより、前工程で生じたわずかな傾きや位置ズレに影響されることなく、穴そのものの形状精度を純粋に高めることができます。
ホーニング盤が果たす3つの重要な役割
製造ラインにおいてホーニング盤を導入する目的は、単に穴を広げることではなく、以下の3つの品質基準を高次元で達成することにあります。
・真円度・円筒度の飛躍的な向上 前工程の加工や熱処理によって生じた、穴の「楕円化」「テーパ(先細り)」「太鼓状(中央の膨らみ)」といった微小な幾何学的誤差を修正し、理想的な円筒形状へと整えます。
・極めて優れた面粗度(表面粗さ)の実現 細かく均一な砥粒を持つ砥石で面接触しながら研磨するため、鏡面に近い非常に滑らかな内壁面を作り出すことができます。
・油膜保持性を高める「クロスハッチ」の形成 回転運動と往復運動が組み合わさることで、穴の内壁には網目状の微細な溝(クロスハッチ模様)が刻まれます。この溝が潤滑油を保持する「油だまり」の役割を果たすため、エンジンのシリンダーライナーや油圧シリンダーなど、内部でピストンが高速で摺動(しゅうどう)する部品において、焼き付き防止や摩耗低減に絶大な効果を発揮します。
このようにホーニング盤は、単なる寸法調整にとどまらず、部品の摺動性能や耐久性を決定づける極めて重要な役割を担っています。
2. ホーニング加工の仕組みと、ボーリング・内面研削加工との決定的な違い
製造現場において、穴の内径を精密に仕上げる加工法はホーニング加工だけではありません。代表的な手法として「ボーリング(中ぐり)加工」や「内面研削(インターナル研削)加工」が挙げられます。
現場の担当者としては、「既存のボーリング盤や内面研削盤で対応できないのか?」「なぜわざわざホーニング盤を使う必要があるのか?」と疑問に思うことも少なくありません。これらの加工法には、工具の接触方法や修正できる誤差の種類において決定的な違いがあります。
他の精密穴加工との違い
それぞれの加工法の特性と、ホーニング盤との違いは以下の通りです。
・ボーリング(中ぐり)加工との違い
ボーリング加工は、単一の刃物(バイト)を用いて回転させながら穴を削り広げる「切削加工」です。穴の「位置精度(芯出し)」や「直角度」を正しく出す能力に優れていますが、刃先が1点(または数点)で接触するため、切削抵抗によるビビリや刃物の摩耗が起きやすく、ミクロン単位の真円度や極限の面粗度を追求するには限界があります。
・内面研削加工との違い
内面研削は、高速回転する小さな砥石を穴の内壁に押し当てて削る加工法です。主軸の剛性が高いため、穴の位置や軸心の傾きを強制的に修正する力に優れています。一方で、砥石とワークが「線接触」に近い状態で高速研削を行うため、加工熱が発生しやすく、ワークの熱膨張による寸法変化や「研削焼け」のリスクを伴います。
・ホーニング加工の独自性
ホーニング加工は、複数の砥石が穴の内壁に広く「面接触」し、比較的低い回転数と圧力でゆっくりと研磨します。加工熱がほとんど発生しないため、熱変形による精度低下が起きません。また、既存の穴の軸心に倣って削るため、穴の位置そのものを移動させることはできませんが、穴自体の真円度・円筒度および表面性状を極限まで高める点において他の追随を許しません。
ホーニング盤が最適解となる代表的なワーク
上記の特性を踏まえると、前工程(ボーリングやリーマ、熱処理など)で穴の位置と大まかな寸法を出したうえで、最終的な品質を決定づける工程にホーニング盤が選ばれます。具体的には以下のような部品が代表例です。
・自動車・建機用部品:エンジンブロックのシリンダーボア、シリンダーライナー、コネクティングロッドの大端・小端穴、トランスミッション用ギアの内径など
・油圧・空圧機器:油圧シリンダーチューブ、各種バルブボディの精密スプール穴など
・その他精密機械部品:コンプレッサーのシリンダー、ベアリングの内外輪、銃身(バレル)など
このように、他の加工法と競合するものではなく、「位置と粗加工はボーリングや旋盤で行い、最終的な真円度・面粗度・潤滑性の付与はホーニング盤で仕上げる」という明確な役割分担によって、高精度なモノづくりが支えられています。
3. ホーニング盤を使用するメリット:面粗度の向上と微小な形状修正
ホーニング盤を製造ラインに導入することには、他の工作機械では代替できない多くの技術的・品質的なメリットがあります。製品の付加価値を高め、不良率を低減させるための具体的な利点を4つの観点から解説します。
1. ミクロン単位の極めて高い寸法精度と真円度の実現
最大のメリットは、穴の寸法公差や幾何公差をサブミクロン〜数ミクロンという極めて高い精度で安定させられる点です。ホーニングヘッドに取り付けられた複数の砥石が内壁に対して均等に拡張・接触するため、局所的な削りすぎが起きにくくなります。これにより、真円度(断面がどれだけ真円に近いか)や円筒度(軸方向にどれだけ均一な太さか)を極限まで高めることが可能です。
2. 熱変形や前工程の形状歪みを効果的に修正できる
焼入れなどの熱処理を施したワークは、どうしても熱膨張や収縮によって穴が歪んだり、わずかに曲がったりします。また、前工程の切削加工で「入り口と出口で径が異なる(テーパ状)」あるいは「中央部が膨らんでいる(太鼓状)」といった誤差が生じることも珍しくありません。
ホーニング加工では、砥石が穴の突き出た部分(径が狭い部分)から優先的に接触して削り取っていくため、ストローク制御と組み合わせることで、これらの形状不良を効率よくストレートな円筒形へと矯正できます。
3. 加工熱が極めて少なく、ワークへのダメージがない
一般的な研削加工では高速回転に伴う摩擦熱が大量に発生し、ワークが熱膨張して加工後の寸法が狂ったり、金属組織が変質する「研削焼け」やマイクロクラック(微細なひび割れ)が生じたりするリスクがあります。
これに対し、ホーニング加工は低速かつ広面積で少しずつ研磨し、さらに専用のホーニング油(クーラント)を大量に供給しながら冷却・潤滑を行うため、加工熱がほとんど発生しません。熱による寸法変化や材質劣化を防ぎ、高品質な仕上げ面を維持できます。
4. クロスハッチによる優れた潤滑性と耐摩耗性の付与
ホーニング加工特有の網目状の加工目「クロスハッチ」は、単なる削り跡ではなく機能的な役割を持っています。ピストンやシャフトが高速で往復・回転する摺動部品において、鏡面のようにツルツルにしすぎると、かえって油膜が切れて金属同士が焼き付く原因になります。
クロスハッチの微細な溝が適度に潤滑油を保持し続けることで、部品同士の直接接触を防ぎ、摩擦抵抗の低減、異音の発生防止、そして製品寿命の大幅な延長に貢献します。また、砥石の粒度や圧力、回転・往復速度を調整することで、狙い通りの面粗度とクロスハッチ角度を自在にコントロールできる点も大きな強みです。
4. ホーニング盤のデメリットと注意点:コスト・段取り・運用上の課題
圧倒的な仕上げ精度を誇るホーニング盤ですが、導入や日々の運用においてはいくつかのデメリットや現場特有のハードルが存在します。導入後に「想定よりもコストがかさむ」「現場で使いこなせない」といった事態を避けるため、あらかじめ把握しておくべき4つの課題を解説します。
1. 専用ツール・砥石の選定難易度とランニングコスト
ホーニング加工では、ワークの材質(鋳鉄、鋼、アルミ、超硬合金など)や穴径、求められる面粗度に応じて、砥粒の種類(ダイヤモンド、CBN、一般砥粒など)や結合度、粒度を厳密に選定する必要があります。
また、穴径ごとに専用のホーニングヘッドやマンドレル(保持具)が必要になるケースが多く、多品種少量生産の現場ではツールの初期費用や消耗品(砥石)のランニングコストが高額になりがちです。最適な砥石を選定できなければ、目詰まりや異常摩耗が起き、かえって生産性が低下します。
2. 段取り替えの手間と前工程の品質への依存
ホーニング盤はあくまで「仕上げ加工機」であり、一度に削り取れる量(取り代)は通常数ミクロン〜数十ミクロン程度とごくわずかです。そのため、前工程(ボーリングやリーマ加工など)の寸法バラつきが大きいと、加工時間が極端に長くなったり、規定の取り代内で歪みを取りきれなくなったりします。
さらに、異なる径や長さのワークへ切り替える際の段取り替えでは、ヘッドの交換やストローク長・拡張圧力の微調整が必要となり、段取り時間の短縮が現場の課題になりやすい側面があります。
3. 穴の「位置ズレ」や「直角度」の修正はできない
2章でも触れた通り、ホーニング加工は既存の穴の中心に倣って削る「自己調心作用」を基本としています。これは真円度を高めるうえでは大きなメリットですが、裏を返せば「穴の中心位置がズレている」「穴が斜めに傾いている(直角度が悪い)」といった位置・姿勢の誤差は一切修正できないことを意味します。
位置精度や同軸度が求められる部品の場合は、前工程の段階で確実に基準を出しておく工程設計が不可欠です。
4. クーラント(ホーニング油)の管理と環境・メンテナンス負荷
高精度なホーニング加工を維持するためには、加工中に大量のホーニング油を供給し、切りくず(スラッジ)や脱落した砥粒を洗い流す必要があります。
もし油の中に微細なスラッジが残ったまま循環すると、ワークの内壁に深い傷(スクラッチ)が入る原因になります。そのため、マグネットセパレーターや精密フィルターといった高度な濾過装置の導入と、定期的な油の清掃・交換メンテナンスが欠かせません。また、油性のホーニング油を使用する場合は、ミスト対策や消防法上の危険物管理など、安全・衛生面での設備投資も考慮する必要があります。
5. 自社に最適なホーニング盤を選定・導入するための重要ポイント
ホーニング盤の導入を成功させるためには、単にカタログスペックの精度だけを見るのではなく、自社のワーク特性や生産体制にマッチした機種を見極めることが重要です。選定時に必ず押さえておくべき4つのポイントを解説します。
1. ワークの形状・サイズに合わせた「縦型」と「横型」の選択
ホーニング盤は、主軸の向きによって大きく「縦型(立型)」と「横型」に分類されます。それぞれの特徴を理解し、対象ワークに適したタイプを選ぶ必要があります。
・縦型(立型)ホーニング盤 主軸が垂直方向に動くタイプです。ワークをテーブルに固定して加工できるため、重量物や大型部品、あるいは自動車のシリンダーブロックのような複数の穴を持つワークの加工に適しています。省スペースで設置でき、自動搬送装置(ローダー)との連携もしやすいため、量産ラインで広く採用されています。
・横型ホーニング盤 主軸が水平方向に動くタイプです。長いパイプや油圧シリンダーチューブなど、長尺ワークの加工に最適です。また、小型部品を手作業で着脱しながら加工する汎用機も多く、多品種少量生産や試作・メンテナンス用途でも重宝されます。
2. 生産ロットと熟練度に応じた制御方式(汎用機 vs NC制御機)
自社の生産スタイルや現場の人員体制に合わせて、操作性と自動化のレベルを選定します。
多品種少量生産で、熟練作業者が微調整しながら仕上げる場合は、コストを抑えられる汎用(手動・半自動)タイプが有効です。一方で、量産品で品質のバラつきをなくしたい場合や、人手不足に対応したい場合は、NC(数値制御)ホーニング盤の導入が推奨されます。NC機であれば、砥石の拡張圧、回転数、ストローク速度、さらには自動定寸装置(インプロセスゲージ)による寸法計測までをプログラムで一括管理でき、作業者のスキルに依存しない安定した高精度加工が可能になります。
3. 要求精度と生産性を左右する「定寸装置」の有無
ミクロン単位の公差を安定してクリアし、かつサイクルタイムを短縮するためには、加工中の穴径をリアルタイムで測定する「定寸装置」の選定が鍵を握ります。
代表的な方式として、エアマイクロメータを利用した「エア定寸」や、接触子を用いる「電気マイクロ定寸」などがあります。目標寸法に達した瞬間に自動で砥石の拡張を止めて加工を終了できるため、測定の手間を省きつつ、削りすぎによる不良ゼロを目指すことができます。
4. テスト加工の実施とアフターサポート体制の確認
ホーニング加工は、機械本体だけでなく「砥石・ホーニング油・治具」の最適な組み合わせ(加工条件のレシピ)を確立して初めて本来の性能を発揮します。
導入前には必ずメーカーに実際のワークと図面を持ち込み、「テスト加工(試削)」を依頼しましょう。目標とする真円度・円筒度・面粗度・サイクルタイムが達成できるかを実物で確認することが、導入後の失敗を防ぐ最も確実な方法です。あわせて、砥石の安定供給や加工条件のチューニング相談に応じてもらえる、技術サポートの充実したメーカーを選ぶことも重要な判断基準となります。